
Анаэробный герметик для старой резьбы: как сохранить герметичность после повторной сборки
После многократной сборки резьбовое соединение герметизируют только после оценки состояния деталей и подготовки поверхностей. Анаэробный герметик для старой резьбы работает в зазоре между металлическими поверхностями без доступа воздуха, поэтому остатки прежнего состава, масло и грязь могут помешать отверждению. Если резьба изношена или повреждена, герметик не заменит ремонт или замену детали.
Материал пригодится инженерам, техническим специалистам и закупщикам, которые выбирают средство для восстановления герметичности резьбы и хотят сохранить возможность дальнейшего обслуживания. Разберем, как оценить резьбовую пару, подготовить ее к нанесению состава, подобрать герметик по условиям работы и проверить соединение перед подачей давления.
Почему резьбовое соединение теряет герметичность после повторной сборки
При разборке и сборке состояние резьбы может измениться: на поверхности остаются фрагменты старого герметика, масло и загрязнения, а сами витки могут быть изношены или повреждены.
Если новый состав наносят поверх остатков прежнего материала, он не получает равномерного контакта с металлическими поверхностями. В результате герметичность зависит не только от свойств герметика, но и от состояния всей резьбовой пары.
Для анаэробного состава важны два условия: контакт с металлом и отсутствие воздуха в зазоре. На открытом воздухе материал остается жидким, а в зазоре между металлическими деталями полимеризуется. Загрязнения и толстая масляная пленка мешают контакту, поэтому герметик может отверждаться хуже. Именно поэтому простое добавление нового состава поверх старого не считается надежным способом восстановления герметичности резьбы.
Уплотнение также зависит от геометрии соединения. Для конических резьб, в том числе NPT, герметик нужен потому, что путь утечки проходит по спирали резьбы, а не через плоскую уплотнительную поверхность. Если зазор между деталями слишком велик или витки повреждены, одного герметика может быть недостаточно. Сначала нужно оценить, пригодна ли пара к дальнейшей эксплуатации.
Перед повторной сборкой проверьте резьбу на повреждения и износ. Если детали сохраняют форму и зазор соответствует требованиям соединения, можно переходить к очистке и выбору герметика. Если состояние резьбы вызывает сомнения, сначала решите вопрос с ремонтом или заменой детали: герметик не восстанавливает металл и не исправляет механические дефекты.
Как выбрать анаэробный герметик для старой резьбы
Выбор начинается не с поиска универсального состава, а с определения условий эксплуатации.
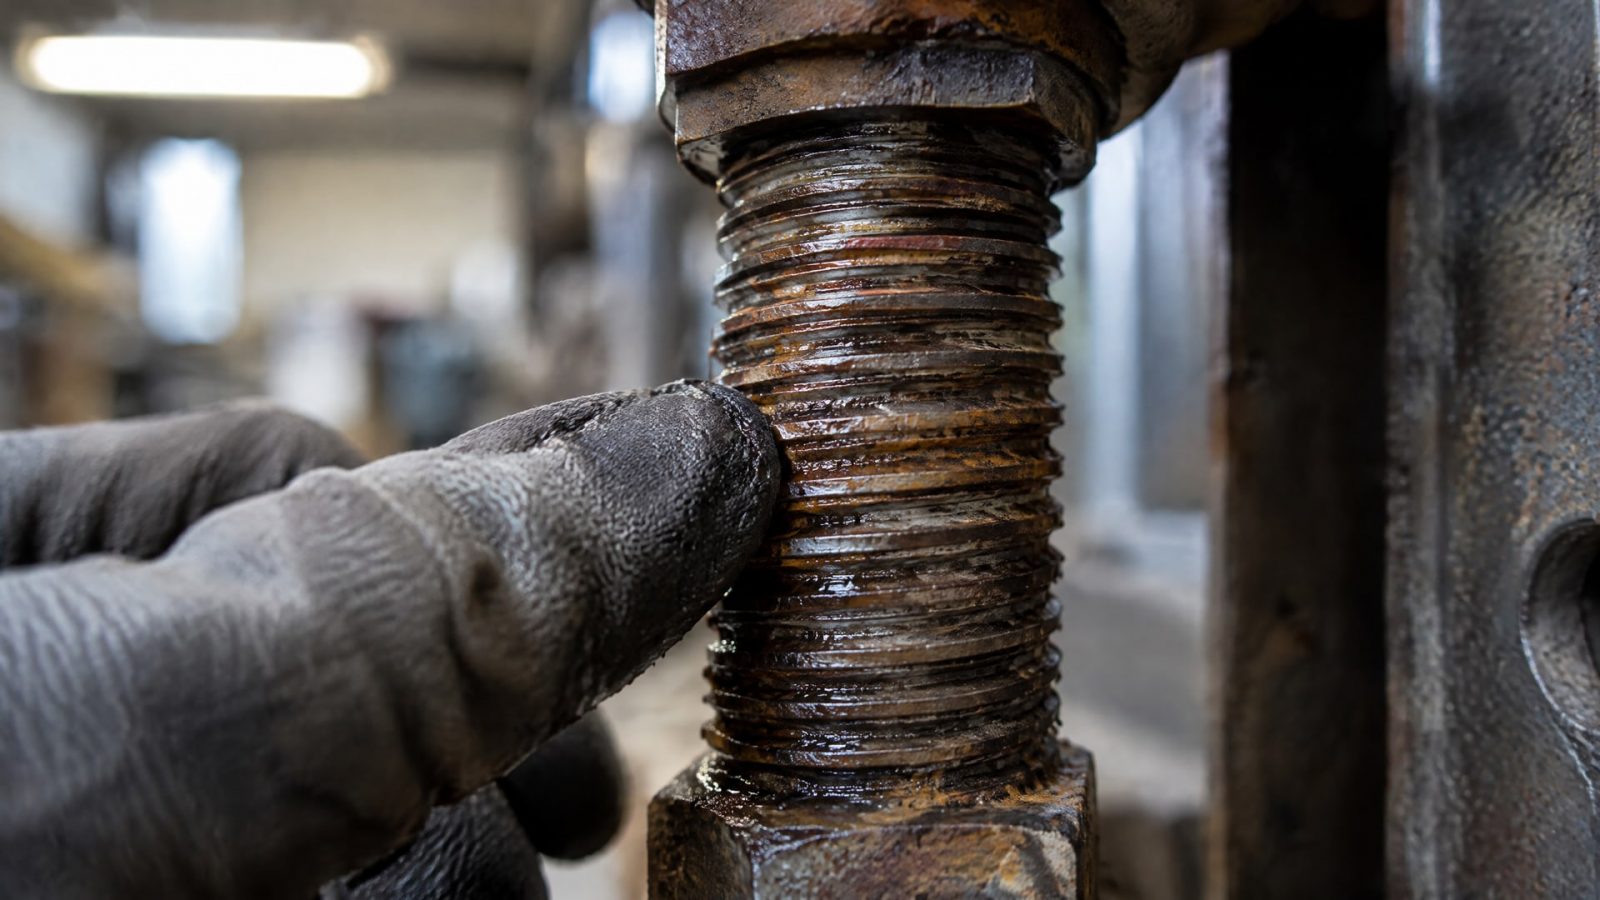
Учитывайте тип резьбы, среду, температуру, размер зазора и то, насколько часто соединение придется разбирать. Также важно заранее понять, требуется ли сервисопригодность: усилие первичного срыва должно позволять разобрать соединение без повреждения деталей.
Вязкость состава подбирают с учетом геометрии. Для более плотных или мелких резьб и для соединений с более крупными зазорами могут требоваться разные варианты. Если резьба изношена, увеличенный зазор нельзя автоматически считать подходящим для герметика: сначала необходимо оценить годность деталей. Ни цвет состава, ни обозначение «универсальный» не заменяют проверки его назначения и параметров.
Для газовой арматуры учитывайте требования EN 751. Стандарт разделяет материалы на три категории: EN 751-1 описывает анаэробные составы, EN 751-2 - неотверждаемые материалы, EN 751-3 - PTFE-ленту. EN 751-1 относится к герметизации металлических резьбовых соединений, в том числе соединений по ISO 7-1. В нем предусмотрены классы по температуре T1-T5 и среде W/G/O для воды, газа, масел и топлива. Для газовых применений источник стандарта указывает испытание герметичности собранного соединения и стойкость до 40 bar.
Не переносите параметры одного класса или одного продукта на все анаэробные герметики. В технических описаниях встречаются разные температурные диапазоны и предельные давления, поэтому сверяйтесь с документацией на выбранный состав. Например, отдельные описания указывают диапазоны от -65°F до 300°F или до 400°F, а для некоторых продуктов - давление жидкостей до 10 000 psi. Эти значения не являются универсальными характеристиками герметиков.
Чем загерметизировать резьбовое соединение после разборки
Ответ зависит от задачи.
Для металлических резьбовых соединений применяют анаэробные составы, неотверждаемые материалы и PTFE-ленту. В EN 751 каждому из этих решений соответствует отдельная часть: EN 751-1 для анаэробных составов, EN 751-2 для неотверждаемых материалов и EN 751-3 для ленты. Универсального варианта, который подходит для любой резьбы и условий эксплуатации, нет.
Анаэробный герметик имеет смысл рассматривать, если состав может контактировать с металлом и заполнить зазор соединения. Для его работы необходимо подготовить поверхности: удалить остатки прежнего материала, грязь и масло. Если сохранить загрязнение или толстую масляную пленку, металлический контакт ухудшится, а отверждение может пройти не так, как требуется.
При выборе также учитывайте форму резьбы. В конических соединениях герметик закрывает спиральный путь возможной утечки; уплотнение не происходит по плоской поверхности. При этом дефекты витков и чрезмерный зазор нельзя надежно компенсировать одним нанесением состава. Если геометрия резьбы нарушена, сначала проверьте возможность восстановления или замените детали.
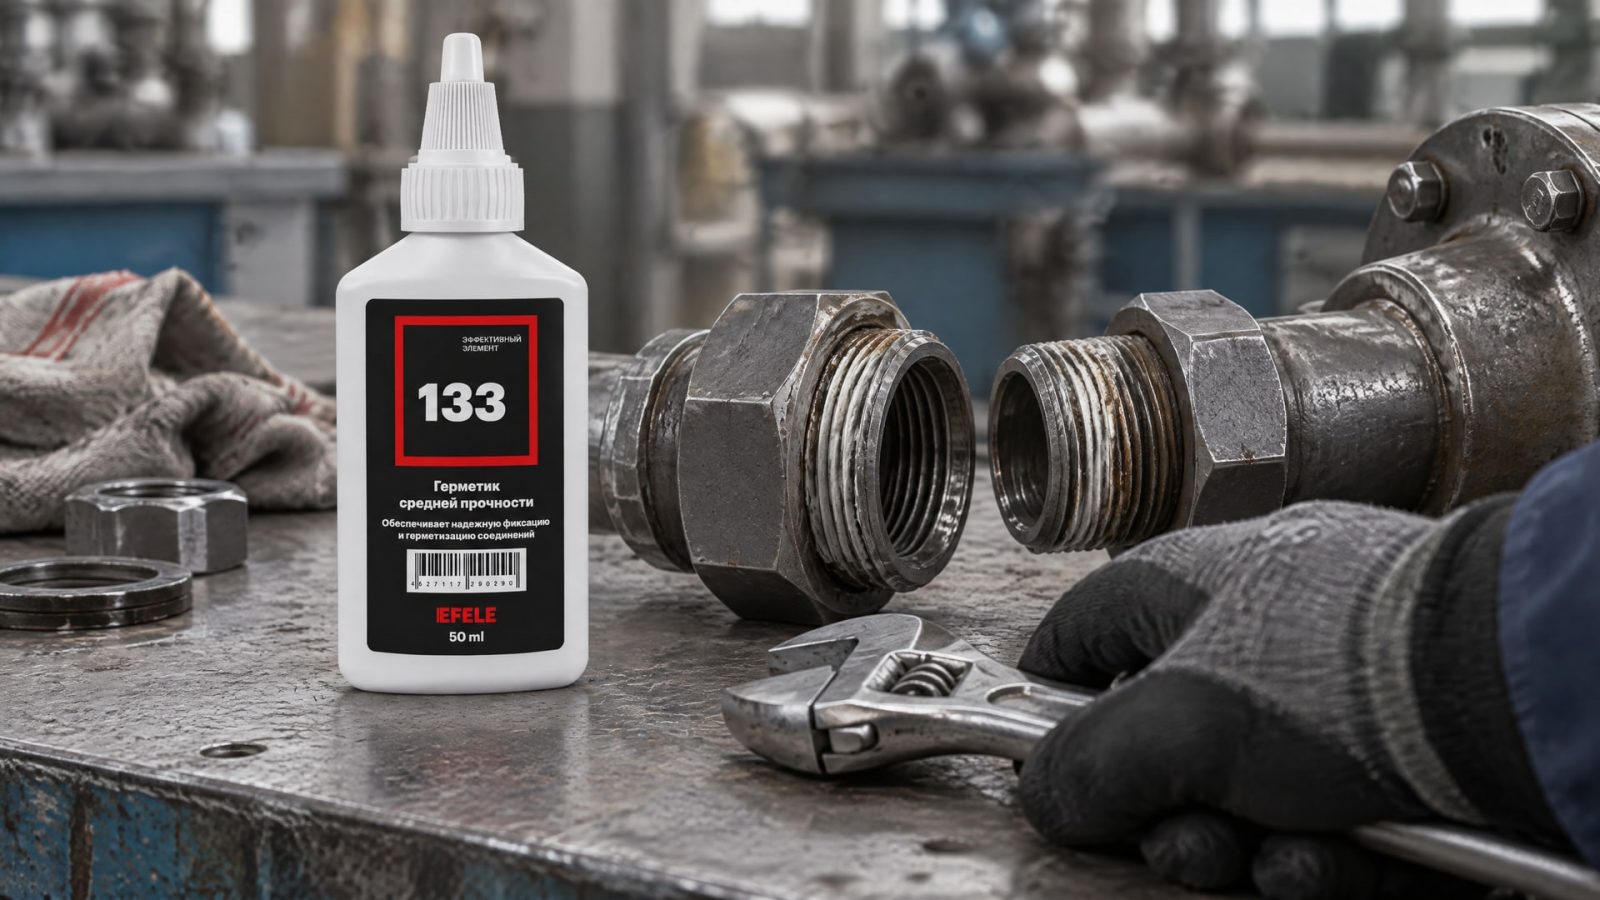
Для трубных резьбовых соединений, которые регулярно разбирают, важно совместить герметизацию с требованиями к последующему обслуживанию. Если на практике повторные сборки сопровождаются утечками, сначала проверьте чистоту и состояние резьбы, а затем подберите состав по условиям работы и требуемой разборности. Для такой задачи в линейке EFELE предусмотрен анаэробный герметик EFELE 133. Его назначение - герметизация трубных резьбовых соединений, которые часто разбираются; перед применением все равно необходимо оценить состояние деталей и соблюдать инструкцию к составу.
Как подготовить резьбу и нанести герметик
Подготовка определяет, сможет ли состав контактировать с металлическими поверхностями.
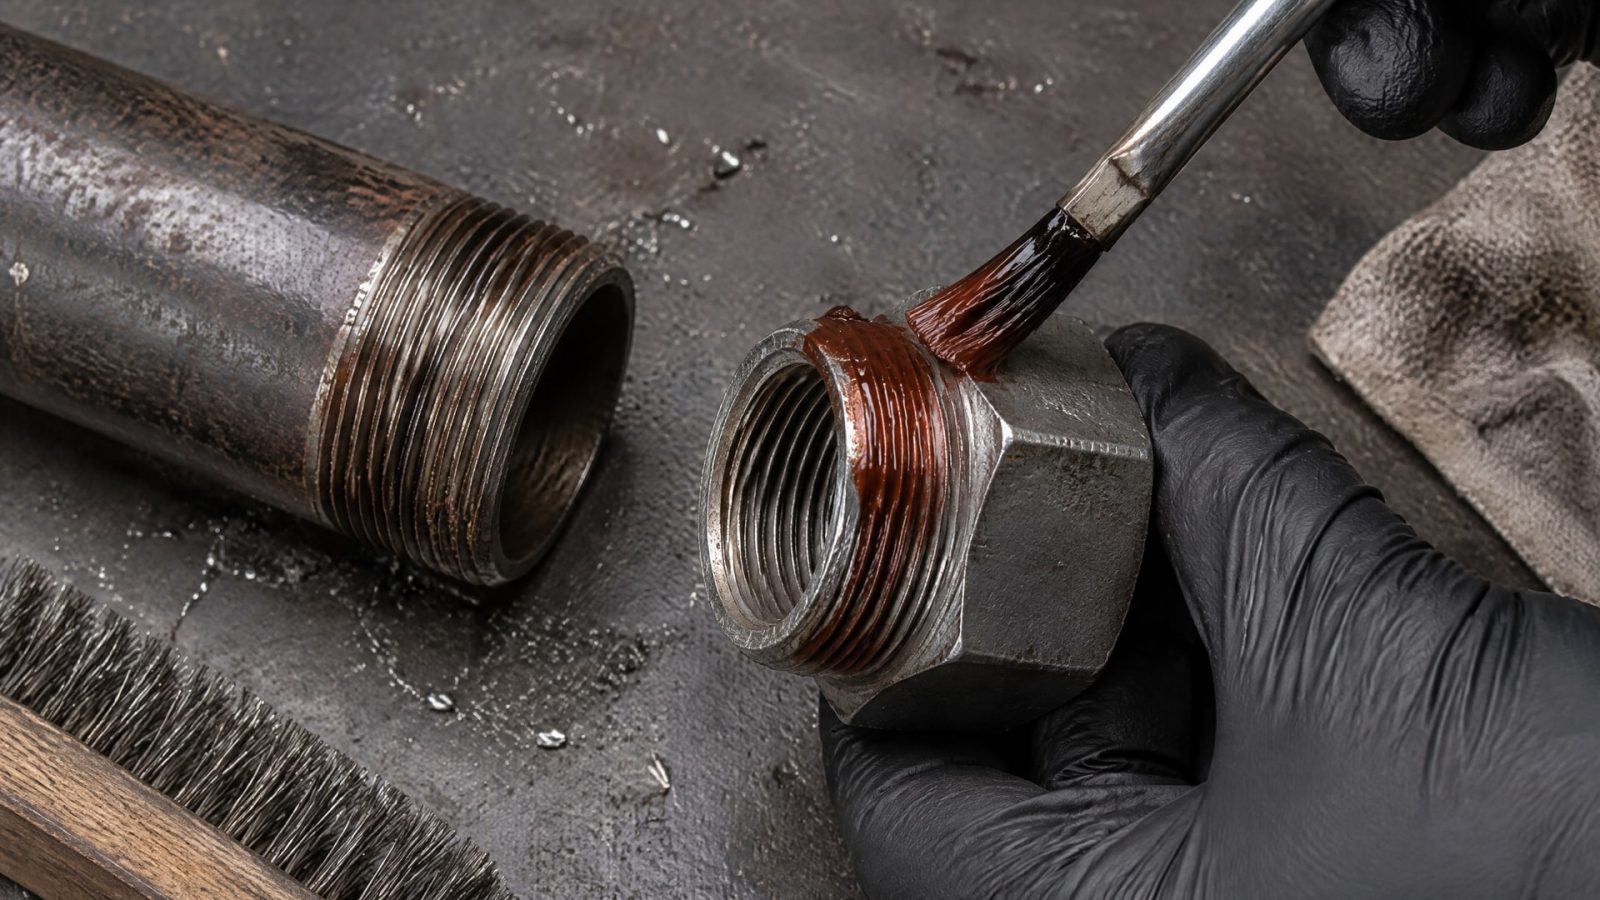
Полностью удалите старый герметик, грязь, масло и остатки других резьбовых материалов. После этого обезжирьте и очистите резьбу щеткой. Особенно внимательно осмотрите детали, которые уже много раз собирали: остатки материала могут скрывать повреждения или мешать равномерному нанесению нового состава.
Далее проверьте состояние резьбовой пары. Убедитесь, что витки не повреждены, а зазор не превышает допустимый для соединения. Если резьба изношена или имеет слишком большой зазор, герметизация может не решить проблему. В такой ситуации сначала оцените годность деталей, а не пытайтесь компенсировать дефект увеличенным количеством состава.
Анаэробный состав наносят непрерывным слоем на наружную, то есть мужскую, резьбу. Затем соединение собирают сразу, чтобы состав распределился в зазоре между металлическими поверхностями. Соблюдайте инструкцию выбранного герметика: она определяет порядок нанесения и время отверждения. Для многих составов в технических рекомендациях указывают около 24 часов до подачи давления, но точное время зависит от конкретного продукта.
Не вводите соединение под давление до полного отверждения. Если герметичность проверяют раньше срока, результат может не отражать окончательное состояние соединения. После выдержки проведите предусмотренную для оборудования проверку герметичности. При утечке не ограничивайтесь нанесением дополнительного материала снаружи: разберите соединение, найдите причину и при необходимости повторите подготовку или замените поврежденные детали.
Как сохранить разборность многоразовых резьбовых соединений
Многоразовые резьбовые соединения требуют не только герметичности, но и возможности последующей разборки.
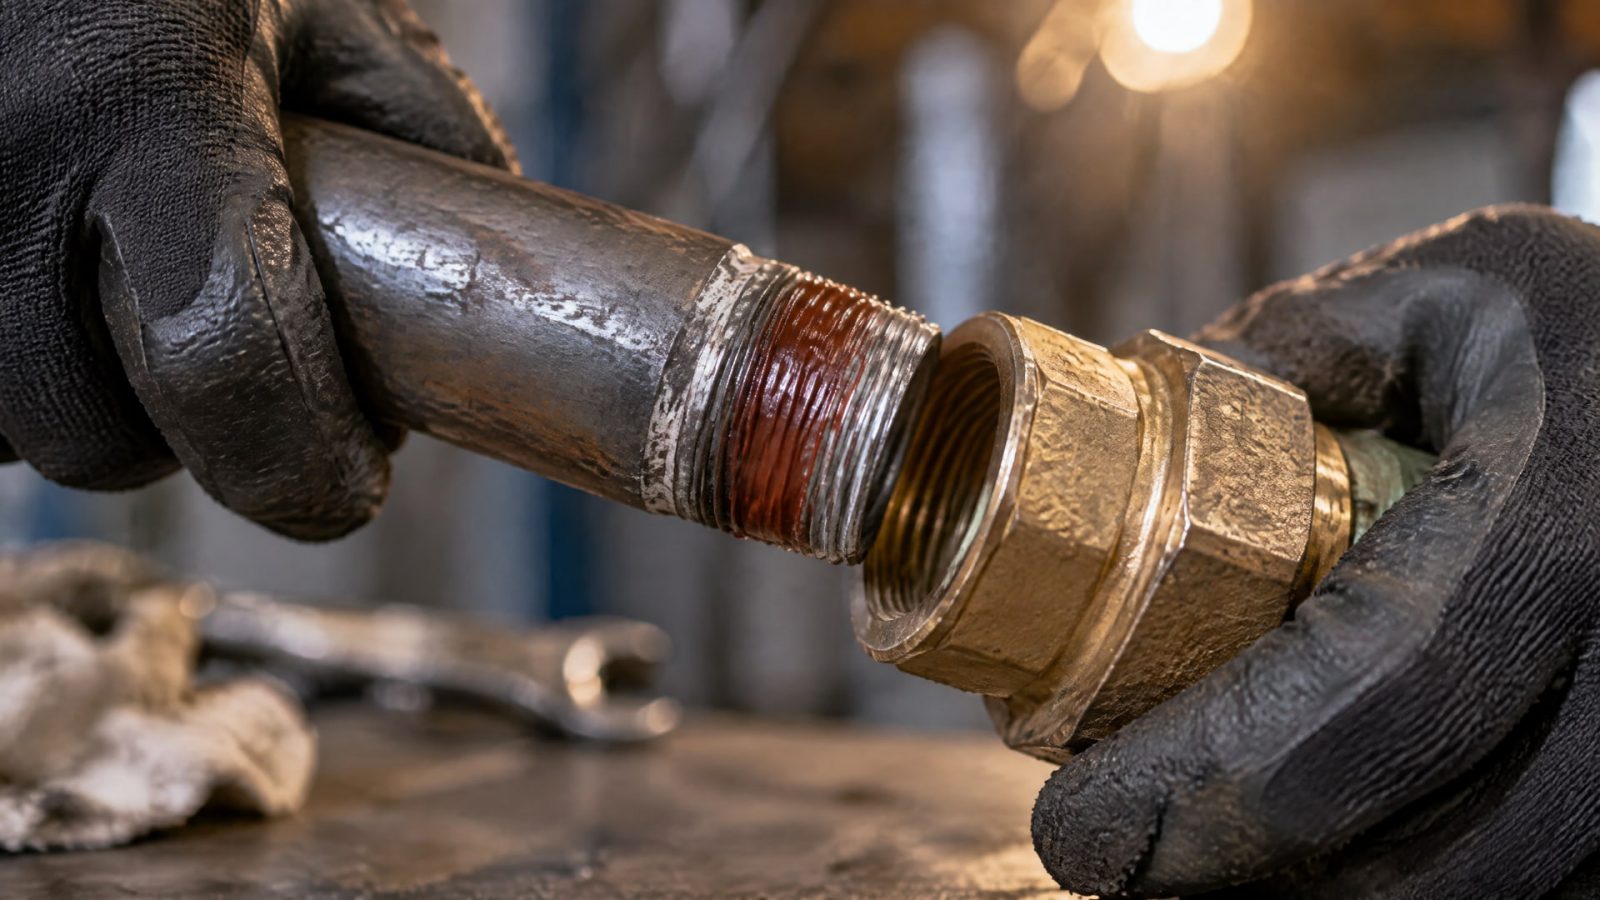
Слишком прочное соединение может осложнить сервис, а недостаточная герметизация приведет к утечке. Поэтому подбирайте состав по требуемому усилию разборки, условиям эксплуатации и типу резьбы, а не только по общему обозначению назначения.
При оценке сервисопригодности учитывают breakaway torque - усилие первичного срыва при разборке. Этот параметр помогает понять, можно ли разобрать соединение без повреждения деталей. Если разборка требуется регулярно, заранее согласуйте требуемую прочность состава с технической документацией и условиями обслуживания. Не делайте вывод о разборности только по цвету герметика или упаковке.
Повторная герметизация не означает, что можно пропустить очистку. Старый состав удаляют при каждой сборке, поверхности обезжиривают и осматривают. Если на резьбе остались загрязнения или масло, анаэробный материал может хуже контактировать с металлом. Если обнаружены поврежденные витки или чрезмерный зазор, герметик не восстановит исходную геометрию.
Рабочий порядок для многоразового соединения можно свести к четырем действиям:
Разобрать соединение и удалить прежний герметик.
Очистить, обезжирить и осмотреть обе детали.
Подобрать состав по среде, температуре, резьбе и требуемой разборности.
Нанести материал на наружную резьбу, собрать соединение и выдержать полное время отверждения.
Такой порядок снижает риск повторной утечки и помогает поддерживать ремонтопригодность узла. Если соединение не проходит проверку герметичности, оцените не только нанесенный материал, но также состояние резьбы, размер зазора и качество подготовки поверхностей.
Как проверить соответствие стандартам и условиям работы
Для газовых и смежных применений сверяйте назначение герметика с требованиями EN 751.
Части стандарта различаются по типу материала: EN 751-1 относится к анаэробным составам, EN 751-2 - к неотверждаемым, EN 751-3 - к PTFE-лентам. Эта классификация помогает не смешивать разные способы герметизации и выбирать материал под тип соединения.
В EN 751-1 предусмотрены классы температуры T1-T5 с диапазоном службы от -10°C до +150°C, а также обозначения среды W/G/O для воды, газа, масел и топлива. Это рамка стандарта, а не готовая рекомендация для любой конкретной установки. Уточняйте класс, назначение и условия применения по документации материала и требованиям оборудования.
Для газовых соединений источник стандарта указывает испытание собранного узла на герметичность и стойкость до 40 bar. Не переносите этот показатель на произвольные соединения, жидкости или герметики, для которых он не заявлен. Если в документации продукта приведены ISO 10964 или ISO 10123, сверяйте назначение этих ссылок с конкретной задачей, а не воспринимайте само наличие номера стандарта как подтверждение пригодности для любых условий.
Перед закупкой снабженцу важно получить от технической службы параметры соединения: тип резьбы, среду, рабочую температуру, предполагаемый зазор и частоту разборки. Затем их сопоставляют с документацией герметика. Если сведений о рабочем режиме или состоянии резьбы недостаточно, сначала уточните эти данные: выбор только по слову «анаэробный» не гарантирует герметичность.
Часто задаваемые вопросы
Можно ли использовать анаэробный герметик для повторной сборки?
Да, если резьбовая пара пригодна к эксплуатации, поверхности очищены и обезжирены, а зазор соответствует требованиям выбранного состава. После разборки удалите старый герметик и осмотрите детали. Учитывайте требуемую разборность и выдержите полное время отверждения до подачи давления.
Почему анаэробный герметик не отверждается в резьбовом соединении?
Анаэробный состав отверждается при контакте с металлом без доступа воздуха. Загрязнения, толстая масляная пленка и плохой контакт между деталями могут помешать реакции. Проверьте, полностью ли удален прежний материал, обезжирены ли поверхности и подходит ли состав для типа резьбы и зазора.
Можно ли восстановить герметичность резьбы только герметиком?
Не всегда. Герметик не восстанавливает поврежденные витки и не заменяет оценку изношенной резьбовой пары. Если зазор слишком велик или детали повреждены, сначала проверьте их годность и решите вопрос с ремонтом или заменой. Нанесение нового состава поверх дефекта может не устранить утечку.
Сколько ждать перед подачей давления?
Для многих анаэробных герметиков в технических рекомендациях указывают около 24 часов до ввода соединения под давление. Это ориентир, а не универсальное время для всех материалов. Сверьтесь с инструкцией выбранного состава и не проводите испытание до полного отверждения.
Заключение
Герметичность после многократной сборки зависит от состояния резьбы, чистоты металлических поверхностей, правильного выбора материала и выдержки времени отверждения. Анаэробный герметик для старой резьбы не компенсирует износ или повреждение: сначала оцените соединение, затем удалите прежний состав, очистите детали и подберите материал по условиям работы и требуемой разборности.
Следующий шаг - зафиксировать тип резьбы, рабочую среду, температуру и требования к обслуживанию, после чего сверить их с документацией герметика. Перед серийным применением проверьте подготовленное соединение и подтвердите его герметичность по принятой на объекте процедуре.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать и применить смазку дверей холодильника с допуском NSF H1 для петель и уплотнений.
Узнайте, как правильно смазать контакты распределителя зажигания и защитить их от окисления, продлевая срок службы системы зажигания.
Узнайте, как правильно проводить измерение концентрации СОЖ вручную и в потоке, чтобы обеспечить точность и эффективность производственных процессов.