
Температурный диапазон смазок и совместимость растворителей с антифрикционными покрытиями
Совместимость антифрикционного покрытия с базовой смазкой зависит от этапа применения. Пока покрытие наносят и отверждают, растворитель может повредить органическое связующее, ухудшить адгезию или помешать формированию пленки. После отверждения многие покрытия совместимы с минеральными и синтетическими смазками, но это не отменяет проверки всей системы: покрытия, смазки, температуры и нагрузки.
Статья поможет инженерам и техническим специалистам оценить риски при нанесении покрытия и последующем смазывании узла. Разберем, как выбирать растворитель и режим отверждения, какие параметры контролировать при распылении и почему температурный диапазон смазок нельзя определять только по названию загустителя или твердой смазки.
Совместимость растворителя со связующим: на каком этапе возникает риск
При оценке совместимости важно разделять нанесение и эксплуатацию.
В жидком составе растворитель контактирует с органическим связующим покрытия, а после нанесения должен удалиться в ходе сушки или отверждения. Если растворитель воздействует на связующее, пленка может хуже сцепляться с поверхностью, растрескиваться или сформироваться не полностью. Поэтому температурная стойкость готового покрытия не говорит о том, подходит ли для него конкретный растворитель.
В составы для антифрикционных покрытий могут входить вода, спирты, кетоны, эфиры, NMP и ароматические растворители. Само присутствие растворителя из одного из этих классов не доказывает совместимость: результат зависит от конкретного связующего и рецептуры. Если органический компонент разрушает связующее, его следует исключить до выбора способа нанесения и режима сушки.
В одном из описаний составов приведен диапазон соотношения спиртов и эфиров от 10:90 до 50:50 по массе. Это пример диапазона для конкретных рецептур, а не универсальная формула антифрикционного покрытия. Аналогично, диапазоны массовых долей компонентов из патентных примеров нельзя напрямую переносить на другой состав.
Практический вопрос звучит не только как «растворяет ли этот компонент связующее?». Нужно также выяснить, как остатки растворителя влияют на пленку во время отверждения и при контакте с базовой смазкой. Проверка совместимости растворителей со смазкой не заменяет проверку растворителя со связующим: это разные этапы и разные пары материалов.
Что сверить до выбора растворителя
Тип связующего и ограничения, указанные для конкретной системы.
Условия сушки и отверждения покрытия.
Возможность контакта остаточного растворителя с базовой смазкой.
Состояние пленки после нанесения и отверждения: целостность, адгезию и отсутствие растрескивания.
Распыление антифрикционных покрытий и режим отверждения
Антифрикционные покрытия наносят распылением, кистью, окунанием с центрифугированием, валковым способом и трафаретной печатью.
Выбор метода зависит от детали и состава покрытия. Для распыления особенно важны чистота поверхности и равномерное распределение материала: загрязнения мешают формированию пленки, а чрезмерно толстое нанесение может привести к неоднородному результату.
В патентных примерах для распыления указаны давление 0,3-0,8 МПа и расстояние от сопла до поверхности 15-30 см. Толщина влажной пленки составляет 50-200 мкм, а итоговая толщина после нескольких тонких проходов - 5-15 мкм. Это параметры конкретных примеров, а не готовая инструкция для любого покрытия: режим следует сверять с документацией на выбранный состав и оборудование.
Окно отверждения антифрикционных покрытий может составлять от комнатной температуры до 250 °C, а время - от 2 до 90 минут. Разброс показывает, почему нельзя выбирать сушку только по температуре, допустимой для детали. Нужно учитывать конкретное связующее, состав покрытия и предусмотренный способ отверждения. Перед нанесением поверхность очищают и обезжиривают.
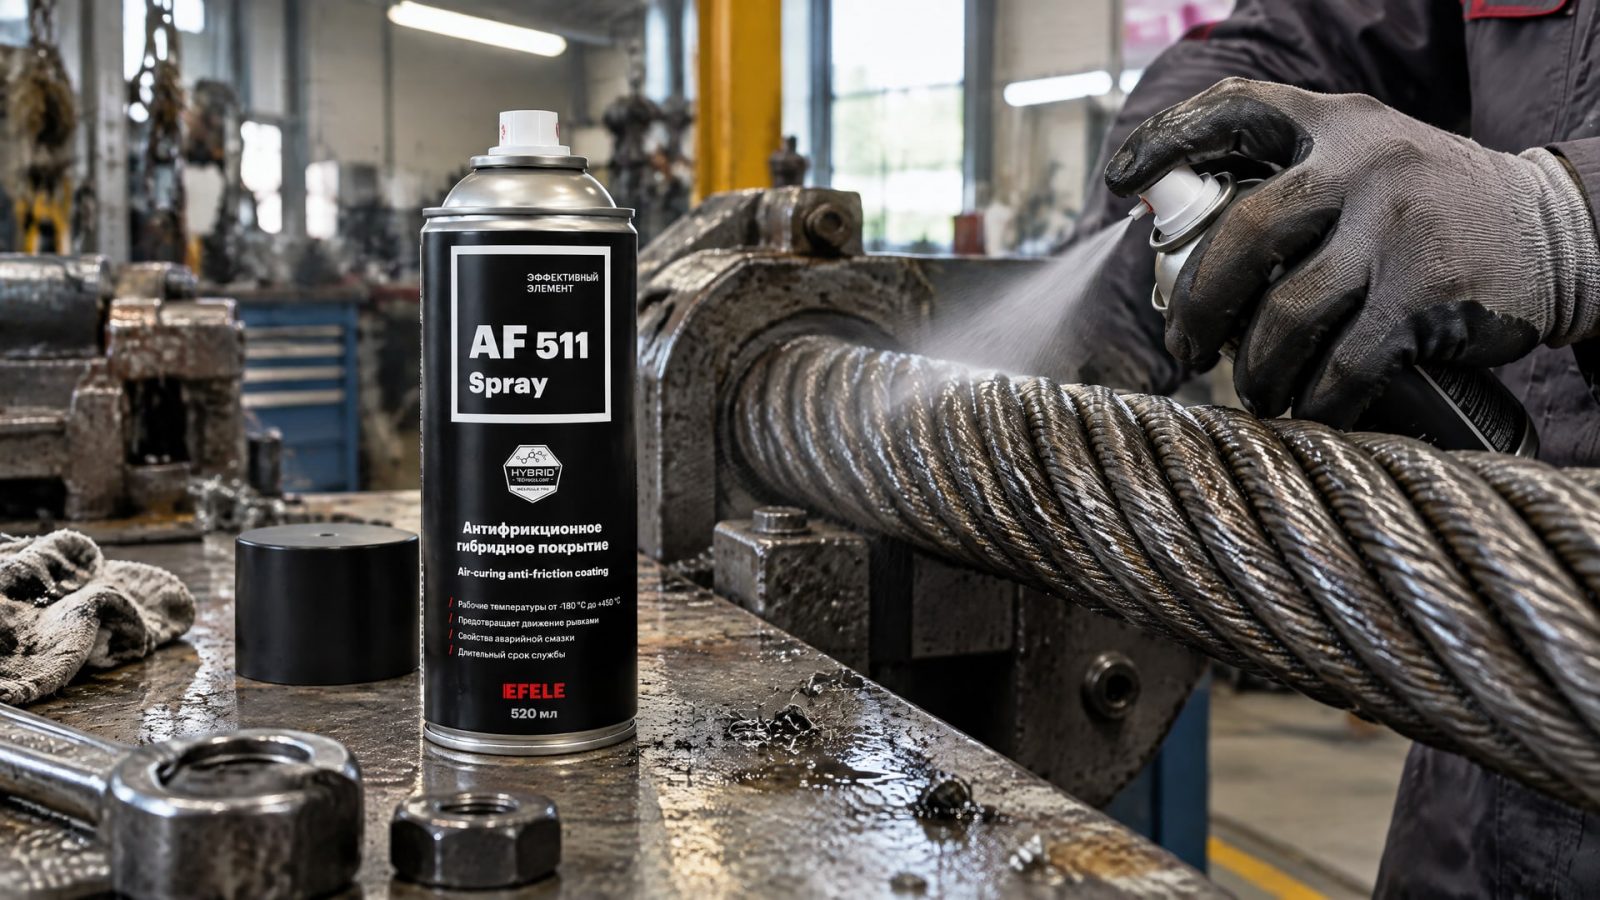
На стальных канатах покрытие может понадобиться, чтобы снизить риск вымывания смазочного материала, фреттинга и проблем при холодном пуске. Когда требуется нанести дисульфид молибдена методом распыления, в такой задаче применяют EFELE AF-511 Spray: это сухое антифрикционное покрытие для стальных канатов, которое отверждается при комнатной температуре и обеспечивает широкий температурный диапазон работы. Режим подготовки поверхности и нанесения при этом должен соответствовать требованиям к конкретной системе.
Базовая смазка и отвержденная пленка: как проверять сочетание
После отверждения антифрикционные покрытия обычно химически стабильны и совместимы с минеральными и синтетическими смазками.
Однако это не означает, что любое сочетание подойдет для любого узла. Нужно учитывать состояние покрытия, тип базовой смазки, температуру и нагрузку. Если жидкая смазочная пленка нарушается, покрытие и смазка могут обеспечивать дополнительную граничную защиту, но это свойство сочетания следует оценивать в условиях конкретного применения.
Отдельно проверяют, не попадает ли на пленку растворитель при последующем обслуживании и не повреждают ли ее компоненты смазочного материала. Уточнить следует не только химическую совместимость, но и поведение покрытия при рабочих температуре и нагрузке. Оценка одной лишь пары «MoS2 и масло» не дает ответа для всей системы: результат зависит от связующего покрытия, состава масла и условий эксплуатации.
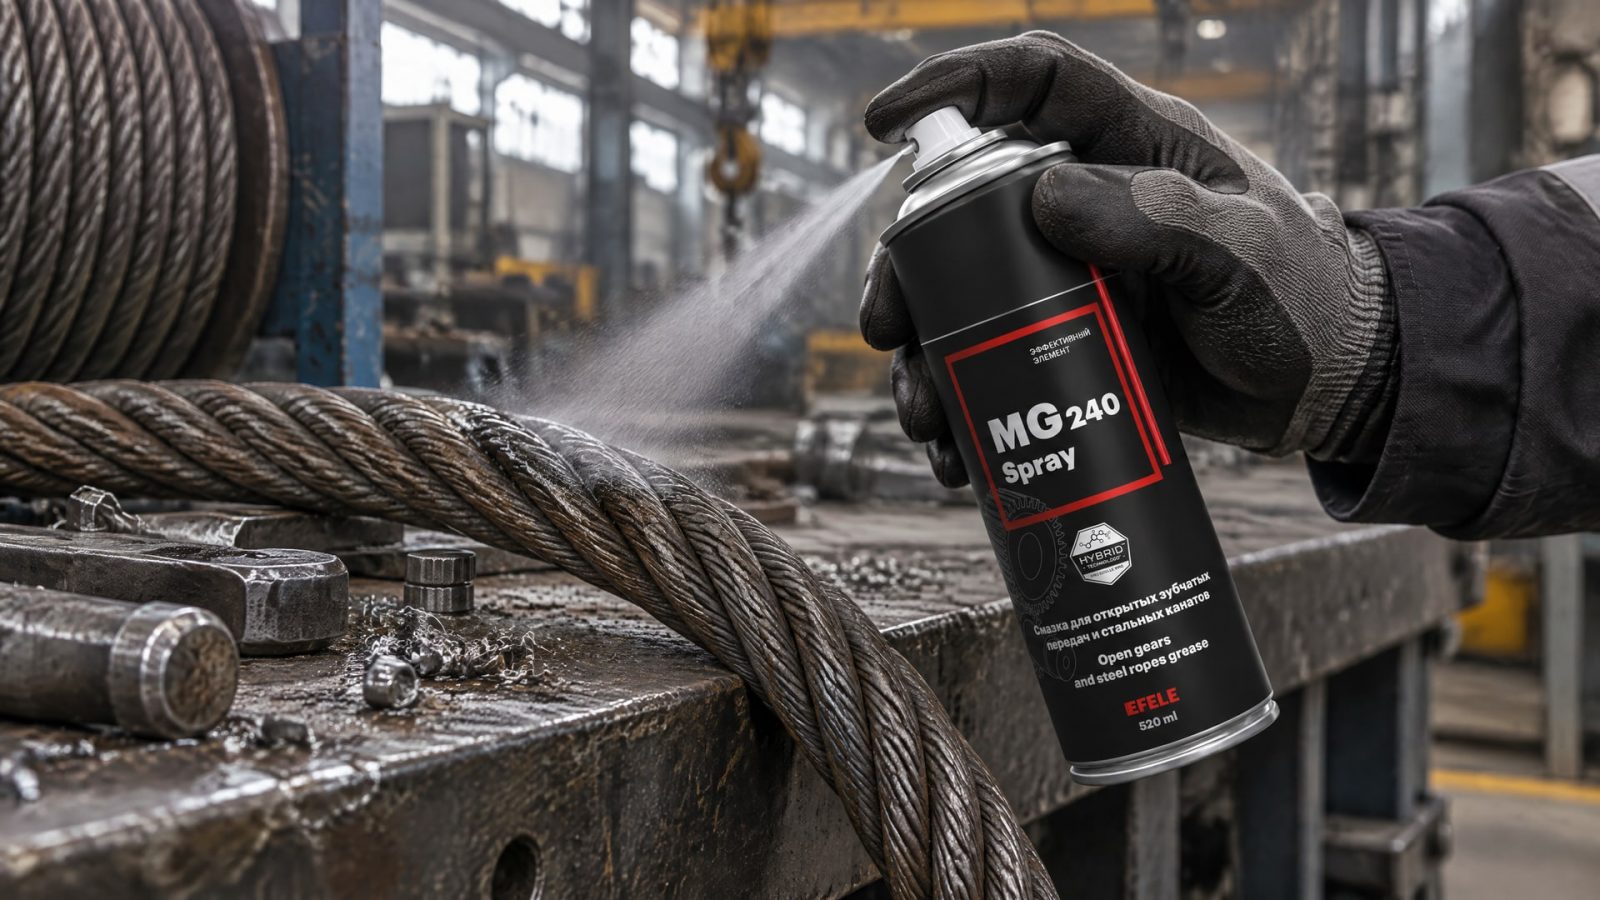
Для стальных канатов может применяться и другой подход: дисульфид молибдена вводят в смазочную ванну вместе со смазкой, а не наносят сухим покрытием. Если узлу нужна адгезивная смазка с MoS2 и графитом, EFELE MG-240 Spray используют для защиты стальных канатов в диапазоне до +140 °C. Это решение относится к смазыванию каната, а не к замене проверки совместимости растворителя с покрытием.
Не следует смешивать два процесса: нанесение сухой пленки и смазывание пластичным или жидким материалом. У них разные составы и порядок применения. До запуска узла полезно зафиксировать, какое покрытие нанесено, чем его отверждали, какая смазка будет контактировать с пленкой и при каких температурах и нагрузках работает узел.
| Что проверяют | На каком этапе | На что обратить внимание |
|---|---|---|
| Растворитель и связующее | Подбор состава и нанесение | Не ухудшает ли растворитель формирование пленки и адгезию |
| Покрытие и базовая смазка | После отверждения | Сохраняется ли пленка при контакте со смазкой |
| Покрытие, смазка и рабочий режим | Перед эксплуатацией | Подходит ли сочетание для температуры и нагрузки узла |
Температурный диапазон смазок и покрытий с MoS2
Температурный диапазон смазок нельзя определять по одному компоненту или общему названию состава.
Для покрытий с дисульфидом молибдена в справочных материалах приводятся значения порядка -70…+300 °C; для других сухих пленочных составов указывается предел до 600 °F, то есть примерно до 316 °C. Эти значения относятся к разным материалам и не должны восприниматься как универсальный диапазон для любого покрытия с MoS2.
На верхний предел влияет атмосфера. Для многих применений в воздухе практическое ограничение связано с окислением MoS2 примерно около 350 °C. В справочных данных для отдельных составов указаны диапазоны от -180 до +350 °C в воздухе, от -180 до +700 °C в водороде, от -180 до +1100 °C в вакууме и от -180 до +1300 °C в инертном газе. Эти значения описывают разные условия и не взаимозаменяемы.
Похожая осторожность нужна при подборе базовой смазки. Запросы о том, какой у графитовой смазки температурный диапазон или каков температурный диапазон медной смазки, не имеют универсального ответа без привязки к конкретному составу. Справочные данные показывают, что температурные окна графитовых и медных смазок зависят от назначения и рецептуры. Для закупки и эксплуатации их сверяют с технической документацией конкретного продукта.
То же правило действует для графитной смазки и для сочетаний MoS2 с маслом. Сначала определяют требуемые условия узла, затем сопоставляют их с характеристиками покрытия и смазки. Если в работе важен нагрев, дополнительно учитывают атмосферу: значение, приведенное для вакуума или инертного газа, нельзя автоматически применять к узлу, работающему на воздухе.
Как проверить совместимость до запуска узла
Проверку удобно проводить последовательно.
Сначала определяют, какой материал наносится: жидкое антифрикционное покрытие или смазка с твердыми компонентами. Затем выясняют, какой растворитель контактирует со связующим и как система должна отверждаться. После этого оценивают контакт готовой пленки с базовой смазкой и режим эксплуатации.
Для распыления нужно сверить метод нанесения и параметры оборудования с документацией на покрытие. Примеры с давлением 0,3-0,8 МПа, расстоянием 15-30 см и итоговой толщиной пленки 5-15 мкм помогают понять, какие параметры процесса могут быть значимы, но не заменяют режим производителя конкретного состава. Перед нанесением поверхность очищают и обезжиривают.
Затем проверяют температурные ограничения и атмосферу. Для MoS2 имеет значение, работает ли узел на воздухе, в вакууме или в инертной среде: в справочных данных приведены существенно разные верхние пределы. Температурные характеристики графитовых и медных смазок также нельзя переносить между продуктами без проверки технической документации.
Для пробного нанесения полезно оценить пленку после отверждения и после контакта с выбранной смазкой. Ищут признаки неполного формирования, растрескивания и ухудшения сцепления с поверхностью. Если таких проверок недостаточно для подтверждения работоспособности сочетания, нужно уточнить совместимость у поставщика покрытия и смазки до запуска оборудования.
Часто задаваемые вопросы
Как проверить совместимость растворителя со смазкой и покрытием?
Проверяйте отдельно растворитель со связующим до отверждения и готовую пленку с базовой смазкой после отверждения. Уточните рекомендованный режим нанесения и сушки, затем оцените целостность пленки после контакта со смазкой. Важно учитывать и рабочую температуру, и нагрузку, а не только химический состав материалов.
Какой температурный диапазон у графитовой смазки?
Единого температурного диапазона для всех графитовых смазок нет. Он зависит от состава и назначения конкретного продукта. Перед выбором сверьте техническую документацию с температурой узла и другими условиями эксплуатации. Нельзя переносить диапазон одного состава на другой только потому, что оба содержат графит.
Какой температурный диапазон у медной смазки?
Температурное окно медной смазки зависит от ее состава и области применения, поэтому общего значения для всей категории нет. Для выбора нужна документация конкретного продукта. Сопоставьте ее данные с рабочей температурой узла, а при контакте с антифрикционным покрытием дополнительно проверьте совместимость материалов.
Совместим ли MoS2 с маслом?
После отверждения многие антифрикционные покрытия совместимы с минеральными и синтетическими смазками, но это не подтверждает автоматически совместимость любого состава с любым маслом. Учитывайте тип связующего, смазку, температуру и нагрузку. До эксплуатации проверьте поведение пленки при контакте с выбранным маслом.
Заключение
Совместимость растворителя с антифрикционным покрытием нужно оценивать прежде всего на этапе нанесения и отверждения: агрессивный компонент способен повредить связующее и ухудшить формирование пленки. После отверждения покрытие обычно совместимо с минеральными и синтетическими смазками, но температурный диапазон смазок и пленки сверяют по документации конкретных материалов и условиям эксплуатации.
Следующий шаг - составить перечень компонентов системы, уточнить режим нанесения и отверждения, а затем проверить покрытие в контакте с базовой смазкой при рабочих температуре и нагрузке. Для MoS2 отдельно зафиксируйте атмосферу эксплуатации: справочные пределы для воздуха, вакуума и инертной среды заметно различаются.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Изучите, когда смазка с дисульфидом молибдена наносится распылением, а когда автоматизированной подачей для оптимального результата.
Узнайте, как правильно выбрать и нанести смазку с дисульфидом молибдена для защиты стальных канатов, учитывая стандарты и особенности применения.
Смазка агрессивные среды: узнайте о температурной стойкости молибденовых составов в вакууме и их применении.