
Смазка с дисульфидом молибдена: сравнение распыления и автоматизированной подачи
Выбор между распылением из баллончика и автоматизированной подачей зависит от того, какой материал наносят и насколько строго нужно повторять результат. Для сухого пленочного покрытия из MoS2 распыление позволяет формировать тонкие слои с промежуточной сушкой, а автоматизация помогает контролировать расход и воспроизводить параметры процесса. Но сухое покрытие, аэрозольная смазка и пластичная смазка с дисульфидом молибдена - разные материалы, их нельзя сравнивать как взаимозаменяемые способы нанесения.
Статья полезна инженерам, специалистам по обслуживанию и закупщикам, которые выбирают методы нанесения смазки для узлов трения и стальных канатов. Разберем, когда подходит ручное распыление, в каких случаях оправдана автоматизированная подача, какие параметры контролировать и почему для сухой смазки нанесение начинается с подготовки поверхности.
Смазка с дисульфидом молибдена: сухое покрытие или пластичная смазка
Дисульфид молибдена, или MoS2, используют в разных типах материалов.
В сухом пленочном покрытии его связывает с поверхностью специальная связующая система. В пластичной смазке MoS2 входит в состав смазочного материала, а в пастах и дисперсиях применяется в другой форме. Поэтому надпись «с дисульфидом молибдена» сама по себе не определяет, как наносить продукт.
Для сухой пленки важны подготовка поверхности, равномерность покрытия, толщина слоя и режим сушки. В спецификации NASA PRC-8001 описано нанесение сухих покрытий распылителем или аэрографом в несколько тонких слоев. Каждый слой сушат до нанесения следующего, а перед отверждением предусматривают воздушную сушку при комнатной температуре не менее 30 минут. Фактическое время может быть больше и зависит от условий процесса.
Пластичную смазку выбирают и контролируют по другим характеристикам. Например, NLGI 2 обозначает класс консистенции, но не количество MoS2 и не адгезию к поверхности. В документации на такие материалы могут встречаться ссылки на ISO 6743-9 и DIN 51502, а также дополнительные параметры, связанные с назначением смазки.
Содержание MoS2 тоже не является универсальным показателем качества. В разных композициях оно может составлять от 1 до 20 мас.%, а в некоторых смазках для тяжелых условий встречается уровень около 3%. Эти значения относятся к разным рецептурам и задачам: их нельзя использовать как самостоятельный критерий выбора без учета связующей системы, загустителя и требований узла.
Перед выбором способа нанесения установите, что именно требуется покрыть: сухой пленкой, пластичной смазкой или аэрозольным составом. Ошибка на этом этапе приводит к некорректному сравнению: распыление сухого покрытия с промежуточной сушкой и подача пластичной смазки в ванну решают разные технологические задачи.
Распыление смазки из баллончика и автоматизированная подача
Распыление смазки из баллончика удобно для локального обслуживания, небольших партий и участков, где нанесение выполняют вручную.
Метод позволяет обработать отдельную деталь или доступную поверхность без организации отдельной линии подачи. При этом результат зависит от оператора, подготовки поверхности и соблюдения режима нанесения.
Для сухой пленки важен не сам факт распыления, а получение контролируемого тонкого слоя. Технология NASA предусматривает несколько равномерных слоев с сушкой каждого перед нанесением следующего. Если покрытие наносят серийно, ручной процесс сложнее воспроизводить от детали к детали: отличаются траектория распыления, расстояние до поверхности и распределение материала.
Автоматизированная подача уместна там, где детали обрабатывают серийно и требуется стабильный расход. В автоматизированном процессе проще зафиксировать последовательность операций и параметры подачи, а значит, легче добиваться повторяемости. Однако автоматизация не отменяет квалификацию технологии: NASA рекомендует проверять процесс на образцах для каждой схемы предварительной подготовки поверхности до серийного применения.
| Критерий | Распыление из баллончика | Автоматизированная подача |
|---|---|---|
| Подходящий масштаб | Небольшие партии, локальное обслуживание | Серийный процесс |
| Контроль нанесения | Зависит от навыка оператора и условий | Позволяет стабильнее контролировать подачу и расход |
| Повторяемость | Требует дисциплины и единых приемов работы | Выше при правильно настроенном процессе |
| Подготовка технологии | Нужна для получения равномерного слоя | Нужны настройка и проверка процесса на образцах |
Автоматизированная подача не всегда означает распыление: для пластичной смазки это может быть дозирование или подача в ванну. Сравнивая методы нанесения смазки, сначала определите форму материала и способ его взаимодействия с узлом, а затем выбирайте оборудование. Это исключает ситуацию, когда параметры процесса для сухой пленки переносят на пластичную смазку или наоборот.
Сухая смазка: нанесение и контроль качества покрытия
Сухая смазка требует подготовки поверхности до распыления.
Состояние подложки влияет на формирование пленки, поэтому нельзя считать, что аэрозоль компенсирует недостаточную очистку или неподходящую предварительную обработку. В спецификации NASA PRC-8001 качество процесса связывается с подготовкой поверхности и квалификацией выбранной схемы на образцах.
При нанесении сухого покрытия распылением важны тонкость и равномерность каждого слоя. После нанесения одного слоя выдерживают его до высыхания, затем переходят к следующему. Перед отверждением предусматривают воздушную сушку при комнатной температуре минимум 30 минут; реальное время может увеличиваться в зависимости от условий. Эти 30 минут - минимальная выдержка перед отверждением, а не универсальное полное время готовности покрытия.
Автоматизация полезна, когда необходимо повторять последовательность нанесения и контролировать расход на серии деталей. Для ручной работы имеет смысл зафиксировать порядок операций и критерии приемки, чтобы уменьшить зависимость от исполнителя. В обоих случаях технологию сначала проверяют на образцах, а не сразу переносят на весь выпуск.
Для контроля сухой пленки не подходит NLGI: этот показатель относится к консистенции пластичных смазок. Ключевыми остаются толщина и равномерность покрытия, режим сушки и отверждения, совместимость с подложкой и подготовка поверхности. Если технологическая инструкция не задает параметров нанесения, одного описания состава недостаточно для воспроизводимого процесса.
Для пластичных смазок с MoS2 набор характеристик другой. В одном из паспортов материала приведены NLGI 1–2 и температурный диапазон от -40 до 180 °C, а также bleed 0,82%, evaporation 1,33% и пятно износа 0,72 мм в испытании на четырехшариковой машине. Это пример параметров конкретного материала, а не типовые значения для всех смазок с дисульфидом молибдена.
Смазка стальных канатов: распыление или подача в ванну
Для стального каната смазочный материал должен не только создавать скользкую поверхность.
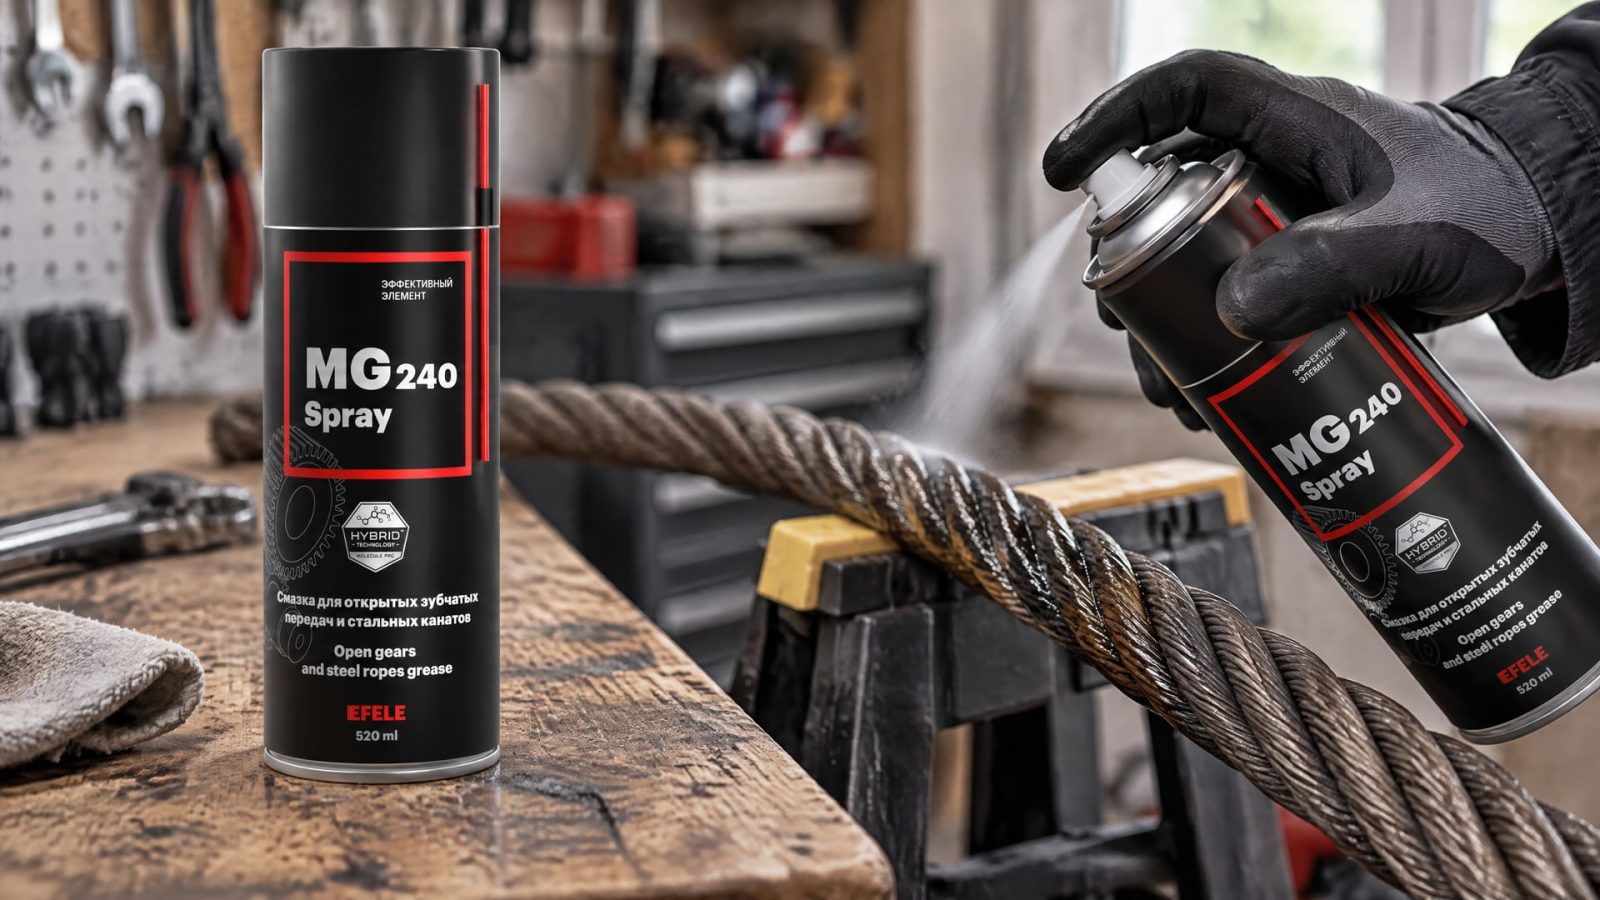
ISO 4346 описывает канатные смазки как материалы с однородной нелетучей основой, которые защищают проволоки от коррозии и снижают трение и фреттинг между ними. Поэтому выбор делают с учетом назначения каната и условий его работы, а не только по консистенции продукта.
При ручном распылении важно обработать канат равномерно и учесть доступность его элементов. Для проблем с вымыванием, фреттингом и затрудненным холодным пуском требуется материал, который предназначен для канатов и удерживается на поверхности. В такой схеме применяют адгезивную смазку-спрей EFELE MG-240 Spray: ее подают распылением для смазывания и защиты стальных канатов.
Автоматизированная подача в смазочную ванну решает задачу иначе: материал поступает к канату в рамках технологического процесса, а расход можно контролировать. Но для этого важны совместимость смазки с методом подачи и стабильность ее характеристик. При проблемах с вымыванием и фреттингом, а также при холодном пуске литиевая смазка EFELE MG-212 с дисульфидом молибдена используется в схеме подачи в ванну для длительной защиты и высокой несущей способности.
Спрей для каната не следует автоматически считать сухим пленочным покрытием: форма распыления не определяет класс материала. Аналогично ванна с пластичной смазкой не является способом нанесения сухого покрытия. Для корректного сравнения зафиксируйте, какой материал используется, куда он подается и какое свойство требуется обеспечить: контроль пленки, защиту проволок или смазывание узла.
Как выбрать метод нанесения и характеристики смазки с MoS2
Сначала определите узел и задачу.
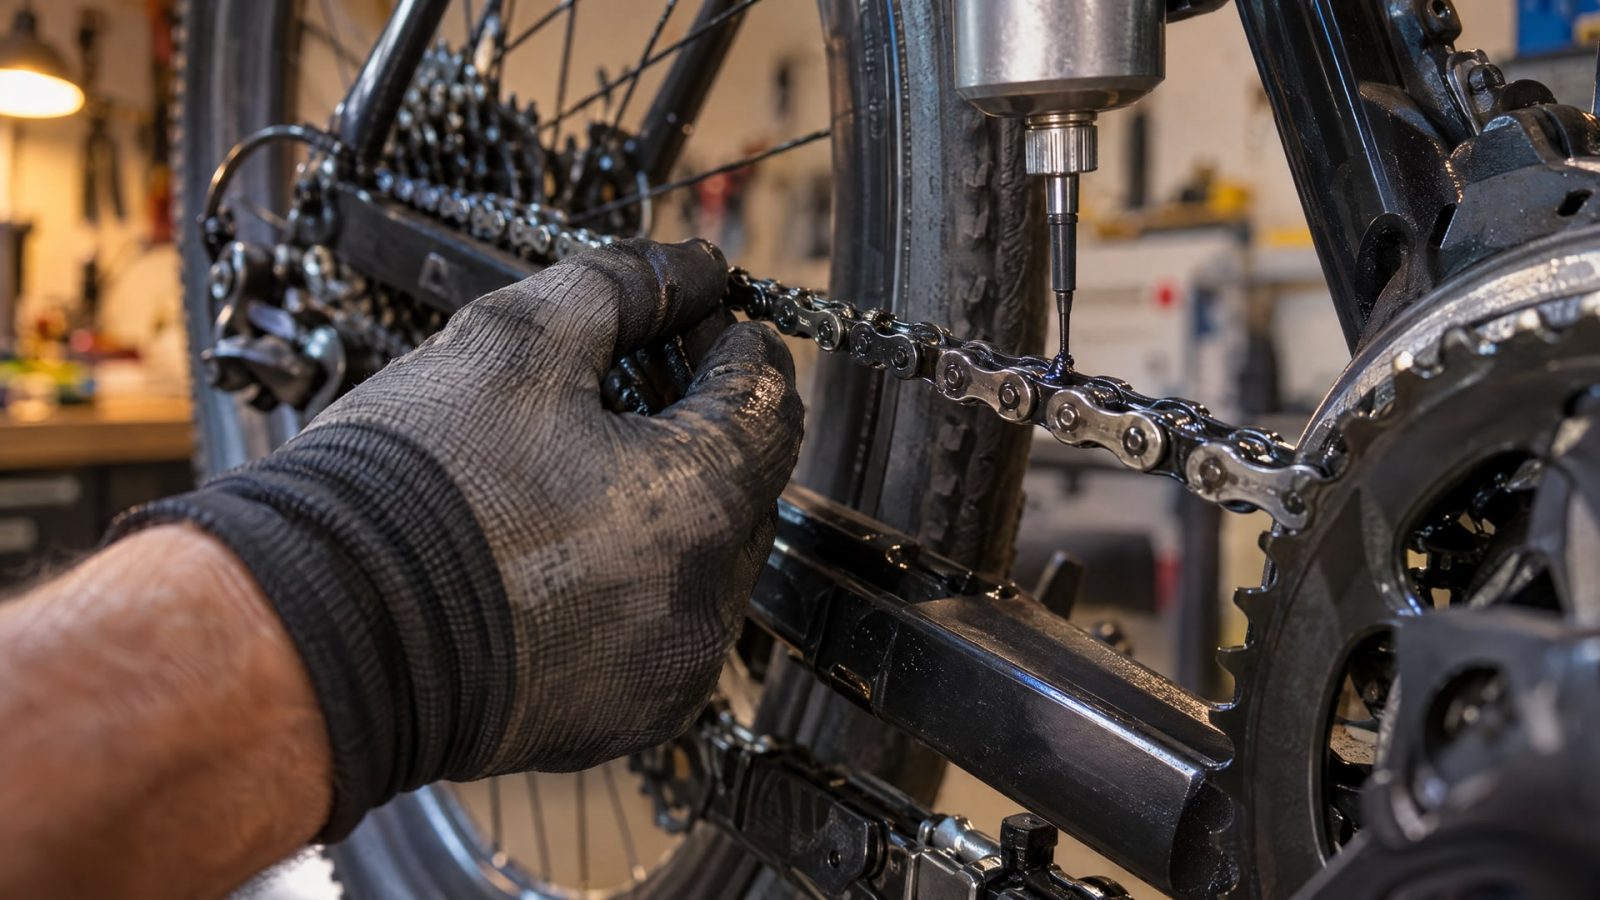
Для сухого покрытия важны технология формирования пленки и состояние поверхности. Для пластичной смазки - требования узла, консистенция, температурный диапазон и характеристики износа. Для смазки стальных канатов отдельно оценивают защиту проволок от коррозии и снижение внутреннего трения.
Затем сопоставьте масштаб работ с методом нанесения. Баллончик подходит для локальной обработки и небольших партий, когда оператор может контролировать покрытие. Автоматизированная подача оправдана при серийной обработке и необходимости повторяемого расхода. Если речь идет о сухой пленке, настройку процесса подтверждают на образцах до перехода к серии.
Для пластичной смазки с дисульфидом молибдена проверьте в документации следующие параметры:
Класс NLGI, если продукт относится к пластичным смазкам.
Рабочий температурный диапазон.
Показатели, связанные с отделением масла, испарением и износом, если они приведены в документации.
Совместимость с материалами узла и уплотнениями.
Назначение смазки и соответствие способу подачи.
Литиевая смазка с дисульфидом молибдена и сухое покрытие - не одно и то же, даже если оба материала содержат MoS2. Например, NLGI 1–2 и температурный диапазон от -40 до 180 °C могут быть указаны в паспорте отдельной пластичной смазки, но эти сведения нельзя переносить на сухую пленку. Проверяйте спецификацию именно того материала, который планируется подавать в узел.
Перед закупкой запросите технологические параметры нанесения и сверьтесь со спецификацией оборудования или узла. Для серийного процесса дополнительно зафиксируйте подготовку поверхности, последовательность нанесения и условия сушки. Такой порядок помогает выбрать не просто смазку с MoS2, а подходящую комбинацию материала и технологии.
Часто задаваемые вопросы
Смазки с дисульфидом молибдена MoS2 всегда сухие?
Нет. MoS2 используют в сухих пленочных покрытиях, пластичных смазках, пастах и дисперсиях. Состав с дисульфидом молибдена может наноситься распылением, подаваться в смазочную ванну или применяться другим способом. Метод выбирают по типу материала и задаче узла, а не только по наличию MoS2.
Что показывает NLGI у смазки с дисульфидом молибдена?
NLGI обозначает класс консистенции пластичной смазки. Он не показывает содержание MoS2, толщину покрытия или адгезию к поверхности. Для сухой пленки NLGI неприменим: ее оценивают по равномерности и толщине слоя, подготовке поверхности, а также режимам сушки и отверждения.
Литиевая смазка с дисульфидом молибдена подходит для сухого покрытия?
Нет, это разные классы материалов. Литиевая смазка с MoS2 - пластичный смазочный материал, а сухое покрытие формирует пленку на поверхности с помощью связующей системы. Их наносят по разным технологиям и выбирают для разных задач, поэтому заменять один материал другим без проверки требований нельзя.
Что выбрать для каната: распыление или автоматизированную подачу?
Для локальной обработки и небольших партий удобно распыление, а для серийного процесса - автоматизированная подача с контролем расхода. В обоих случаях выбирают смазку, предназначенную для канатов: она должна защищать проволоки от коррозии и снижать внутреннее трение и фреттинг, а не только смазывать наружную поверхность.
Заключение
Распыление из баллончика подходит для ручной обработки и локального обслуживания, автоматизированная подача - для процессов, где важны контроль расхода и повторяемость. Для сухого покрытия с MoS2 применяют тонкие равномерные слои с промежуточной сушкой и проверяют технологию на образцах. Пластичные смазки с дисульфидом молибдена и материалы для стальных канатов оценивают по другим параметрам и назначению.
Перед выбором оборудования определите тип смазочного материала, узел и требуемый результат. Затем сверьтесь со спецификацией и технологической инструкцией, а для серийного нанесения проверьте процесс на образцах.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать и нанести смазку с дисульфидом молибдена для защиты стальных канатов, учитывая стандарты и особенности применения.
Смазка агрессивные среды: узнайте о температурной стойкости молибденовых составов в вакууме и их применении.
Узнайте, как выбрать антизадирное покрытие для стали в нефтегазовой отрасли, учитывая коррозионную стойкость, трение, износ и другие параметры.