
Антизадирное покрытие для стали: как сравнить решения для нефтегазовой отрасли
Выбирать антизадирное покрытие для стали в нефтегазовой отрасли нужно не по названию бренда и не по одному результату испытаний. Сопоставьте требования узла с данными по коррозионной стойкости, трению и износу, адгезии, химической и температурной стойкости, а также с технологией подготовки поверхности. Испытание по ISO 9227 поможет оценить защиту от коррозии, но не покажет, как покрытие сопротивляется задирам и износу.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые оценивают замену импортного покрытия или подбирают твердосмазочное покрытие для нефтегаза. Разберем, что можно установить по испытанию солевым туманом, почему подготовка нержавеющей стали требует отдельного подхода и какие данные запросить перед сравнением конкретных составов.
Как выбрать антизадирное покрытие для стали
Антизадирное покрытие для стали выбирают с учетом нагрузки и условий работы узла.
Для нефтегазового оборудования важно не смешивать две задачи: защиту поверхности от коррозии и снижение трения с противодействием износу и задирам. Одна характеристика не подтверждает другую. Например, результат испытания в солевом тумане показывает поведение покрытия в коррозионной среде, но не позволяет сделать вывод о его трибологических свойствах.
Начните с описания условий эксплуатации. Укажите материал детали, контактирующие поверхности, характер движения и нагрузок, наличие влаги и агрессивных сред, а также требования к монтажу. Если покрытие наносят на нержавеющую сталь, отдельно зафиксируйте марку материала и способ подготовки поверхности: стандартный подход для стали нельзя автоматически переносить на нержавейку.
Какие данные сопоставлять
Для сравнения покрытия с импортным аналогом соберите параметры по каждой системе в единую таблицу. Если значение не указано в технической документации или получено в испытаниях на других условиях, отмечайте это отдельно, а не считайте совпадающим по умолчанию.
| Параметр | Что выяснить |
|---|---|
| Коррозионная стойкость | По какой методике и в каких условиях получен результат |
| Адгезия | Как оценивали сцепление покрытия с конкретной стальной поверхностью |
| Трение и износ | Какие испытания характеризуют поведение покрытия в контактной паре |
| Химическая стойкость | Совместимо ли покрытие с рабочей средой и очисткой |
| Температурная стойкость | Соответствует ли диапазон условиям эксплуатации узла |
| Подготовка поверхности | Подходит ли технология для стали или нержавеющей стали |
| Монтажные условия | Сохраняется ли покрытие при сборке и нагрузках, характерных для узла |
Для корректного сравнения важно сопоставлять не только заявленные значения, но и методики их получения. Различающиеся условия испытаний не дают прямого основания ранжировать покрытия. Если данных по одному из ключевых параметров нет, это не повод подменять его результатом другого испытания: следует запросить недостающую информацию или провести проверку на образцах.
Такой подход полезен и снабженцу: он помогает сформировать технический запрос без привязки к торговому названию. В результате сравнивают покрытия по требованиям оборудования, а не по общим заявлениям о коррозионной защите или износостойкости.
Твердосмазочное покрытие для нефтегаза: как сравнить свойства
Твердосмазочное покрытие для нефтегаза оценивают по совокупности эксплуатационных свойств.
Даже если два материала предназначены для защиты металлических деталей, из этого не следует, что они одинаково ведут себя при трении, контакте с рабочей средой или монтаже. Для принятия решения нужны данные, относящиеся к конкретному узлу и его режиму работы.
В первую очередь разделите требования на группы. Коррозионная стойкость отвечает за сохранение защиты поверхности в агрессивной среде. Адгезия связана с удержанием покрытия на основании. Трибологические показатели описывают поведение контактирующих поверхностей при трении и износе. Химическая и температурная стойкость характеризуют пригодность материала к условиям эксплуатации. Подготовка поверхности определяет, можно ли технологически нанести покрытие на конкретную деталь.
Где заканчивается сравнение по одному тесту
Результат солевого тумана нельзя трактовать как универсальное доказательство пригодности покрытия для нефтегазового оборудования. Он не заменяет проверки на задиры, износ, совместимость с рабочей средой и монтажные нагрузки. Аналогично, данные о низком трении сами по себе не подтверждают коррозионную стойкость.
При сопоставлении импортного аналога с альтернативой полезно заранее определить критерии приемки:
Задать перечень характеристик, обязательных для конкретного узла.
Сверить методики испытаний и условия, при которых получены результаты.
Уточнить, на каком металле и после какой подготовки испытывали покрытие.
Отделить подтвержденные показатели от характеристик, для которых нет данных.
Проверить применимость результата к реальным контактным поверхностям и условиям сборки.
Если покрытие прошло испытание на коррозию, это подтверждает только результат соответствующей проверки. Если по износу, адгезии или химической стойкости сведений нет, для технического сравнения потребуются дополнительные данные. Иначе решение будет опираться на неполный набор критериев.
Линейка антифрикционных покрытий MODENGY включает решения для задач замены импортных аналогов и защиты от коррозии и износа в нефтегазовой промышленности. Выбирать конкретное покрытие следует по характеристикам, необходимым для узла, и по требованиям к подготовке поверхности, а не только по принадлежности к линейке.
Испытание солевым туманом: что показывает ISO 9227
ISO 9227 задает методику испытаний в искусственной атмосфере.
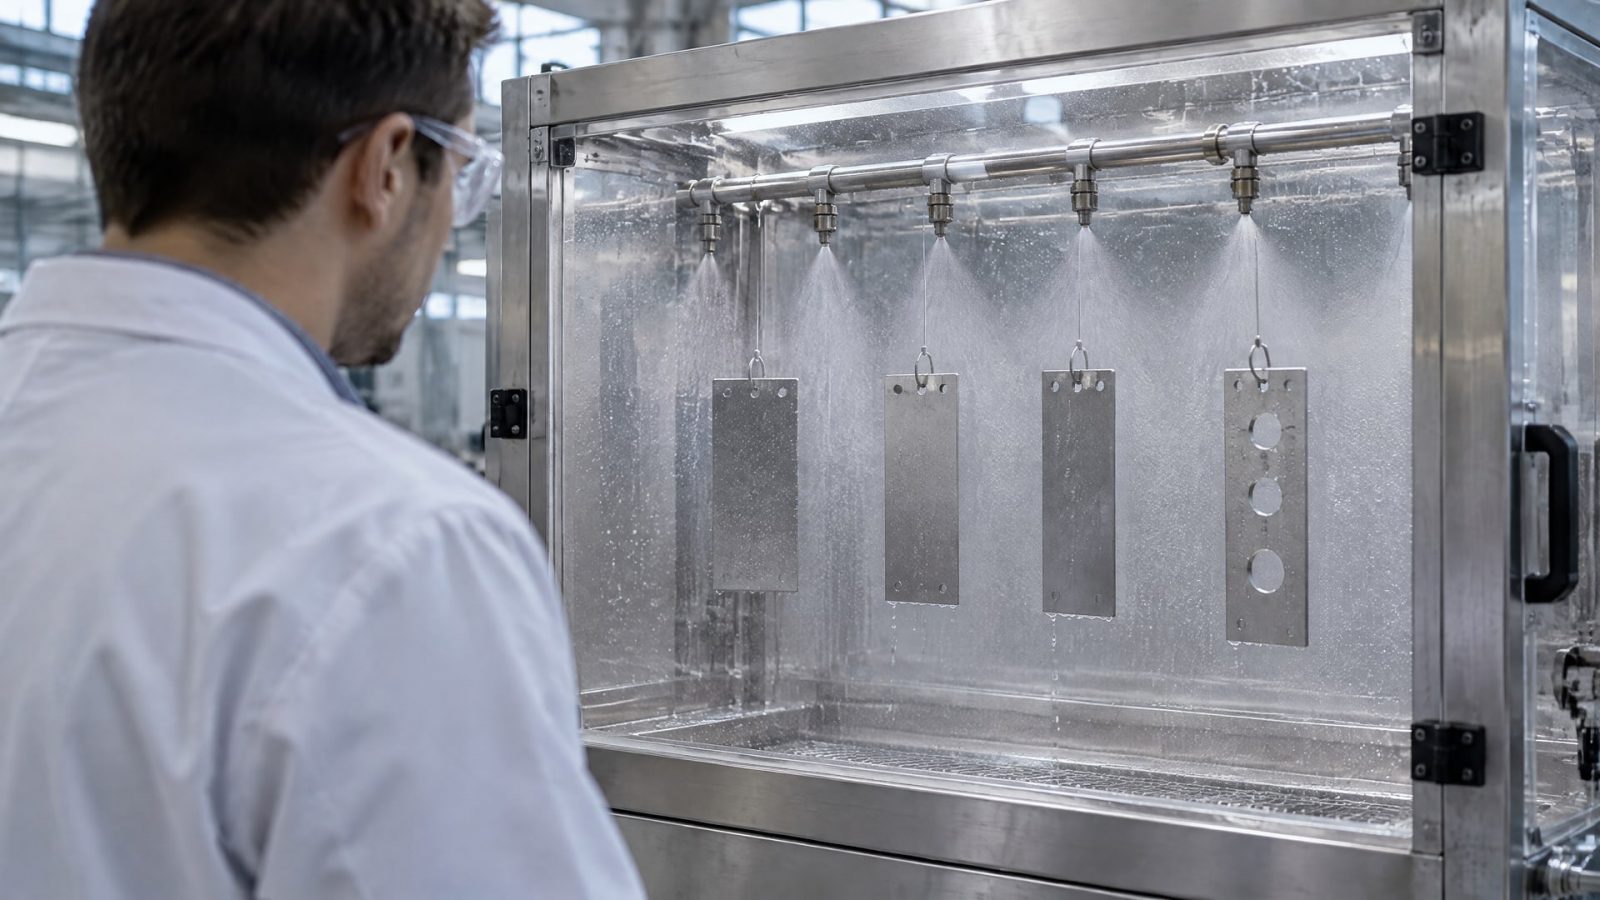
Стандарт предусматривает три варианта: нейтральный солевой туман NSS, уксуснокислый туман AASS и CASS. Эти методы применяют для оценки коррозионной стойкости металлических материалов с постоянной или временной защитой, в том числе покрытий.
В испытании NSS используют примерно 5% раствор хлорида натрия. В одной из редакций стандарта для раствора указан диапазон pH 6,5–7,2. Эти параметры описывают условия метода, а не итоговую оценку качества покрытия. Поэтому при чтении протокола важно проверять, какой именно вариант испытания применялся и какие признаки повреждения оценивали.
Почему важны поры и локальные дефекты
Солевой туман полезен для выявления пор, разрывов и других дефектов в металлических, органических, анодных оксидных и конверсионных покрытиях. Внешне ровная поверхность не всегда означает, что защитный слой сплошной. Локальный дефект может открыть доступ коррозионной среде к основанию, поэтому визуального осмотра недостаточно для полной оценки.
При сравнении результатов уточните метод испытания, характеристики образца и критерии оценки. Нельзя делать вывод «чем больше часов, тем покрытие лучше во всех отношениях»: длительность коррозионного испытания не сообщает о сопротивлении трению или задирам. Кроме того, результаты разных методов нельзя считать напрямую взаимозаменяемыми без обоснования.
AASS стандарт отдельно связывает с испытаниями декоративных покрытий типа медь-никель-хром или никель-хром. Это не означает, что именно такой режим автоматически подходит для оценки любого промышленного антифрикционного покрытия. Выбор методики должен соответствовать задаче проверки.
Формулировка «испытание солевой туман смазка» не должна скрывать различие между коррозионным и трибологическим контролем. Если требуется подтвердить пригодность покрытия для нагруженного узла, результат ISO 9227 дополняют данными о трении и износе, адгезии и стойкости к рабочей среде. Только так коррозионная оценка становится частью полноценного сравнения.
Фосфатирование нержавеющей стали: ограничения подготовки поверхности
Фосфатирование нержавеющей стали нельзя считать универсальным способом подготовки поверхности под покрытие.
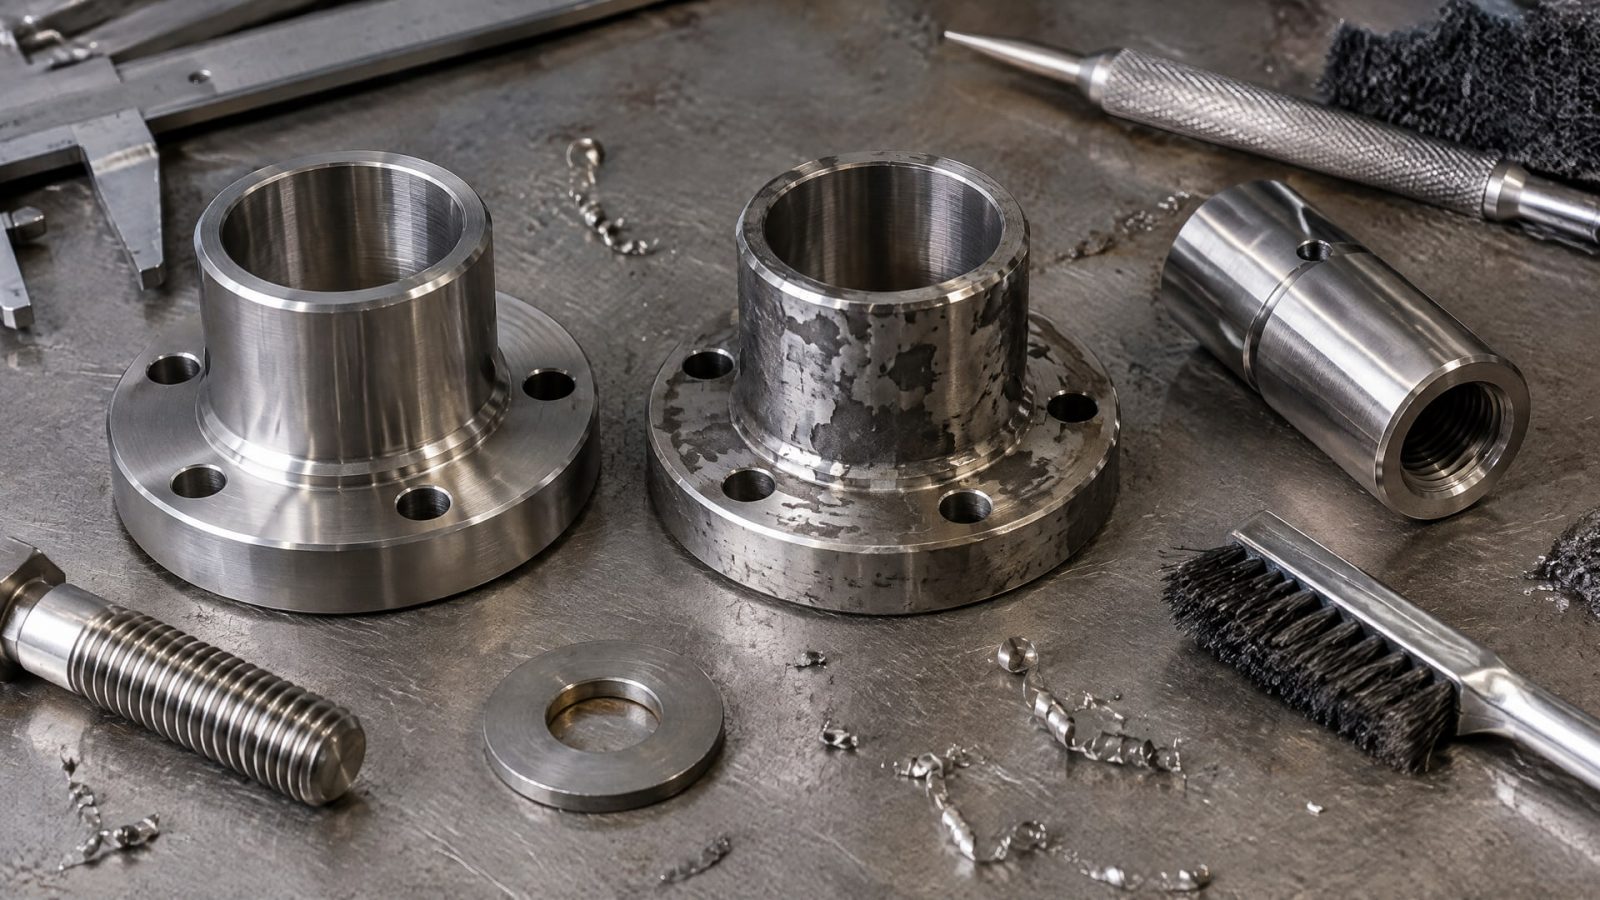
Классическое фосфатирование нержавейки обычно неэффективно: пассивная хромоксидная пленка мешает реакции. Поэтому технология, подходящая для железа и обычной стали, не обязательно даст сопоставимый результат на нержавеющей поверхности.
Попытка разрушить пассивный слой агрессивной обработкой технически возможна, но может оказаться экономически невыгодной и ухудшить коррозионные свойства детали. Это делает особенно важной предварительную проверку технологического маршрута. Если в документации на покрытие указано фосфатирование, нужно выяснить, для какого материала предназначена эта операция и применима ли она к конкретной марке нержавеющей стали.
Что уточнить до нанесения покрытия
Для деталей из нержавейки запросите у технолога или поставщика покрытия рекомендации по подготовке поверхности именно для этого материала. Не следует переносить на нержавеющую сталь режим обработки, разработанный для железа и стали, без подтверждения применимости. При необходимости рассматривают другие технологии подготовки или специальный процесс.
Существует вариант электрохимического осаждения фосфатного покрытия на нержавеющую сталь. Однако это не классическое фосфатирование, а отдельный процесс со своей химией и режимом. Сам факт его существования не означает, что он подходит для любой детали или производственной линии.
При подготовке сравнения зафиксируйте исходный материал, операции обработки и требования к результату. Это позволит проверить, не связано ли различие в адгезии или коррозионной стойкости с подготовкой поверхности, а не с самим покрытием. Для закупщика такая детализация важна при запросе коммерческих и технических предложений: сравнивать нужно покрытия при сопоставимой подготовке основания.
Замена импортного покрытия: проверка на реальном узле
Замена импортного покрытия требует не только сопоставления технических характеристик, но и проверки того, насколько материал подходит к конкретной детали и технологическому процессу.
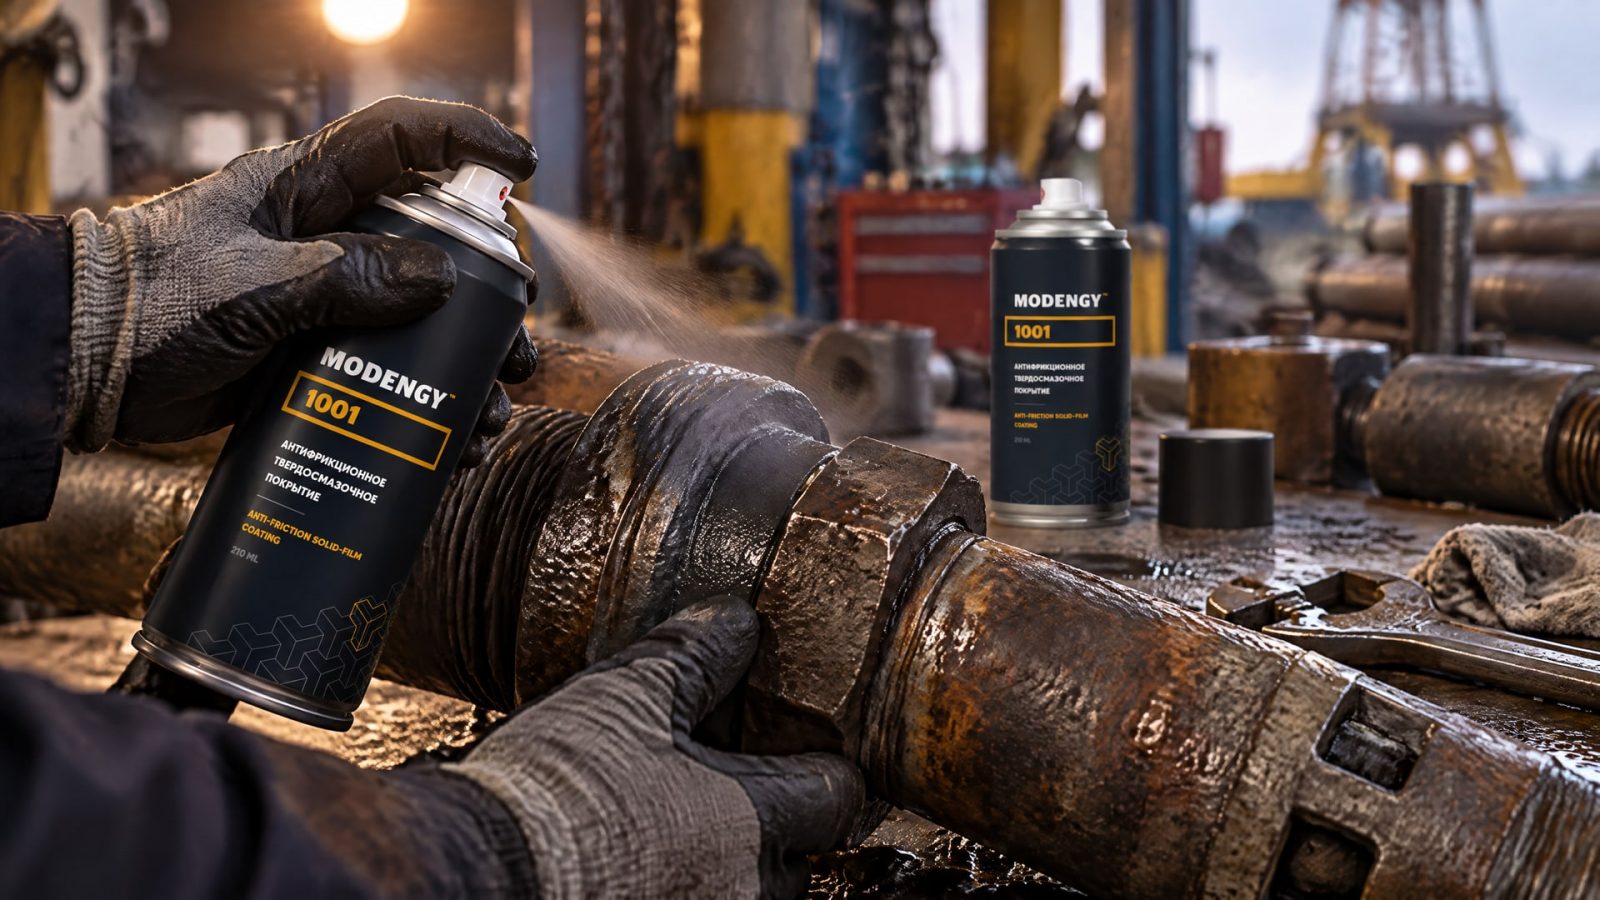
Сначала определите, какую проблему решает покрытие: коррозионное воздействие, трение, износ или сочетание факторов. Затем проверьте, какие показатели подтверждены документами и какие предстоит оценить на образцах.
Для узлов, где при трении и нагрузке есть риск износа, одной проверки внешнего вида недостаточно. При вымывании рабочей среды или повторяющихся циклах контакта могут проявиться дефекты, не заметные при обычном осмотре. В таких случаях важно оценивать покрытие на представительном образце и учитывать условия нанесения, подготовки поверхности и сборки.
MODENGY 1001 применяют для защиты оборудования в нефтегазовой отрасли; для этого покрытия отмечены стойкость к агрессивным средам и износу. При этом применимость к конкретной детали следует подтверждать по требованиям узла: результат испытания в одной среде не подменяет проверку трения, адгезии и условий эксплуатации.
Как оформить техническое сравнение
Чтобы решение о замене было проверяемым, закрепите в запросе к поставщику:
Материал детали и состояние поверхности до нанесения.
Операции подготовки, допустимые для стали или нержавеющей стали.
Требования к защите от коррозии и метод оценки по ISO 9227.
Требования к трению, износу и противодействию задирам.
Условия контакта с рабочей средой и температурные ограничения узла.
Критерии приемки после нанесения и испытания образцов.
Если итоговые данные по кандидатам получены разными методами, сначала оцените сопоставимость условий. При отсутствии параметров их следует обозначить как неизвестные, а не считать равными по умолчанию. Такой подход помогает техническому специалисту отделить подтвержденные свойства от предположений, а снабженцу - запросить предложения по одной спецификации.
Пробная проверка должна отвечать на заранее сформулированный вопрос: например, сохраняется ли покрытие на заданном основании или соответствует ли коррозионная стойкость установленному критерию. Отдельно проверяют трибологические свойства, если именно они определяют выбор. Так замена импортного покрытия становится техническим решением, а не сравнением названий.
Часто задаваемые вопросы
Что показывает испытание покрытия в солевом тумане?
Испытание по ISO 9227 оценивает коррозионную стойкость в условиях искусственной атмосферы и помогает выявить поры, разрывы и другие дефекты защитного слоя. Оно не подтверждает сопротивление задирам, трению и износу. Для выбора покрытия под нагруженный узел нужны отдельные данные по трибологическим свойствам.
Можно ли считать покрытие подходящим для нефтегаза, если оно прошло ISO 9227?
Нет, одного результата ISO 9227 недостаточно. Метод оценивает коррозионную стойкость, но не заменяет испытаний на трение, износ и задиры, а также проверки совместимости с рабочей средой и монтажными нагрузками. Пригодность подтверждают по совокупности параметров, необходимых для конкретного оборудования.
Можно ли фосфатировать нержавеющую сталь перед нанесением покрытия?
Классическое фосфатирование нержавеющей стали обычно неэффективно, поскольку пассивная хромоксидная пленка мешает реакции. Существуют специальные процессы, включая электрохимическое осаждение фосфата, но это не стандартное фосфатирование. Технологию подготовки нужно подтвердить для конкретного материала и покрытия.
Как сравнить импортное покрытие с альтернативой?
Сопоставьте данные по коррозии, адгезии, трению и износу, химической и температурной стойкости, а также требования к подготовке поверхности. Убедитесь, что результаты получены сопоставимыми методами и на подходящем основании. Если по важному параметру данных нет, обозначьте его как требующий проверки.
Заключение
Антизадирное покрытие для стали в нефтегазовой отрасли выбирают по требованиям узла, а не по одному показателю или торговому названию. ISO 9227 помогает оценить коррозионную стойкость и выявить дефекты защитного слоя, но не подтверждает противозадирные свойства. Для нержавеющей стали классическое фосфатирование обычно не подходит как универсальная подготовка поверхности.
Следующий шаг - составить спецификацию с материалом детали, условиями эксплуатации, требованиями к коррозии и трибологии и допустимой подготовкой поверхности. Затем запросить сопоставимые данные по покрытиям и проверить недостающие характеристики на образцах или узле.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как оценить сроки службы покрытий для скважинного оборудования, используя данные испытаний в соляном тумане и учитывая особенности эксплуатации.
Узнайте, как проверить совместимость СОЖ и материалов станка, чтобы избежать коррозии, набухания уплотнений и других проблем.
Узнайте, как правильно проводить обслуживание автомобильной лебедки, смазывать детали и защищать их от ржавчины.