
Переход с индустриальных на пищевые масла: пошаговая стратегия без полной промывки
Переход производственного оборудования с обычных индустриальных масел на пищевые - это не просто замена жидкости, а комплексная процедура, требующая планирования и контроля. Многие закупщики и технические специалисты полагают, что достаточно слить старое масло и залить новое, но практика показывает: без минимальной подготовки систему рискуют загрязнить остатками индустриального продукта, что повредит репутацию пищевого производства и вызовет проблемы при аудитах. Статья раскрывает реальный процесс конверсии оборудования на пищевые масла, объясняет разницу между допусками H1 и H2, показывает, как избежать дорогостоящей полной промывки систем, и дает четкие шаги для минимизации рисков.
Материал полезен инженерам, техническим специалистам и снабженцам, которые готовят переход линии на пищевой допуск или планируют модернизацию оборудования без остановки производства.
Что такое пищевые масла и в чем разница с индустриальными
Пищевые масла - это специальные смазочные материалы, разработанные для оборудования, которое соприкасается или может соприкасаться с продуктами питания.
Они отличаются от обычных индустриальных масел по составу и допускам.
Основной стандарт, на который ориентируются производители, - это ISO 21469, который устанавливает гигиенические требования к формулированию, производству, упаковке, использованию и обращению со смазками для пищевой промышленности. Это не просто характеристика смазки, а полная процедура контроля с момента синтеза сырья до наполнения в канистру.
NSF H1 - это регистрация конкретного продукта, которая подтверждает пригодность состава для случайного контакта с пищей. Важное уточнение: "случайный контакт" означает непреднамеренное, кратковременное попадание смазки в пищу во время обслуживания или штатной работы, а не целевое технологическое смешивание. Максимально допустимое количество пищевого масла, которое может непредсказуемо попасть в пищевой продукт, ограничено уровнем не более 10 ppm (частей на миллион). Это регулирование гарантирует, что даже при допущении ошибки загрязнение будет ниже порога опасности.
H2 - это совершенно другой класс. H2-масла вообще не допускаются для оборудования, контактирующего с пищей; они предназначены для зон, где контакт полностью исключен. Если требуется перейти с индустриального масла на пищевое, нельзя остановиться на H2 - нужна именно H1 или еще более строгая категория.
Индустриальные масла обычно содержат присадки и базовые компоненты, которые не прошли пищевую сертификацию: антиокислители, противопенные агенты, улучшители индекса вязкости и другие добавки. Смешивание этих компонентов с пищевыми маслами запрещено в документах по безопасности пищи.
Почему нельзя просто долить пищевое масло в старое индустриальное
Первый импульс технического специалиста при переходе на пищевые масла часто ошибочный: "Слью старое, залью новое".
Однако практика и технические руководства показывают серьезные риски при таком подходе.
При остановке оборудования масло не сливается на 100%. В редукторах, гидросистемах, централизованных системах смазки и длинных магистралях остаются остатки - в полостях, на внутренних поверхностях, в фильтрах и перегородках. Если эти остатки содержат индустриальное масло с непищевыми присадками, то контакт с новым пищевым маслом приведет к химическому взаимодействию: эмульсификации, выпадению осадков, изменению вязкости или образованию отложений на фильтрах.
Кроме того, индустриальное масло, особенно после длительной работы, может содержать микроколичества окисленных продуктов, воды и механических примесей. Попадание этих загрязнений в новое пищевое масло снижает его чистоту и может привести к отказу при следующем аудите пищевого производства. Аудиторы проверяют не только документы, но и берут образцы масла из систем для анализа - и если обнаружат следы индустриального компонента или несоответствие спецификации ISO 21469, это расценивается как нарушение.
Смешивание также опасно для конечного продукта. Если в оборудование попадет даже малое количество индустриального масла, а потом произойдет утечка или испарение, микрочастицы могут контактировать с пищей. При концентрации выше 10 ppm это уже превышает допустимый лимит.
Поэтому технические руководства требуют переходной процедуры, которая минимизирует остатки, но не требует полной разборки или агрессивной химической промывки.
Пошаговая процедура перехода: как конвертировать систему без полной промывки
Переходный процесс состоит из четырех этапов.
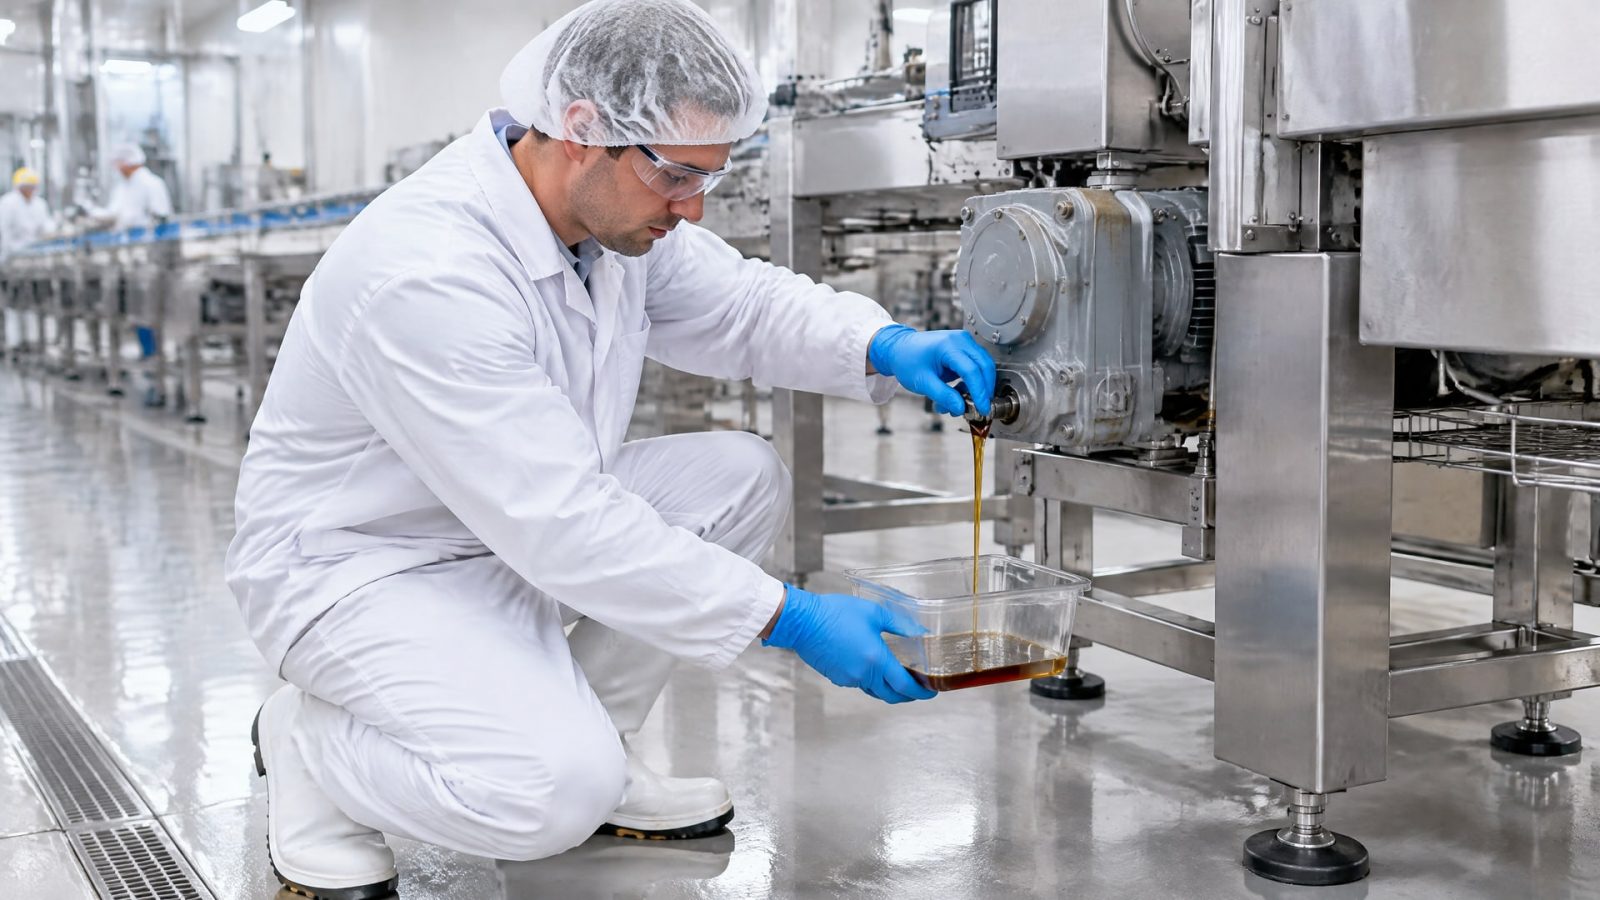
Этот подход позволяет снизить остатки индустриального масла до безопасного уровня без остановки производства на несколько дней и без химических растворителей, которые могут повредить уплотнения.
Шаг 1: Подготовка и горячий слив
Перед началом конверсии оборудование должно работать при температуре, близкой к номинальной (обычно 50–70 °C для гидросистем, 60–80 °C для редукторов). Горячее масло менее вязко и полнее сливается из полостей. Слейте масло максимально полно: откройте все сливные пробки, дайте гравитационному стоку произойти полностью.
Одновременно проверьте доступ к внутренним полостям. Если система позволяет, откройте люки картера или полости редуктора и протрите их чистой ветошью без ворса для удаления сгустков и окисленных пленок. Это механическое удаление остатков, а не химическая промывка - никаких растворителей.
После слива и очистки доступных зон процедура переходит к замене фильтров. Это критичный этап: старые фильтры содержат частицы, которые иначе окажутся в новом масле. Замените все фильтры (масляные, гидравлические, если есть поддон со съемной сеткой - промойте его).
Шаг 2: Замена фильтров и первый слив остатков
Замена фильтров - это не просто техническое удобство, а страховка. Старые фильтры удерживают микроколичества индустриального масла и грязи. Для переходной процедуры рекомендуется установить новые фильтры того же типоразмера, что и раньше, но с максимальной степенью очистки, которая совместима с системой. После установки новых фильтров повторно откройте сливную пробку и дайте еще несколько литров остатков вытечь (система окончательно опустошается).
Если система содержит теплообменник или кулер, убедитесь, что в нем нет остатков масла. Обычно это требует наклона оборудования или слива через нижние пробки.
Шаг 3: Циркуляционная промывка пищевым маслом H1/HT1
Это самый важный этап. После горячего слива и замены фильтров систему заполняют пищевым маслом с допуском NSF H1 или HT1 (HT1 - это более универсальный класс, охватывающий H1) и прогоняют в рабочих режимах минимум один час. Это не финальное масло для эксплуатации, а промывочное.
Циркуляционная промывка вымывает остатки из полостей, магистралей и каналов. Во время прогона масло постоянно проходит через новые фильтры, которые улавливают окисленные пленки и частицы. Если система сильно загрязнена (видимое потемнение масла, стойкий запах окисления), время прогона увеличивают до 2–3 часов.
По окончании прогона масло сливают повторно. Это промывочное масло теперь содержит взвешенные частицы и остатки индустриального компонента - его утилизируют по соответствующим процедурам.
Шаг 4: Финальная заправка и контроль
После сливания промывочного масла устанавливают новые фильтры еще раз и заливают финальное пищевое масло с требуемыми характеристиками по вязкости, температурному диапазону и нагрузке. Система готова к работе.
На этом этапе критично выполнить три действия:
Маркировка оборудования: нанести на резервуар, картер или шильд надпись "Допускается только NSF H1 или пищевое масло" или внести в техпаспорт оборудования требование к маслу.
Обучение персонала: механики и операторы должны знать, что в эту систему больше нельзя заливать обычное индустриальное масло.
Отбор образца: отберите образец масла из системы после 8–16 часов работы и отправьте в лабораторию для проверки чистоты (класс чистоты по ISO 4406) и базовых параметров (вязкость, температура вспышки, кислотное число). Это подтверждает, что переход выполнен корректно.
Риск смешивания и допустимые остатки
Смешивание индустриального и пищевого масел - это не рабочий режим, а явный признак ошибки при конверсии.
Технические руководства четко указывают, что остатки индустриального масла должны быть минимизированы, но не «растворены» в новом пищевом масле.
Почему это опасно? Индустриальные масла часто содержат присадки, которые при взаимодействии с пищевыми компонентами могут образовывать осадки, пену или выпадать из раствора. Это видно при микроскопическом анализе или при отборе проб - и аудиторы это замечают. Кроме того, некоторые присадки индустриальных масел несовместимы с контактом с пищей по санитарным стандартам.
Максимально допустимый остаток индустриального масла - это не четкая цифра, но практический ориентир из источников указывает на следующее: если после горячего слива, замены фильтров и часовой циркуляционной промывки H1-маслом содержание старого компонента падает ниже 1–2% от объема системы, риск контаминации пищи остается в пределах 10 ppm и ниже. Это считается приемлемым.
Однако если система не может быть разобрана или дренирована (например, в спаренных редукторах или длинных магистралях), эксперты рекомендуют усиленный контроль: анализ масла каждые 50 часов работы в течение первого месяца, более частая замена фильтров (в 2 раза чаще обычного) и документирование всех процедур.
ISO 21469 и NSF H1: разница в подходах
Закупщики часто путают эти два понятия, полагая, что они взаимозаменяемы.
На самом деле это разные уровни контроля.
NSF H1 - это регистрация конкретного продукта. Производитель подает заявку на смазку в NSF (National Sanitation Foundation), и организация проверяет состав: какие присадки, какое базовое масло, какие примеси. Если состав пригоден для случайного контакта с пищей и не превышает допустимые уровни токсичности, NSF выдает регистрацию H1. Это свидетельство о том, что этот конкретный продукт в этой конкретной партии безопасен.
ISO 21469 - это сертификация системы производства. Это стандарт, который проверяет, как производитель организует производственный процесс: какие сырье он использует, как хранит продукты, как маркирует, как проводит аналитический контроль, как обучает персонал, как ведет документацию. ISO 21469 гарантирует, что смазка произведена по гигиеничным процедурам, даже если на момент проверки отдельный продукт еще не прошел регистрацию NSF.
На практике это означает: масло может иметь NSF H1, но не иметь ISO 21469 (если производитель не прошел сертификацию системы). И наоборот, производство может быть сертифицировано по ISO 21469, но конкретный продукт может не иметь H1-регистрации (например, потому что это специальная формула, еще не одобренная NSF).
Для пищевого производства оптимально выбирать масла, которые имеют и NSF H1, и ISO 21469 - это двойной контроль качества.
При переходе на пищевые масла закупщик должен проверить оба сертификата в технических карточках товара или запросить их у поставщика. Если есть только одно из них, риск повышается, и может потребоваться более тщательная переходная процедура.
Когда полная промывка действительно необходима
Есть редкие случаи, когда горячий слив и циркуляционная промывка недостаточны, и нужны усиленные меры.
Сценарий 1: Длительная эксплуатация старого масла в экстремальных условиях. Если индустриальное масло работало при высоких температурах (свыше 80 °C) в течение нескольких лет, оно глубоко окислено. Окисленное масло прилипает к стенкам картера, образуя твердые отложения. В таких случаях одной часовой циркуляции недостаточно - нужна двухчасовая или трехчасовая промывка, с повышенной температурой (60–70 °C). Для более сложных случаев рекомендуется увеличить кратность замены фильтров: фильтровать масло не один раз, а 2–3 раза в течение прогона.
Сценарий 2: Система с высокими требованиями к чистоте. Некоторое оборудование чувствительно к загрязнениям: гидравлические распределители, пропорциональные клапаны, электромагнитные катушки. Для такого оборудования стандартная переходная процедура может быть недостаточна. В этом случае помимо циркуляционной промывки рекомендуется выполнить полный слив через фильтр-сепаратор (переносной или встроенный) и отобрать контрольный образец масла для анализа загрязнения по ISO 4406. Если класс чистоты не соответствует требуемому (обычно требуется класс 16/14/11 или чище), промывку повторяют.
Сценарий 3: Смешанные системы. Если оборудование состоит из нескольких независимых узлов (например, гидравлический редуктор + отдельная станция центрального смазывания), каждый узел требует собственной конверсии. Одного слива системы недостаточно - нужно конвертировать каждый узел отдельно, так как остатки в станции смазывания не потекут в редуктор автоматически.
Во всех этих случаях полная промывка все равно не требует использования растворителей типа ацетона, бензола или уайт-спирита. Эксперты прямо указывают на опасность растворителей: они могут разбухнуть резиновые уплотнения, повредить лакокрасочное покрытие и создать опасность для персонала. Вместо этого берут циркуляционную промывку с пищевым маслом HT1, просто увеличивая время и частоту прогонов.
Контроль после перехода: анализ и маркировка
После завершения переходной процедуры работа не заканчивается.
Нужны контроль и документирование, чтобы гарантировать успех конверсии и подготовиться к аудитам.
Анализ масла
Отберите образец масла из системы после 8 часов работы (желательно при номинальной рабочей температуре). Образец направьте в аккредитованную лабораторию для определения:
Класса чистоты по ISO 4406 (например, 18/16/13, где цифры - количество частиц размером более 4, 6 и 14 микрон на миллилитр);
Вязкости при 40 и 100 °C (должна соответствовать спецификации масла);
Кислотного числа (TAN) - показатель окисления и загрязнения;
Температуры вспышки - показатель летучести и безопасности;
Содержания воды (методом Карла Фишера) - остаток влаги из конденсата.
Эти данные подтверждают, что переход выполнен корректно и новое масло соответствует спецификации.
Повторяйте анализ каждые 50–100 часов работы в течение первого месяца. Если загрязнение растет (класс чистоты ухудшается), значит, в систему поступают примеси из оборудования, и нужна корректировка: более частая замена фильтров, дополнительная циркуляция или выявление источника загрязнения (течь, износ уплотнения, разрушение покрытия внутренних поверхностей).
Маркировка и документирование
После перехода оборудование должно быть четко маркировано как допускающее только пищевые масла. Способы маркировки:
наклейка на резервуаре или картере с текстом "Только NSF H1" или "Food-grade lubricant only";
запись в техническом паспорте оборудования с указанием класса масла и требований;
внесение в журнал обслуживания отметки о дате конверсии, используемом пищевом масле, проведенных фильтрах и результатах анализа.
Документирование критично для аудитов. Аудитор пищевого производства проверяет не только то, какое масло в системе сейчас, но и как оно туда попало. Если есть документы о переходной процедуре, временные отметки и результаты анализов, это говорит о серьезном подходе и минимизирует риск замечаний.
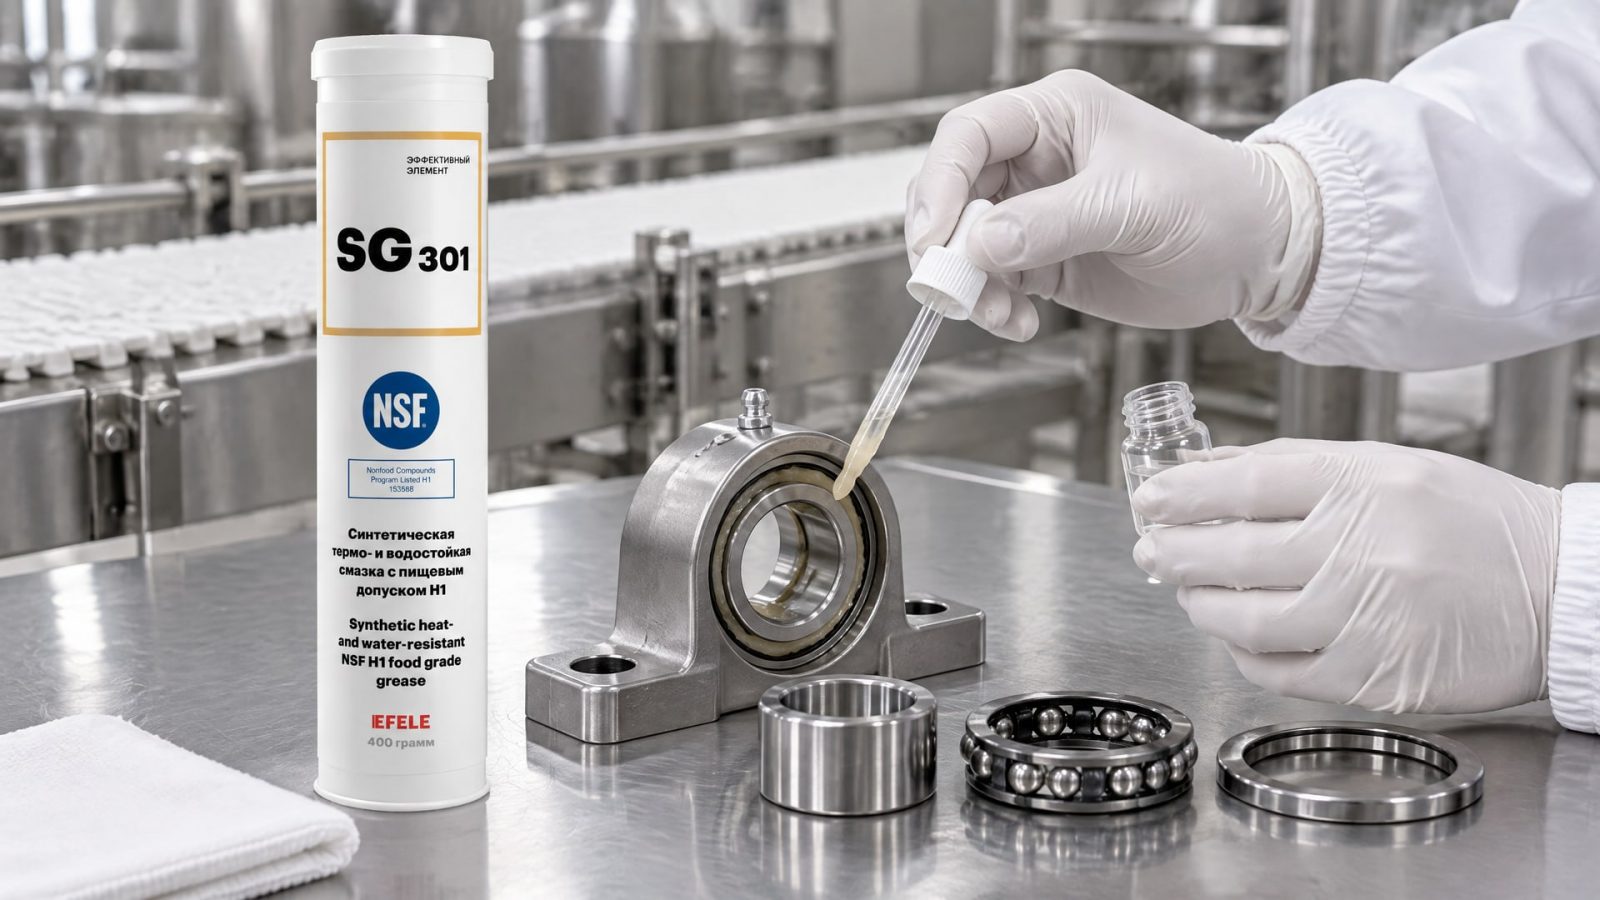
При переходе на пищевые смазки для подшипников и других узлов трения, где важна термо- и водостойкость, в цехах прижилась практика использования смазок с двойным сертификатом: EFELE SG-301 подобрана именно для таких случаев, когда нужна стойкость к влаге от моечных процессов и стабильность при колебаниях температуры в производстве.
Частые ошибки при переходе на пищевые масла
Практика показывает, что технические специалисты часто совершают предсказуемые ошибки при конверсии.
Вот самые распространенные:
Ошибка 1: Использование растворителей для "полной очистки". Некоторые тех. отделы рекомендуют промыть систему ацетоном, бензолом или уайт-спиритом "для надежности". Это неправильно. Растворители разбухают резиновые уплотнения (сальники, прокладки), повреждают лакокрасочные покрытия внутренних поверхностей и создают опасность для персонала (пожар, испарения). Кроме того, следы растворителя в системе могут загрязнить новое пищевое масло. Правильный подход - только циркуляционная промывка пищевым маслом и механическая очистка доступных полостей.
Ошибка 2: Доливка пищевого масла без подготовки. Закупщик получил канистру пищевого H1-масла, открыл сливную пробку, слил остатки и тут же залил новое. Без замены фильтров и циркуляционной промывки в системе остаются остатки старого масла, которые будут смешиваться с новым. Результат: через несколько часов масло темнеет, появляются отложения на фильтрах, вязкость меняется. При аудите это выглядит как несоблюдение стандартов.
Ошибка 3: Выбор неправильного класса вязкости пищевого масла. Индустриальное масло, например, ISO VG 46, и пищевое H1 того же класса вязкости - это не одно и то же. Вязкость - это только одна характеристика. Пищевое масло может иметь другую температурную зависимость (индекс вязкости), другие присадки, другую плотность. Если просто выбрать по вязкости без учета других параметров, система может не обеспечить требуемое давление, температуру или смазывающую пленку. Всегда сверяй спецификацию нового масла с требованиями оборудования.
Ошибка 4: Отсутствие маркировки. После успешного перехода оборудование осталось без маркировки. Через несколько месяцев новый механик не знает, что это система под пищевое масло, и заливает привычное индустриальное. Смешивание произойдет снова. Предотвращение: яркая наклейка или запись в паспорте.
Ошибка 5: Игнорирование фильтров. Фильтры не заменили или заменили только один из нескольких. Остатки старого масла и грязь остаются в остальных фильтрах, попадают в новое масло с первых часов работы. Правило: замени все фильтры, доступные для замены. Если система имеет встроенную сетку картера, открой и протри ее.
Ошибка 6: Слишком быстрое завершение циркуляции. "Залил, прогнал 15 минут - и готово." Минимум один час циркуляции - это не рекомендация, а требование из технических руководств. За 15 минут масло не успеет вытеснить остатки из полостей, особенно из редукторов с большим объемом. Результат: неполная очистка.
Избежать этих ошибок помогает простой чек-лист, который нужно повесить в цехе:
горячий слив старого масла,
механическая очистка доступных полостей,
замена всех фильтров,
циркуляционная промывка пищевым H1/HT1-маслом минимум 1 час,
слив промывочного масла,
заправка финального пищевого масла,
маркировка оборудования,
отбор образца для анализа,
документирование процедуры.
Выбор пищевого масла при переходе
При выборе пищевого масла нужно учитывать не только допуск H1 или ISO 21469, но и технические параметры оборудования.
Во-первых, вязкость. Пищевое масло должно иметь ту же вязкость, что и снимаемое индустриальное масло, или совместимый класс ISO. Например, если оборудование работало на масле ISO VG 46, выбирайте пищевое масло того же класса. Если класс вязкости изменить, может измениться гидравлическое давление, производительность насосов или эффективность охлаждения.
Во-вторых, температурный диапазон. Если оборудование работает при -10 °C (например, холодильные камеры) или при +60 °C (близость к печам), пищевое масло должно обеспечивать текучесть при минимальной температуре и стабильность при максимальной. Это определяет, нужна ли вам синтетическая основа (ПАО, эстеры) или достаточна минеральная.
В-третьих, совместимость с уплотнениями. Некоторые пищевые масла на эфирной основе могут разбухнуть резиновые уплотнения старого поколения. Перед переходом убедитесь, что новое масло совместимо с материалом сальников и прокладок в оборудовании.
В-четвертых, наличие обоих сертификатов: NSF H1 и ISO 21469. Если есть оба, это двойная страховка.
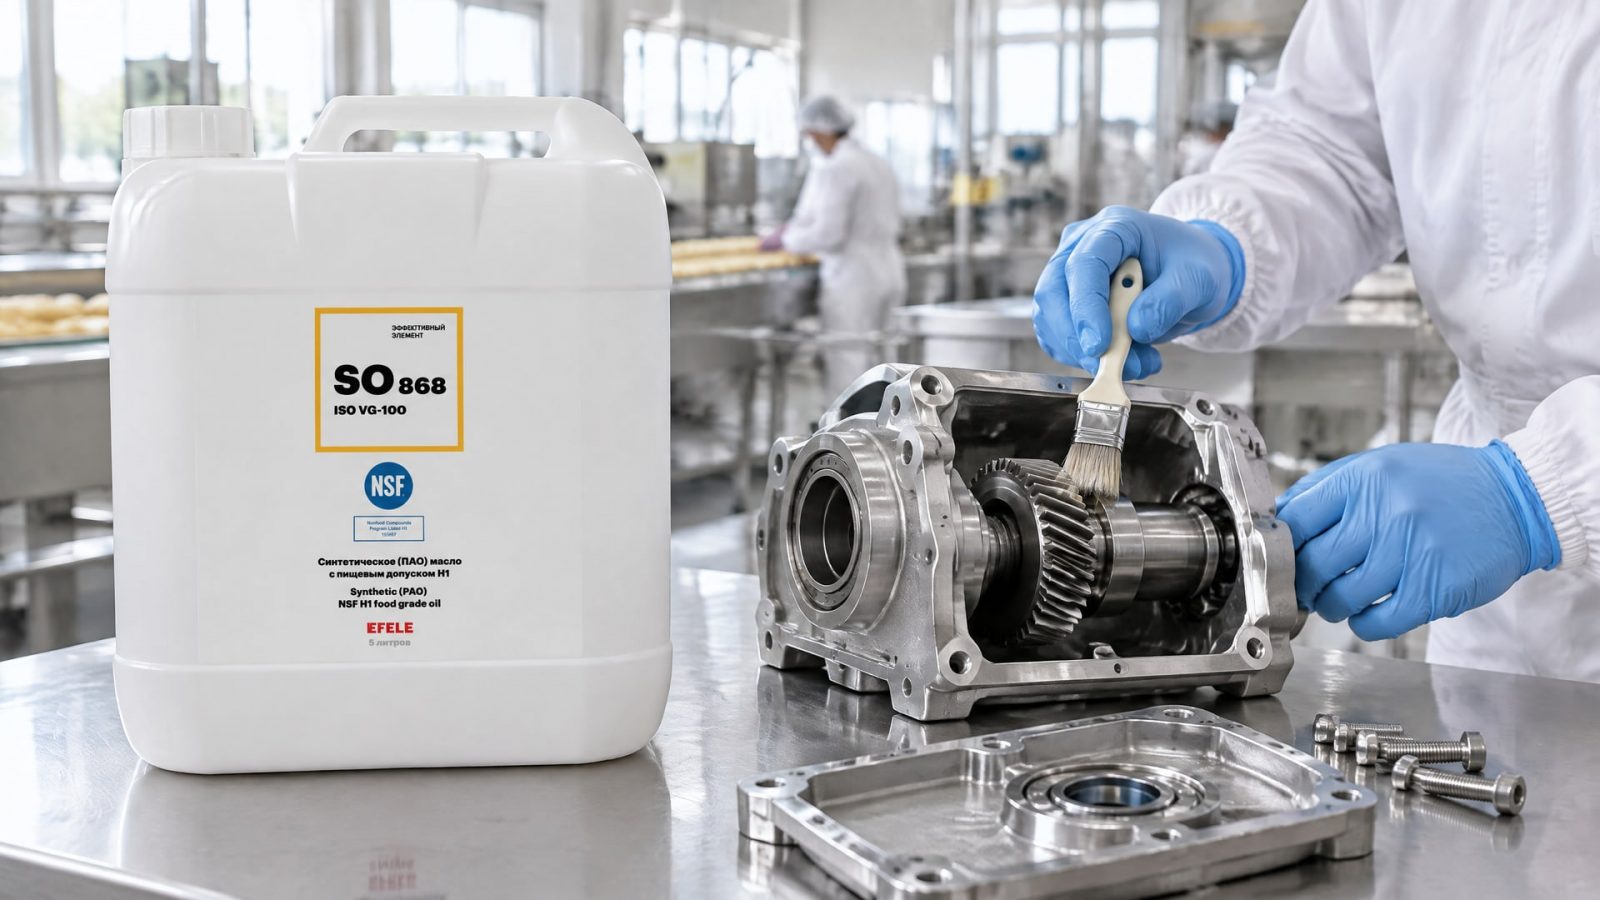
Для систем, где требуется масло с допуском NSF H1, например, для редукторов, рекомендуется обратить внимание на EFELE SO-868 - это ПАО масло с полной пищевой сертификацией, которое показало хороший результат на линиях фасовки: держит давление при номинальных нагрузках, не темнеет в течение сезона работы и не требует внеплановой замены фильтров.
Часто задаваемые вопросы
Можно ли смешивать пищевое и индустриальное масло во время переходного периода?
Нет. Смешивание - это не часть переходной процедуры, а результат ошибки. Если вы следуете протоколу (горячий слив, замена фильтров, часовая циркуляция), остатки старого масла минимизируются до уровня ниже 1–2%, что соответствует норме 10 ppm контаминации пищи. Целенаправленное смешивание, при котором в новое масло добавляют старое масло "для разбавления", запрещено.
Как узнать, попало ли индустриальное масло в пищевое масло после перехода?
Лабораторный анализ покажет это через класс чистоты (ISO 4406) и кислотное число (TAN). Если после 8 часов работы класс чистоты хуже 18/16/13 или кислотное число выше спецификации, значит, в системе остались загрязнения. Еще признак - потемнение масла или запах окисления через несколько часов работы.
Сколько часов циркуляции минимум нужно для промывки?
Минимум один час при рабочей температуре (50–70 °C для гидросистем). Если система глубоко загрязнена или имеет большой объем (несколько сотен литров), время увеличивают до двух или трех часов. Это требование из технических руководств производителей оборудования и компаний, выпускающих пищевые масла.
Нужна ли сертификация ISO 21469 для всех пищевых масел?
ISO 21469 - это сертификация производства, а не требование для каждого масла. Если производитель сертифицирован, все его пищевые масла потенциально совместимы со стандартом. Однако конкретный продукт должен иметь регистрацию NSF H1. Идеально: масло с обоими сертификатами. Если только NSF H1 - это тоже допустимо, но проверьте происхождение базового масла в технической карточке.
Какие фильтры нужно менять при переходе?
Замените все доступные фильтры: масляный фильтр (основной), фильтры в гидросистеме, фильтры в системе центрального смазывания, сетки в поддонах картеров. Если есть термолабиринт или охлаждающий контур, убедитесь, что в нем нет остатков масла перед циркуляцией промывочного масла.
Заключение
Переход с индустриальных масел на пищевые - это инженерная задача, которая требует планирования, но не требует полной остановки производства или дорогостоящей химической промывки. Ключевой принцип: минимизировать остатки старого масла через горячий слив, замену фильтров и циркуляционную промывку пищевым маслом H1/HT1 в течение минимум одного часа. Это сводит вероятность контаминации пищи ниже допустимого лимита 10 ppm и обеспечивает соответствие ISO 21469.
Следующий практический шаг: составьте чек-лист процедуры конверсии (горячий слив, замена фильтров, циркуляция, маркировка, анализ масла), согласуйте его с производителем оборудования и обучите персонал. Документируйте каждый переход с датой, типом использованного масла, результатами анализа - это страховка при аудитах пищевого производства и гарантия, что система работает правильно.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать и применить проникающую смазку для резьбовых соединений, чтобы безопасно разобрать прикипевший крепеж.
Узнайте, почему сож пенится и как быстро устранить эту проблему, чтобы избежать снижения качества обработки и износа оборудования.
Пищевые смазки для мойки: как выбрать водостойкие материалы для оборудования с частой водной обработкой, обеспечивая безопасность и долговечность.