
Как проверить качество нанесения анаэробного фиксатора резьбы на производстве
Проверка качества нанесения анаэробного фиксатора резьбы включает контроль чистоты поверхностей, покрытия рабочих витков и условий отверждения. Для оценки прочности используют испытания на крутящий момент по установленной методике, обычно на контрольных образцах. Проверять момент затяжки уже отвержденного серийного соединения не следует: такая проверка может повредить сформировавшуюся связь.
Статья поможет инженерам и техническим специалистам выстроить контроль операции, а закупщикам и снабженцам - определить, какие требования зафиксировать в документации на материал и процесс. Ниже разобраны проверка нанесения фиксатора резьбы, контроль выдержки и типичные дефекты фиксации резьбы.
Как проверить качество нанесения фиксатора резьбы
Контроль начинают до сборки.
Инспектор проверяет, что резьба очищена от масла, стружки, старого полимеризованного состава и других загрязнений. Они мешают смачиванию поверхности и могут нарушить отверждение. В карте операции полезно отдельно отмечать подготовку деталей, выбранный состав и соответствие крепежа установленному процессу.
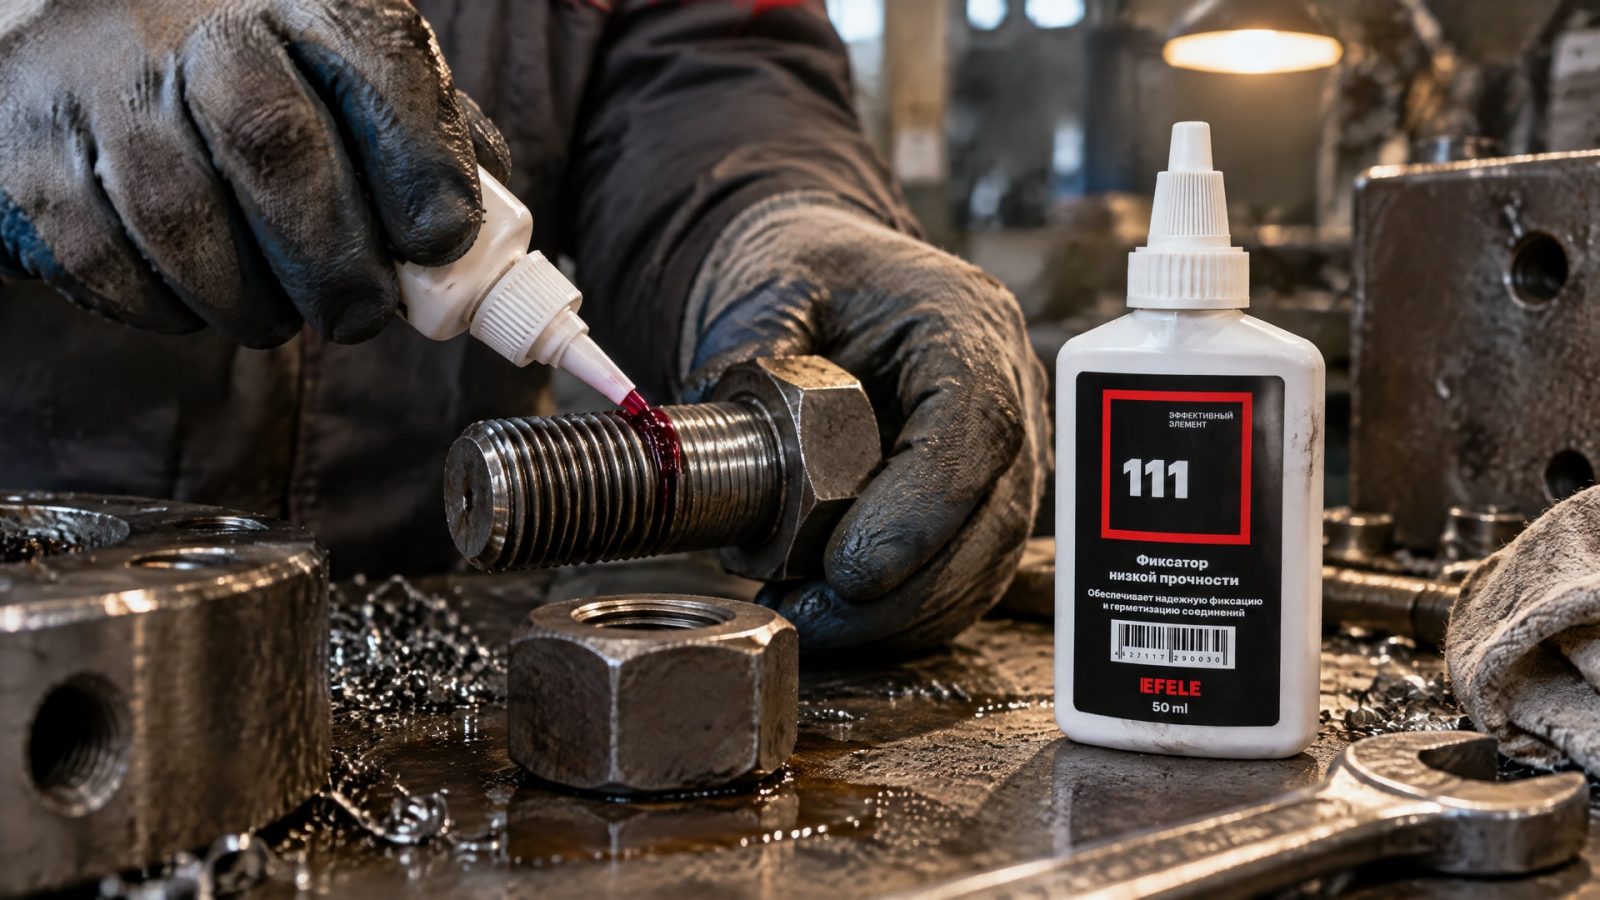
Следующий этап - визуальный осмотр покрытия. Состав должен равномерно покрывать рабочую зону резьбы без пропусков, загрязнений и чрезмерного избытка. Само наличие капли на крепеже не подтверждает, что состав распределится по виткам после сборки. Для длинной резьбы и слепых отверстий особенно важно проверить, достигает ли материал зоны контакта по всей требуемой длине.
При сборке слепого отверстия состав наносят и в отверстие, и на крепеж: при соединении давление воздуха помогает распределить его вдоль витков. Если применяют дозатор или носик, им не касаются грязного крепежа, чтобы не загрязнить основной объем материала. Количество состава задают технологической инструкцией: увеличение дозы само по себе не гарантирует более надежную фиксацию.
Контрольный лист может включать следующие пункты:
Поверхности очищены от загрязнений.
Состав нанесен на рабочую зону резьбы без пропусков и излишков.
Аппликатор не контактировал с загрязненными деталями.
Материал соответствует металлу, зазору и требуемой прочности соединения.
Для слепого отверстия предусмотрено нанесение состава на отверстие и крепеж.
Зафиксированы температура нанесения и время до сборки.
Такой осмотр выявляет ошибки операции, но не заменяет испытание прочности. Визуально нельзя подтвердить, что соединение набрало требуемый момент отворачивания: для этого нужен отдельный контроль на контрольных образцах или соединениях, предусмотренных планом испытаний.
Подготовка поверхностей, дозировка и выбор состава
Стабильность результата зависит от состояния деталей до нанесения.
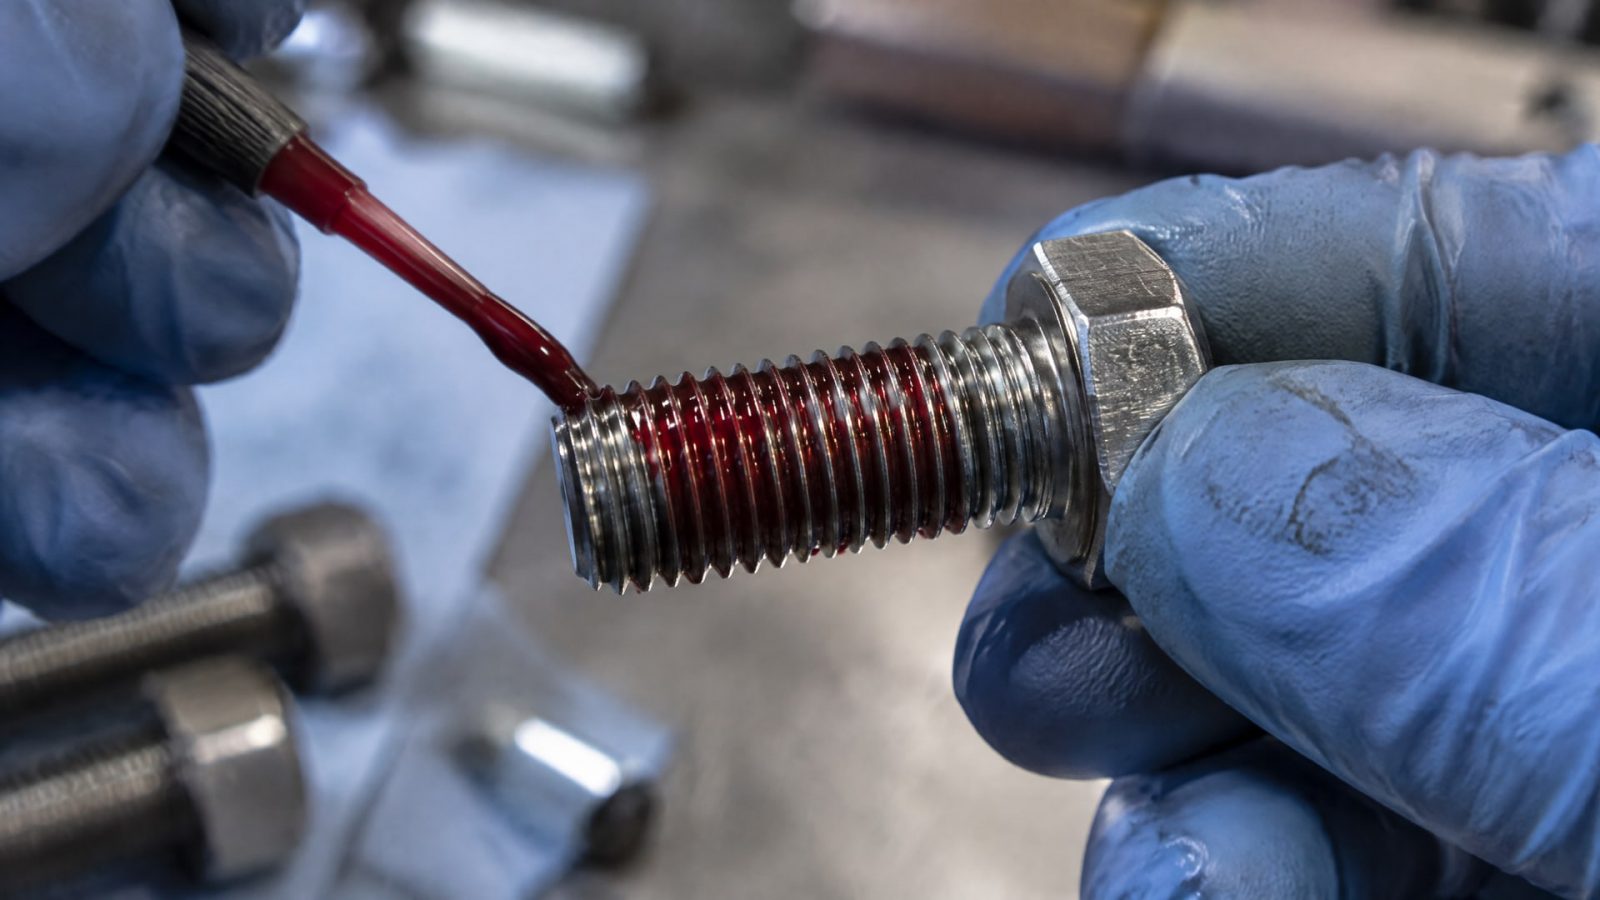
Перед сборкой проверяют отсутствие масла, стружки и остатков старого отвержденного фиксатора. Если поверхность загрязнена, состав может смачивать ее неравномерно, поэтому контроль чистоты должен быть отдельной операцией, а не частью визуальной проверки уже собранного соединения.
Состав подбирают под материал деталей, зазор, требуемую прочность и условия последующей разборки. Уровень прочности должен соответствовать назначению соединения: обслуживаемое крепление и соединение, которое должно быть практически неразъемным, требуют разного выбора. Для резьбовых соединений в справочных материалах приведен ориентир по зазору 0,05-0,25 мм. Если зазор больше, рекомендуют рассмотреть состав с более высокой вязкостью, сверяясь со спецификацией конкретного материала.
Металл также влияет на отверждение. На активных поверхностях, таких как сталь, медь и латунь, оно обычно идет быстрее. Для алюминия и нержавеющей стали часто рассматривают праймер или активатор, но применять его автоматически не стоит: ускорение реакции может привести к снижению адгезионной прочности. Решение принимают с учетом материала деталей и требований к соединению.
Дозировку задают в технологической инструкции и поддерживают одинаковой от операции к операции. При настройке процесса проверяют, сохраняется ли покрытие на всех рабочих витках и не остается ли избыточного состава вне зоны соединения. Для воспроизводимости фиксируют тип металла, состояние поверхности, способ нанесения и время до сборки. Эти данные помогают отличить дефект нанесения от проблемы с подбором материала или подготовкой деталей.
Температура и время отверждения
Анаэробный фиксатор полимеризуется при исключении доступа воздуха и контакте с металлом.
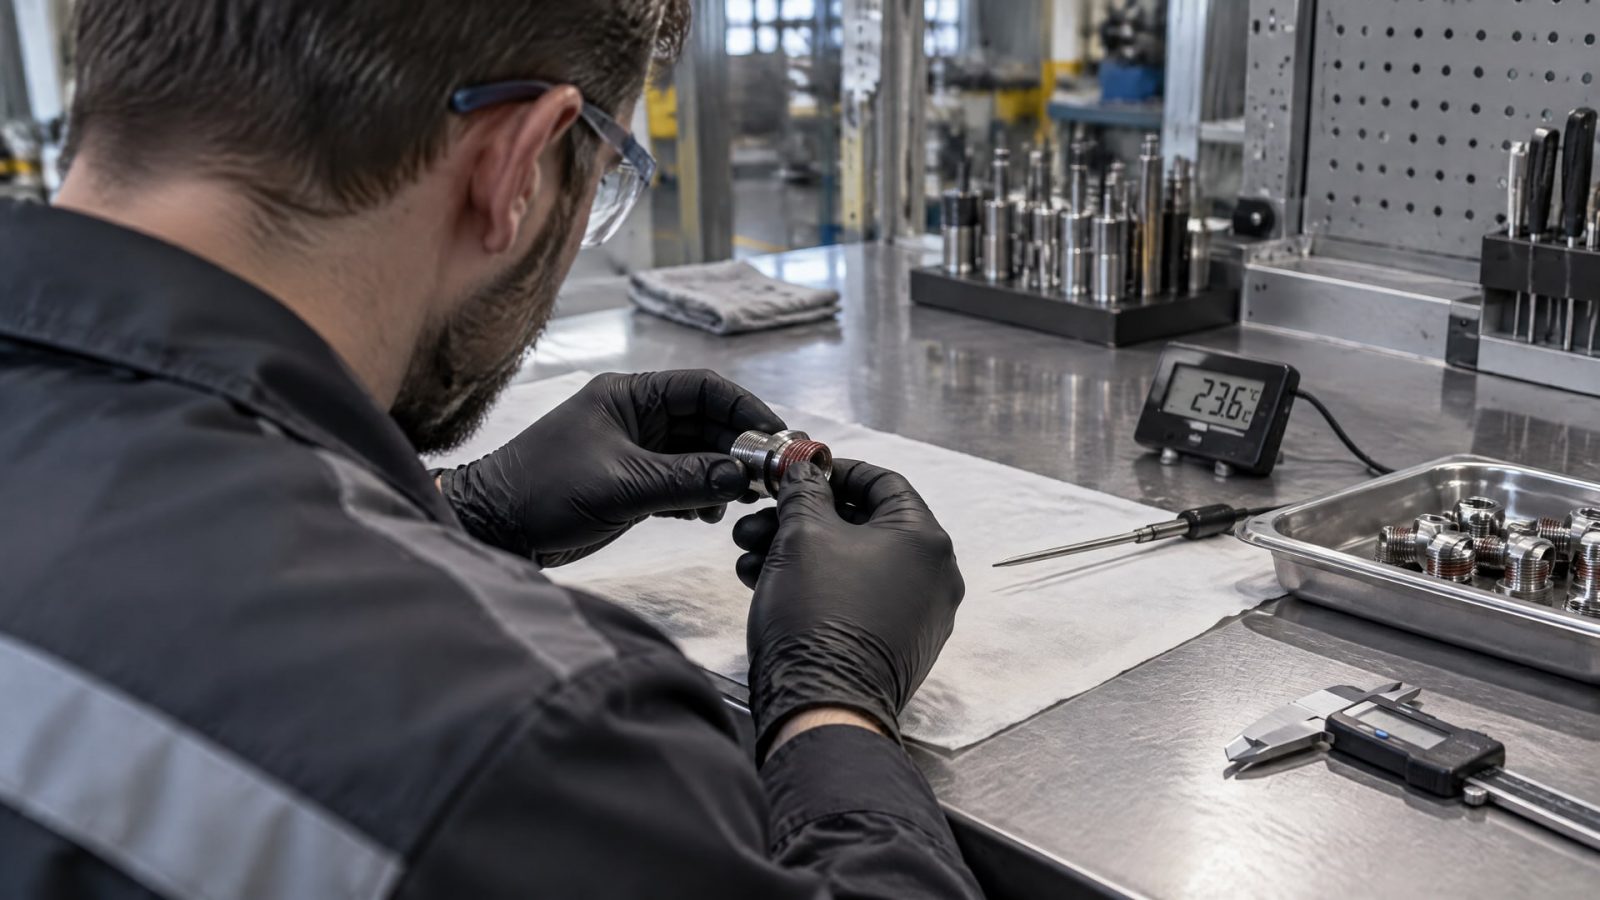
Для нормального отверждения важны также температура, зазор и состояние поверхности. Поэтому при проверке процесса недостаточно записать время выдержки: нужно знать, при каких условиях оно прошло.
В справочных материалах рабочим ориентиром для одного из процессов указан диапазон 20-30 °C. При температуре ниже 10 °C отверждение многих составов заметно замедляется, а при 5 °C и ниже почти прекращается. При температуре выше 60 °C реакция может идти быстрее. Эти значения не заменяют техническую документацию конкретного материала, но помогают выявить условия, которые способны повлиять на результат.
Время первичной фиксации и время набора полной прочности - разные параметры. Например, в одном техническом листе для конкретного состава указано время фиксации около 20 минут, с диапазоном 10-30 минут. Это справочное значение нельзя переносить на другой продукт или считать подтверждением полной прочности. Для многих анаэробных систем в справочных материалах указано не менее 24 часов до достижения полной прочности при комнатной температуре.
В производственной документации разделяют несколько контрольных моментов:
время нанесения и время сборки;
выдержку до первичной фиксации;
выдержку до достижения полной прочности;
температуру во время нанесения и отверждения.
Если соединение нагружают раньше установленного срока, результат испытания может не отражать свойства полностью отвержденного материала. Поэтому при разборе несоответствия сначала сверяют фактическую выдержку и температуру с технологическими требованиями, а уже затем оценивают качество нанесения или соответствие партии.
Методы контроля прочности фиксатора резьбы
Для оценки прочности применяют испытания на крутящий момент.
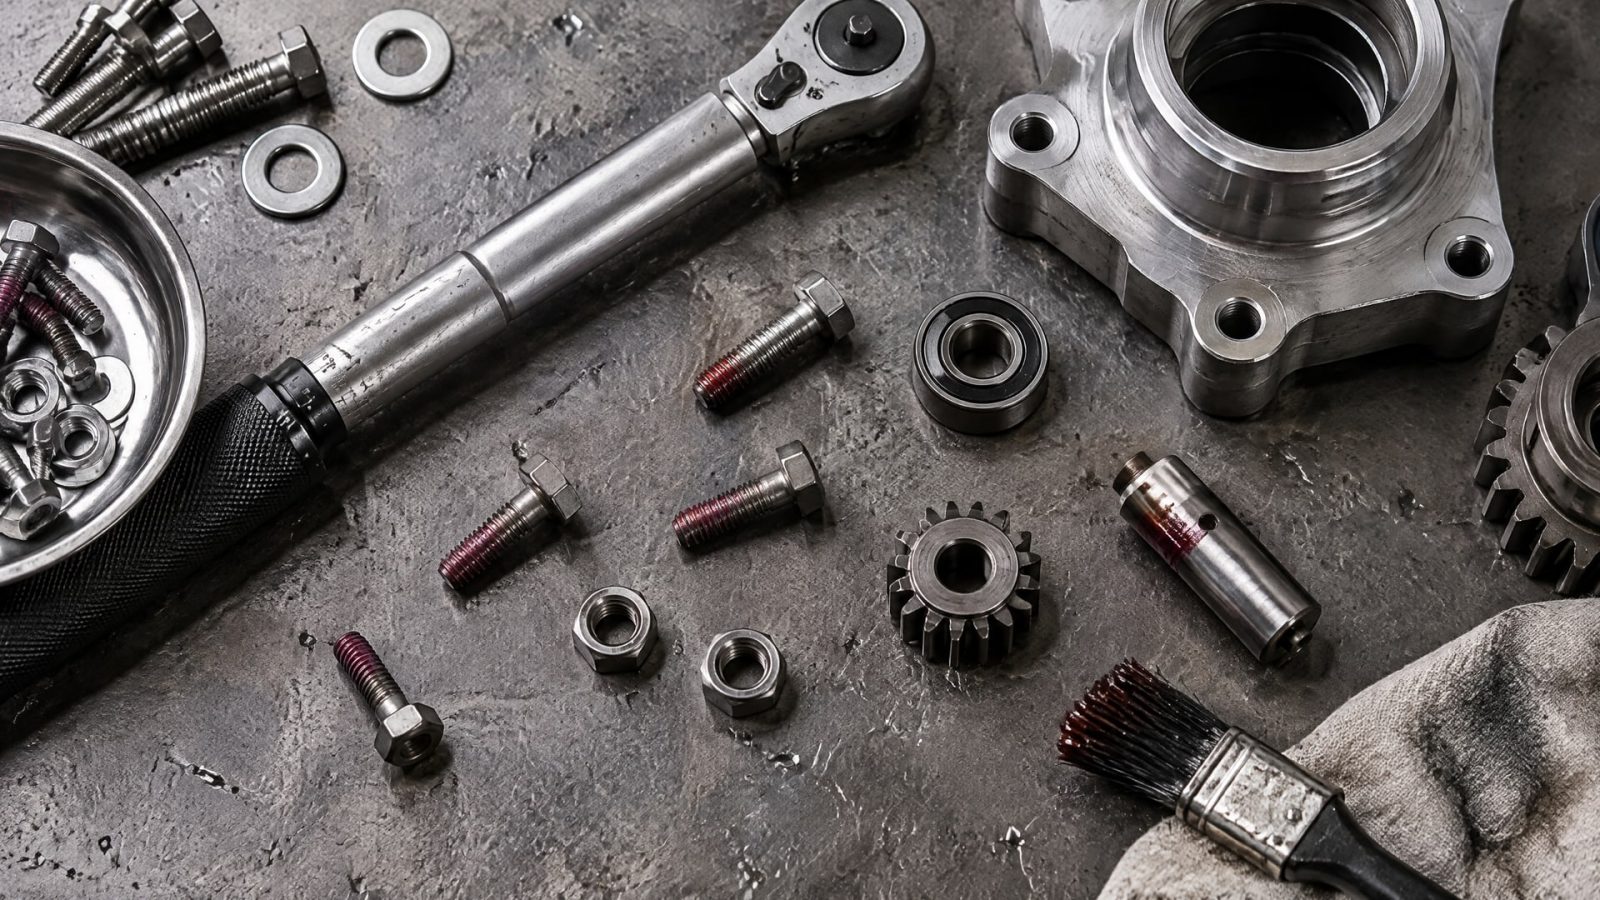
В отрасли используют, в частности, ASTM D5649 и DIN EN 15865 для определения torque strength анаэробных клеев на резьбовых крепежах. ASTM D5363 относится к спецификации на анаэробные однокомпонентные клеи. При приемке или квалификации материала метод испытания и критерии результата должны быть определены заранее.
Испытание проводят на контрольных образцах или соединениях, подготовленных по заданной процедуре. Для корректного сравнения фиксируют материал деталей, подготовку поверхности, дозировку, время отверждения и условия испытания. Если меняется один из этих параметров, результаты могут стать несопоставимыми. Для независимых квалификационных испытаний в одном нормативном примере предусмотрена лаборатория, сертифицированная по ISO 17025, и тестирование по ASTM D5649.
Важно отделять лабораторную проверку от контроля готового серийного крепежа. Не следует после отверждения проверять момент затяжки на рабочем соединении: такая операция может нарушить адгезионную связь и снизить удерживающую способность. Если нужен контроль прочности в ходе производства, его планируют на специальных образцах, не предназначенных для установки в изделие.
Для контроля партий критерии задают относительно номинальных значений конкретного материала. В одном примере квалификации указаны ориентиры: вязкость в пределах ±15%, время фиксации ±20%, момент отворачивания ±10% от номинала. Это не универсальные допуски для всех составов. Их применяют только при наличии соответствующих требований в спецификации или плане контроля.
Дефекты фиксации резьбы и производственный контроль
К дефектам нанесения относят пропуски на рабочей части резьбы, загрязнение поверхности, избыточное количество состава и нарушение режима отверждения.
Причина слабой фиксации не всегда связана с материалом: результат также зависит от металла, температуры, зазора и выдержки. Поэтому при несоответствии проверяют всю цепочку операции, а не только упаковку состава.
При разборе дефекта удобно идти от наблюдаемого признака к проверяемому параметру. Если покрытие неравномерное, оценивают дозатор, положение деталей и способ нанесения. Если состав не отверждается, проверяют чистоту поверхности, тип металла, температуру и время выдержки. Если результат испытания на момент нестабилен, сверяют подготовку контрольных образцов и соблюдение единой методики.
Совет инженера: контроль нанесения EFELE 111
Сценарий: при отработке операции с анаэробным клеем EFELE 111 нужно убедиться, что покрытие резьбы равномерное и на соединении нет излишков.
Что делают: проверяют чистоту деталей и рабочую зону резьбы, затем контролируют нанесение на контрольном крепеже. В карте операции фиксируют дозировку, температуру и время до сборки.
Итог: проверка позволяет оценить соблюдение процесса нанесения и сопоставить его с результатом испытания контрольного соединения, не подвергая готовый крепеж проверке моментом после отверждения.
Для повторяемости процесса инженерная служба задает контрольные точки, а закупщик или снабженец сверяет поставляемый материал со спецификацией. В документах фиксируют критерии приемки, метод проверки и порядок действий при отклонении. Если меняются металл, геометрия соединения или режим работы, следует повторно оценить применимость выбранного состава и достаточность установленного контроля.
Часто задаваемые вопросы
Как проверить анаэробный герметик после нанесения?
До сборки визуально проверяют покрытие рабочей зоны резьбы, отсутствие пропусков, загрязнений и излишков. После сборки выдерживают соединение в заданных условиях. Прочность оценивают на контрольных образцах по установленной методике, например испытанием на крутящий момент. Проверять момент на отвержденном рабочем соединении не следует.
Сколько времени нужно выдерживать фиксатор резьбы?
Время зависит от состава, металла, зазора и температуры. Для многих анаэробных систем полная прочность достигается не ранее чем через 24 часа при комнатной температуре. Время первичной фиксации не равно времени достижения полной прочности, поэтому режим выдержки сверяют с документацией конкретного материала.
Можно ли проверить качество фиксации моментом затяжки на готовом крепеже?
Нет, после отверждения такая проверка может повредить сформировавшуюся адгезионную связь и снизить удерживающую способность. Испытание на крутящий момент проводят на контрольных образцах или соединениях, подготовленных по утвержденной процедуре. Серийный крепеж проверяют по параметрам процесса и визуальным критериям до сборки.
Почему анаэробный фиксатор медленно отверждается?
На скорость влияют температура, металл, зазор и состояние поверхностей. При температуре 10 °C и ниже отверждение многих составов сильно замедляется, а при 5 °C и ниже почти прекращается. Также проверяют чистоту резьбы и соответствие материала соединению. Активатор применяют не автоматически, а по результатам оценки процесса.
Заключение
Проверить качество нанесения анаэробного фиксатора резьбы на производстве можно сочетанием визуального контроля, проверки подготовки поверхностей и регистрации условий отверждения. Прочность оценивают на контрольных образцах по выбранному стандарту; момент затяжки готового отвержденного соединения не проверяют. Критерии должны учитывать материал деталей, зазор, температуру и требуемую разборку.
Следующий шаг - оформить карту операции: указать подготовку поверхности, способ и дозировку нанесения, время до сборки, режим выдержки и метод испытания контрольных соединений. Затем проверьте, что требования согласованы со спецификацией выбранного фиксатора и одинаково применяются на производстве.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте смазку без аллергенов для производства детского питания, учитывая стандарты H1 и ISO 21469, риски миграции и требования HACCP.
Узнайте, каким должен быть анаэробный герметик: срок годности, условия хранения на складе и правила ротации партий.
Подготовка поверхности деталей: сравнение микропескоструйной и химической обработки для внутренних диаметров с учетом геометрии и требований к покрытию.