
Испытание соляным туманом: как фосфатирование и оксидирование влияют на коррозионную стойкость
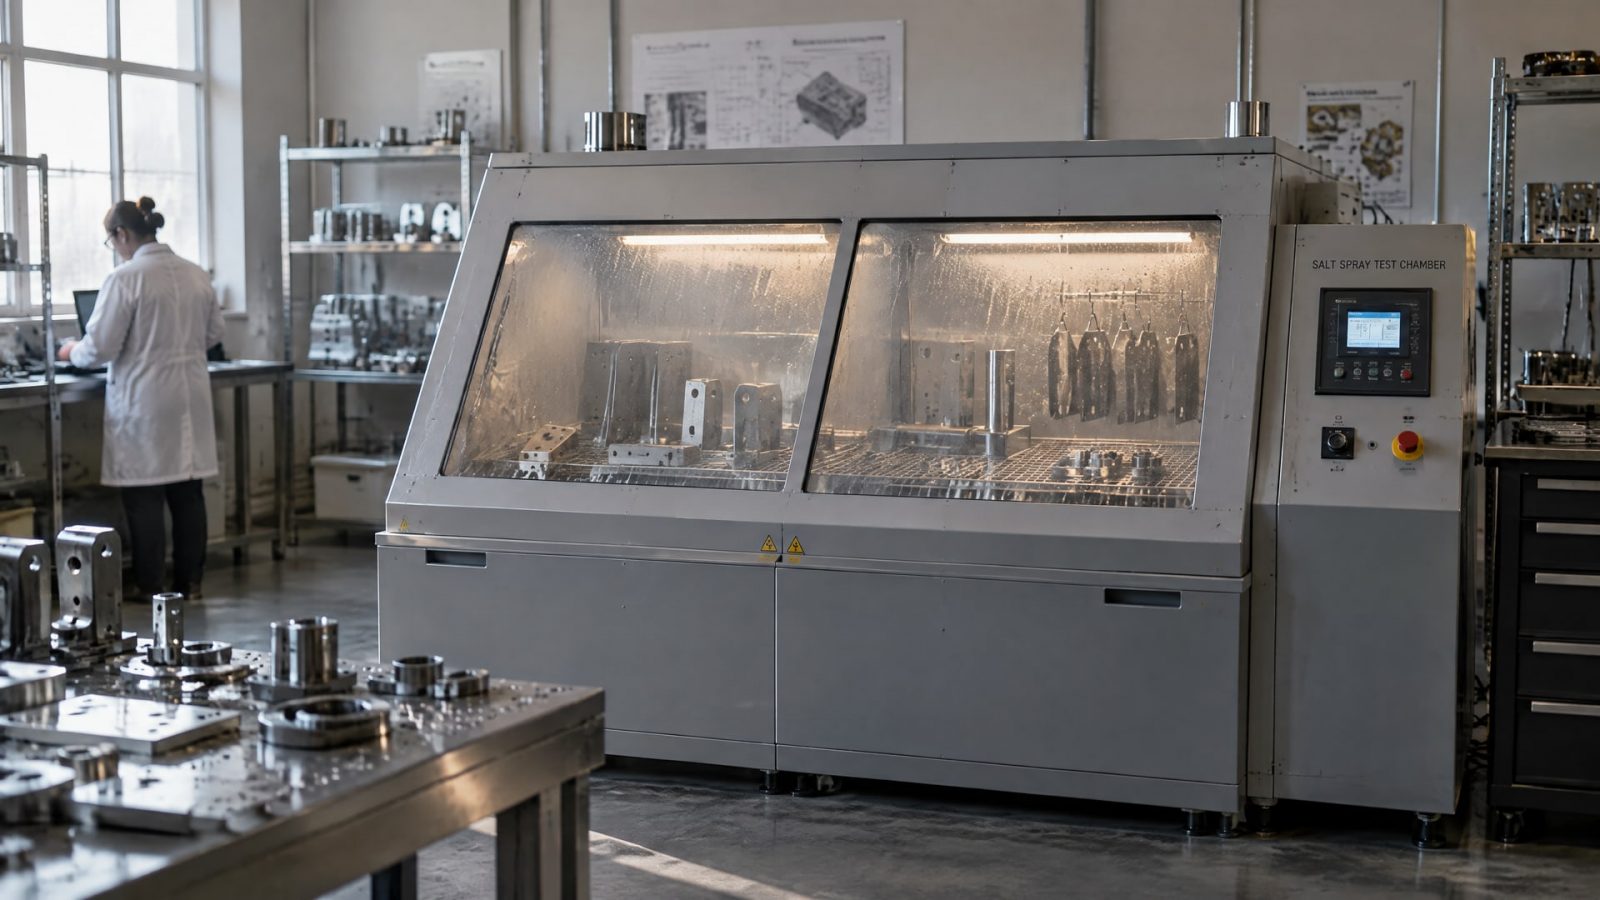
Фосфатирование и оксидирование формируют на металле конверсионный слой, но результат испытания соляным туманом зависит не только от этого слоя. Важны подготовка поверхности, параметры обработки, дополнительная защита и заранее согласованные условия проверки. Фосфатирование часто используют как подготовку под окраску или как базовую защиту, а стойкость обоих покрытий оценивают в составе конкретной системы, а не по названию процесса.
Статья поможет инженерам, техническим специалистам и закупщикам разобраться, что показывают испытания в камере соляного тумана и как сравнивать обработанные детали. Разберем методы по ISO 9227, требования к проверке фосфатных покрытий по ISO 9717 и причины, по которым одинаковое время испытания не всегда означает одинаковую защиту.
Испытание соляным туманом: что показывают методы ISO 9227
Испытание соляным туманом применяют для сравнительной оценки коррозионной стойкости металлических материалов и покрытий.
Оно помогает сопоставить образцы, испытанные по одинаковой процедуре, но не дает прямого прогноза срока службы изделия. Поэтому число часов в протоколе имеет смысл только вместе с методом, состоянием образца и критерием оценки.
ISO 9227 описывает три варианта испытания: нейтральный соляной туман NSS, уксуснокислый AASS и медно-ускоренный уксуснокислый CASS. Это разные методы с различной средой и назначением. Формулировка «прошел соляной туман» без уточнения метода не позволяет понять, как именно проверяли покрытие и сопоставим ли результат с другим протоколом.
Для NSS в источниках приведены типовые условия:
температура в камере: 35 ± 2 °C;
концентрация раствора NaCl: около 50 ± 5 г/л, или примерно 5%;
pH раствора: 6,5–7,2;
скорость осаждения тумана: 1–2 мл/ч на 80 см² собирающей поверхности;
давление воздуха на форсунке: 0,7–1,4 бар.
Эти параметры относятся к описанным условиям NSS. Их не следует автоматически переносить на AASS или CASS. Для технического задания нужно указать конкретный режим испытания, а не ограничиваться названием камеры.
ASTM B117 также используется как отраслевой ориентир для сопоставления покрытий. Однако результаты разных методов нельзя объединять в одну шкалу: одинаковое количество часов по разным процедурам не означает одинаковую коррозионную нагрузку. При выборе метода учитывают назначение детали и требования к готовому изделию.
Фосфатирование и коррозия: почему важна постобработка
Фосфатирование создает конверсионный слой, который может служить основой под краску и улучшать адгезию последующего покрытия.
Но фосфатирование коррозию не исключает: сам слой без дополнительной защиты обычно не обеспечивает высокой стойкости в соляном тумане. В практических источниках для необработанного дополнительными слоями фосфата отмечается стойкость, ограниченная несколькими часами.
Результат меняется, если после фосфатирования наносят масло, воск, герметик, лак или краску. Поэтому при оценке нельзя рассматривать только фосфатный слой: испытывают систему в том виде, в каком деталь будет применяться. Для фосфатных конверсионных покрытий ISO 9717 указывает, что коррозионную стойкость послеобработанных деталей проверяют методом, заданным заказчиком. Если метод не задан, используют NSS по ISO 9227, а длительность согласуют стороны.
В источниках приводятся разные примеры стойкости, но они не задают универсальную норму для любого изделия. Для систем с цинковым фосфатированием и дополнительной обработкой встречается диапазон 48–96 часов и выше. В одном техническом примере железофосфатный слой массой 0,2–0,8 г/м² в окрашенной или порошковой системе соответствовал 144–168 ч, а цинкофосфатный слой массой 2–4 г/м² показывал свыше 240 ч. Эти результаты зависят от характеристик слоя и постобработки, поэтому переносить их на другую технологию без испытаний нельзя.
Подготовка поверхности перед фосфатированием влияет на однородность результата. Важны чистота металла, равномерность слоя и отсутствие загрязнений перед нанесением следующего покрытия. Если требуется повысить стойкость готовой системы, инженер оценивает не только режим фосфатирования, но и совместимость с финишным слоем.
Когда после конверсионной обработки нужны одновременно барьерная защита и снижение трения, задача выходит за рамки одной проверки коррозии. Например, при требованиях к долговечности финишного покрытия и работе сопряженных поверхностей в систему после фосфатирования или оксидирования может входить MODENGY 1002. При этом само наличие такого финишного слоя не заменяет испытание всей системы в согласованных условиях: значение имеют подготовка, нанесение и критерии приемки.
Оксидирование: как оценивать защиту в соляном тумане
Оксидирование и фосфатирование относятся к разным конверсионным процессам, поэтому считать их взаимозаменяемыми нельзя.
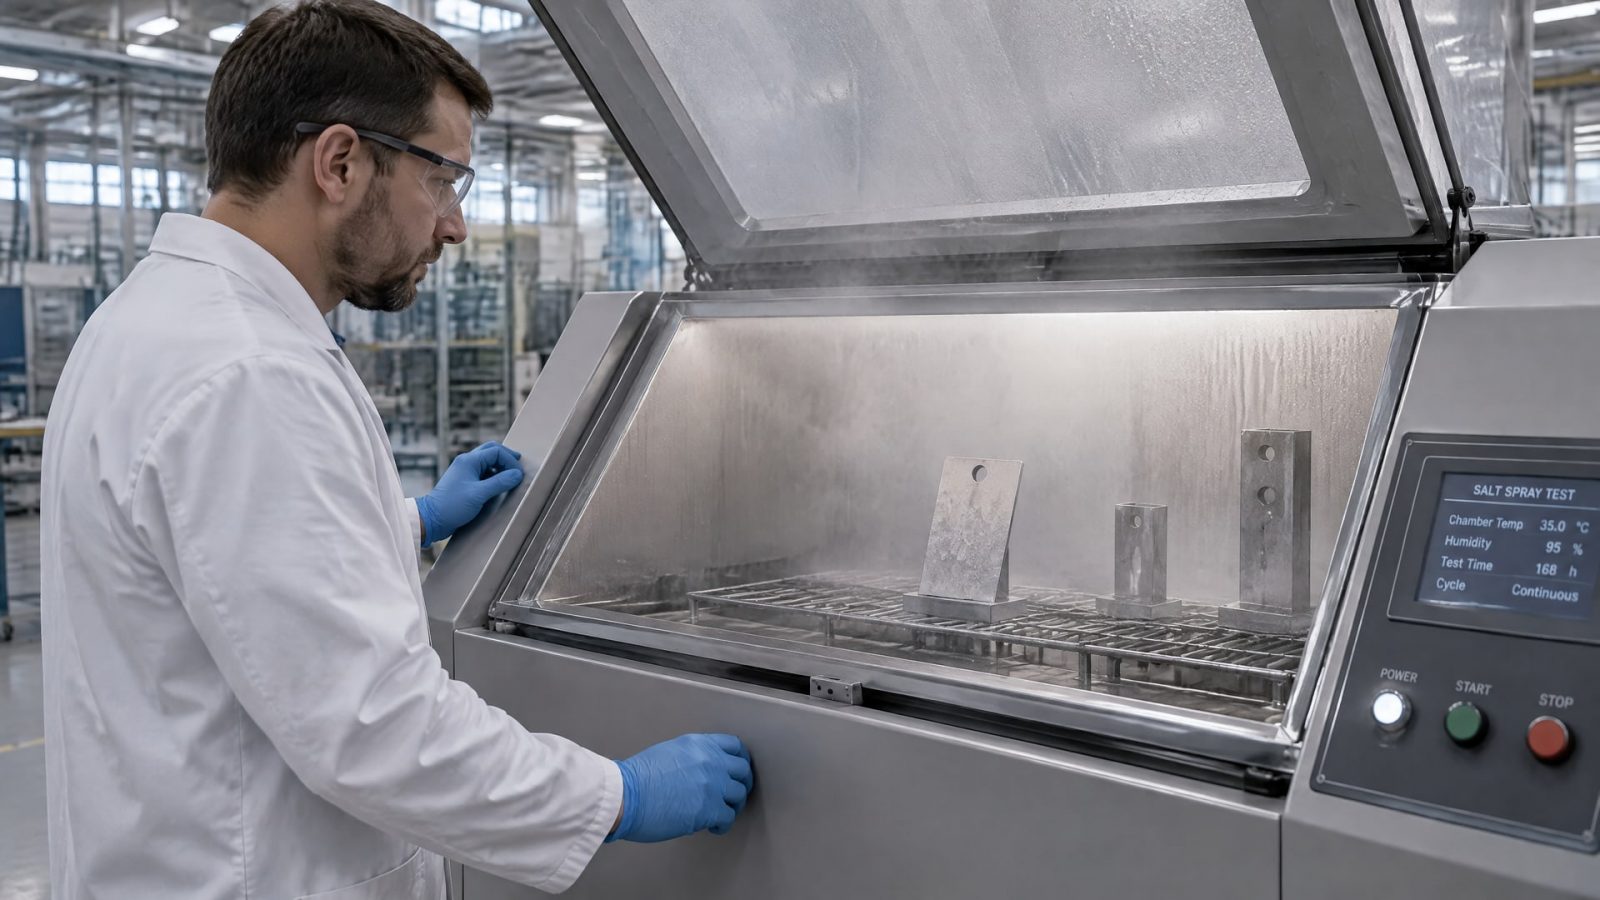
Итоговая стойкость зависит от материала детали, свойств сформированного слоя и последующей пропитки или нанесения покрытия. Универсального значения времени в соляном тумане для всех видов оксидирования приведенные данные не устанавливают.
Это важно учитывать при формулировке требования «оксидирование защита». Само название обработки не сообщает, какую коррозионную стойкость покажет деталь. Для корректного сравнения нужно знать, в каком состоянии находится образец: только после оксидирования или после дополнительной обработки. Если поверхность покрыта маслом, воском, лаком либо краской, в протоколе следует оценивать именно эту комбинацию.
Сравнение фосфатирования и оксидирования проводят на образцах, подготовленных и испытанных по одной процедуре. Иначе на результат могут повлиять разные исходные условия, а не только вид конверсионного слоя. В частности, не стоит сопоставлять данные, полученные по разным методам ISO 9227, или результаты для слоя без постобработки с результатами окрашенной системы.
Для оксидированных деталей в техническом задании заранее определяют:
метод испытания: NSS, AASS или CASS;
продолжительность испытания;
состояние образца до помещения в камеру;
наличие дополнительных слоев;
допустимые признаки коррозии и критерий отказа;
способ учета кромок, отверстий и разрезов, если они предусмотрены проверкой.
Если требования к оксидированию заданы только временем, например «соляной туман 72 ч», без указания метода и критериев результат трудно интерпретировать. Время само по себе не раскрывает, допустимы ли отдельные очаги коррозии, как оценивали кромки и была ли поверхность дополнительно защищена.
Испытания в камере соляного тумана: что указать в задании
Чтобы испытания в камере соляного тумана давали полезный для производства результат, требования фиксируют до передачи образцов в лабораторию.
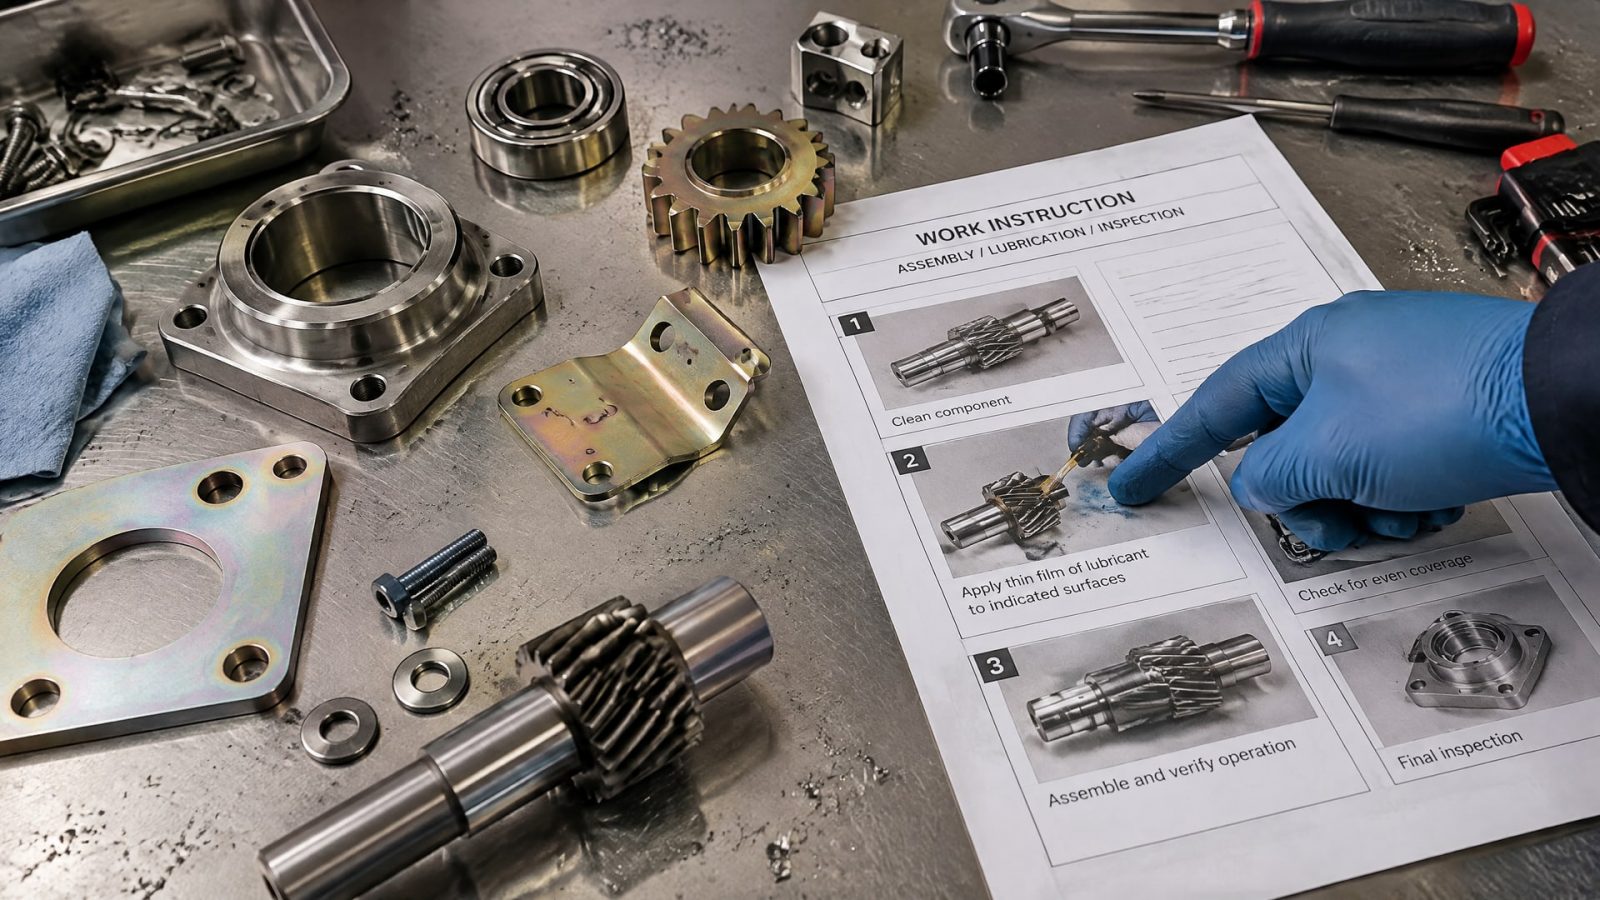
Это особенно важно для деталей с конверсионным покрытием: итог зависит от подготовки поверхности, однородности слоя и состояния после постобработки. Без этих сведений два протокола могут описывать разные испытания, даже если в обоих указано одно и то же количество часов.
Для фосфатных покрытий ISO 9717 связывает метод контроля с требованиями заказчика. Если метод не задан, применяют NSS по ISO 9227, а длительность согласуют стороны. Минимальная длительность испытания должна быть достигнута до появления первых признаков коррозии. Это не означает, что любой заказчик обязан использовать одинаковое время: критерий зависит от изделия и согласованных требований.
Перед испытанием полезно согласовать ключевые параметры:
стандарт и конкретный метод испытания;
длительность и критерий приемки;
вид покрытия и наличие постобработки;
состояние поверхности и способ подготовки образцов;
порядок оценки кромок, отверстий и разрезов;
количество и расположение образцов, если эти условия установлены требованиями к изделию.
ISO/TR 16335 упомянут как руководство по выбору подходящего коррозионного теста для фосфатных покрытий с постобработкой и без нее. Для крепежа в отдельных национальных спецификациях встречается требование испытания в соляном тумане в течение 48 часов. Этот пример показывает, почему нельзя превращать частное требование к изделию в общее правило для любых деталей.
Результаты испытаний нужно читать в контексте конструкции и применения. Камера создает стандартизированные условия, но не воспроизводит все воздействия реальной эксплуатации. Поэтому хороший протокол отвечает не только на вопрос о времени, но и фиксирует, что испытывали и по каким признакам оценивали результат.
Как сравнить покрытия и не переоценить результат
Вопрос «какое покрытие лучше» нельзя решать по одному числу из протокола.
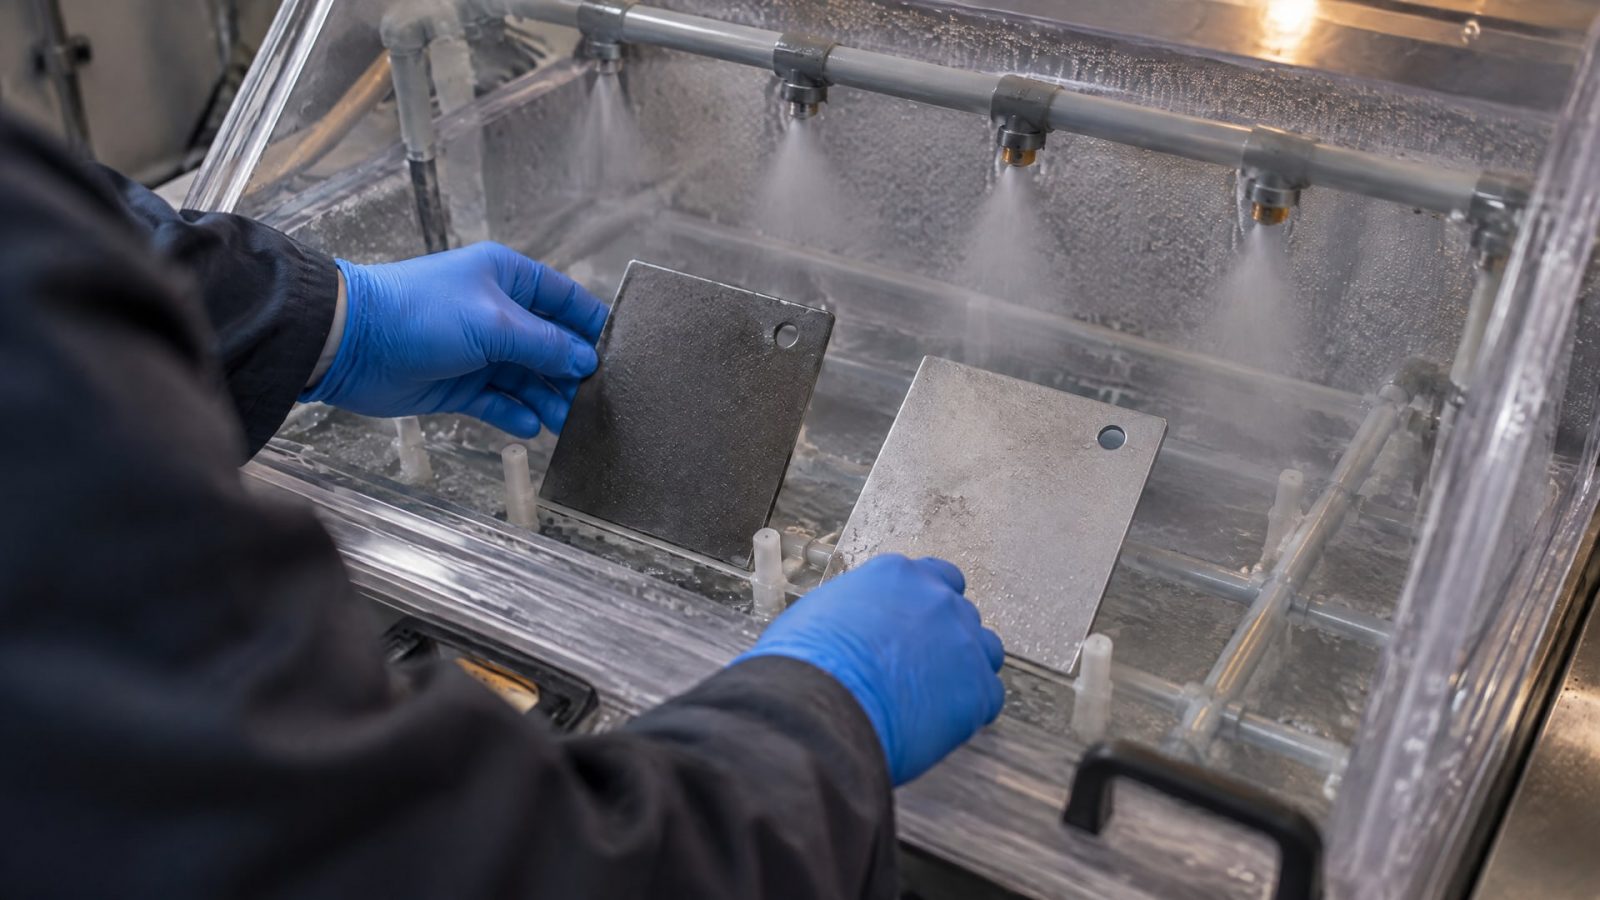
Сначала проверяют, одинаковы ли условия испытания, материал основания и состояние образцов. Затем оценивают, сравнивают ли отдельный конверсионный слой или готовую систему с финишной защитой. Если эти условия различаются, вывод о превосходстве одной технологии будет ненадежным.
Для фосфатирования доступны отдельные ориентиры: стойкость без дополнительных слоев часто ограничивается несколькими часами, а в системах с постобработкой встречаются значения от 48–96 часов и выше. Для конкретных окрашенных систем также приводятся примеры 144–168 ч и свыше 240 ч, но эти цифры не являются гарантией для любого фосфатированного изделия. По оксидированию приведенные данные не задают сопоставимого универсального диапазона, поэтому его защитные свойства следует подтверждать испытанием конкретной системы.
При сравнении важно отделять три вопроса:
какую функцию выполняет конверсионный слой: подготовку под окраску, базовую защиту или часть многослойной системы;
какой метод испытания применен и можно ли сопоставить его с другим протоколом;
какое повреждение считается отказом и как его фиксируют.
Испытание в соляном тумане не дает коэффициента пересчета в срок службы. Даже результат 240 часов не означает, что деталь прослужит в 240 раз дольше, чем при другом результате. На практике на изделие воздействуют условия, которые соляной туман не моделирует полностью, включая ультрафиолет, загрязнения, циклы сушки и увлажнения, а также механические повреждения.
Часто задаваемые вопросы
Что показывают испытания на соляной туман?
Они позволяют сравнительно оценить коррозионную стойкость материалов и покрытий при стандартизированной процедуре. По ISO 9227 проводят испытания NSS, AASS или CASS. Результат характеризует поведение образца в выбранном лабораторном режиме, но не дает прямого прогноза срока службы детали в эксплуатации.
Какой метод выбрать: NSS, AASS или CASS?
Метод выбирают под требования к изделию и покрытию, а затем указывают в техническом задании. NSS, AASS и CASS отличаются условиями испытания и назначением, поэтому результаты нельзя напрямую сравнивать. Если метод не задан для фосфатного покрытия, ISO 9717 предусматривает NSS по ISO 9227.
Сколько часов выдерживает фосфатирование в соляном тумане?
Единого значения для всех фосфатных покрытий нет. Без дополнительных защитных слоев стойкость часто ограничена несколькими часами. Для систем с цинковым фосфатированием и постобработкой встречаются результаты 48–96 часов и выше, но они зависят от слоя, его пористости и последующей защиты.
Что означает «соляной туман 72 ч» в спецификации?
Одна длительность без дополнительных условий недостаточна для интерпретации результата. В спецификации нужно указать стандарт и метод, состояние образца, критерий отказа и правила оценки кромок или разрезов. Иначе невозможно однозначно понять, какой результат считать приемлемым и можно ли сравнить его с другим протоколом.
Заключение
Фосфатирование чаще работает как подготовка поверхности или часть многослойной защиты, а оксидирование также оценивают с учетом материала, свойств слоя и последующей обработки. В обоих случаях испытание соляным туманом показывает сравнительную стойкость образца при конкретном методе и условиях, но не заменяет оценку системы в эксплуатации.
Следующий шаг для инженера или закупщика - включить в техническое задание метод NSS, AASS или CASS, длительность испытания, состояние образца и критерий приемки. Для фосфатированных деталей эти условия согласуют с учетом ISO 9717; для оксидированных фиксируют отдельно, поскольку универсальная длительность проверки приведенными данными не установлена.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Замена масла Лукойл на специализированное решение: узнайте, когда это оправдано и какие параметры учитывать при выборе.
Узнайте, как выбрать аналоги гидравлического масла, провести проверку совместимости и организовать тестирование на промышленном оборудовании.
Выбирайте гидравлическое масло 46 или 32, учитывая требования оборудования, температуру и режим работы. Узнайте, чем отличаются классы и как выбрать.