
Антикоррозийная обработка перед нанесением антифрикционного покрытия
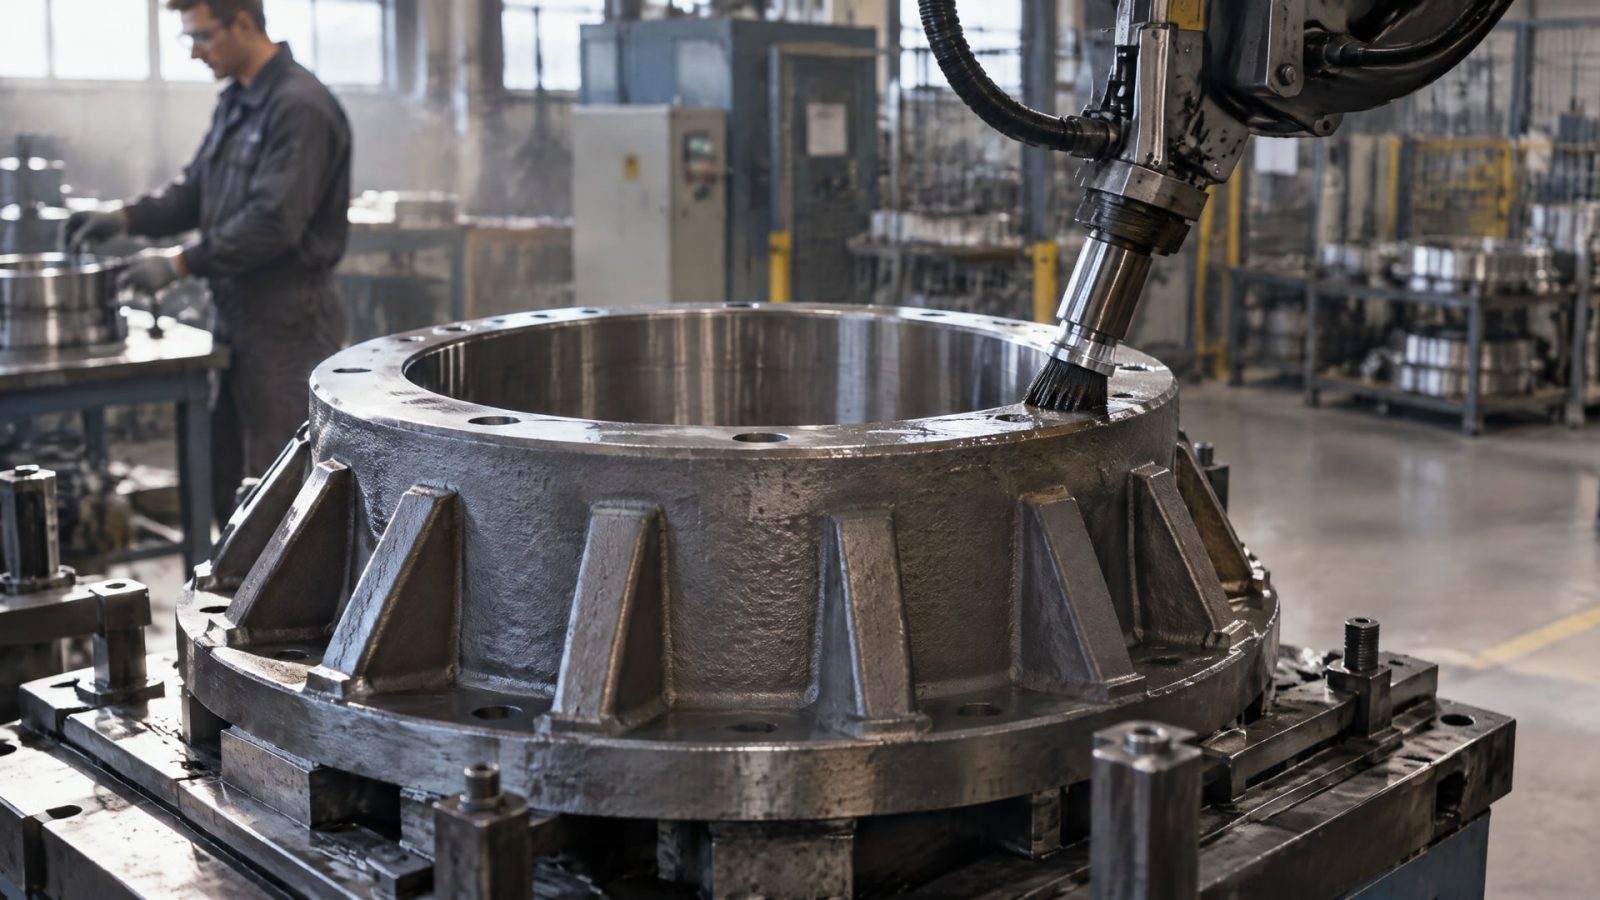
Предварительное фосфатирование помогает антифрикционному покрытию лучше сцепляться с подготовленной поверхностью и повышает стойкость системы к износу и заеданию. Но фосфатный слой не заменяет антикоррозийную защиту: без последующей обработки он сам по себе не обеспечивает коррозионную стойкость. Поэтому результат зависит от материала детали, подготовки поверхности, выбранного вида фосфатирования и дальнейших операций.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые выбирают антикоррозийную обработку для деталей промышленного оборудования. Разберем, когда фосфатирование улучшает работу антифрикционного слоя, как организовать технологическую последовательность и чем подтвердить защитные свойства готовой системы.
Как предварительное фосфатирование влияет на антифрикционное покрытие
Фосфатирование формирует шероховатую или пористую поверхность, за которую антифрикционному слою проще закрепиться механически.
Это особенно важно для покрытия, которому предстоит работать при трении и нагрузке: слабая адгезия повышает риск отслоения и ускоренного износа. Предварительная обработка не заменяет рабочий слой, а помогает ему удерживаться на детали.
В ISO 9717:2024 фосфатные конверсионные покрытия рассматриваются как способ улучшить адгезию к краскам и органическим покрытиям, изменить трение и повысить коррозионную стойкость при условии правильно подобранной системы обработки. Обзоры антифрикционных покрытий также связывают фосфатирование с механическим сцеплением покрытия с основой. Значит, оценивать нужно не только свойства фосфатного слоя, но и совместимость всех этапов подготовки и нанесения.
Практический результат зависит от задачи. Марганцевое фосфатирование чаще выбирают, когда важны несущая способность и сопротивление заеданию. В исследовании по задиранию стали после формирования слоя Mn–P средний коэффициент трения на одном из режимов составил около 0,11, а защита от задирания сохранялась до максимальной нагрузки 1500 N. Эти значения относятся к конкретным условиям эксперимента и не гарантируют идентичного результата на другой детали или при ином режиме работы.
Цинковое фосфатирование обычно рассматривают для антикоррозионной подготовки. Однако фосфатирование само по себе не позволяет считать деталь защищенной от коррозии. ISO 9717 указывает, что необработанное фосфатное покрытие не обеспечивает такую защиту: для нее предусматривают постобработку или последующее защитное покрытие.
Поэтому при выборе технологии стоит разделять две функции. Фосфатный слой создает основу для сцепления и может влиять на трение, а итоговую коррозионную стойкость задает вся система. Для нее учитывают материал детали, вид фосфатирования, антифрикционный слой и предусмотренную постобработку.
Технологическая последовательность антикоррозийной обработки
Качество фосфатирования начинается с чистоты поверхности.
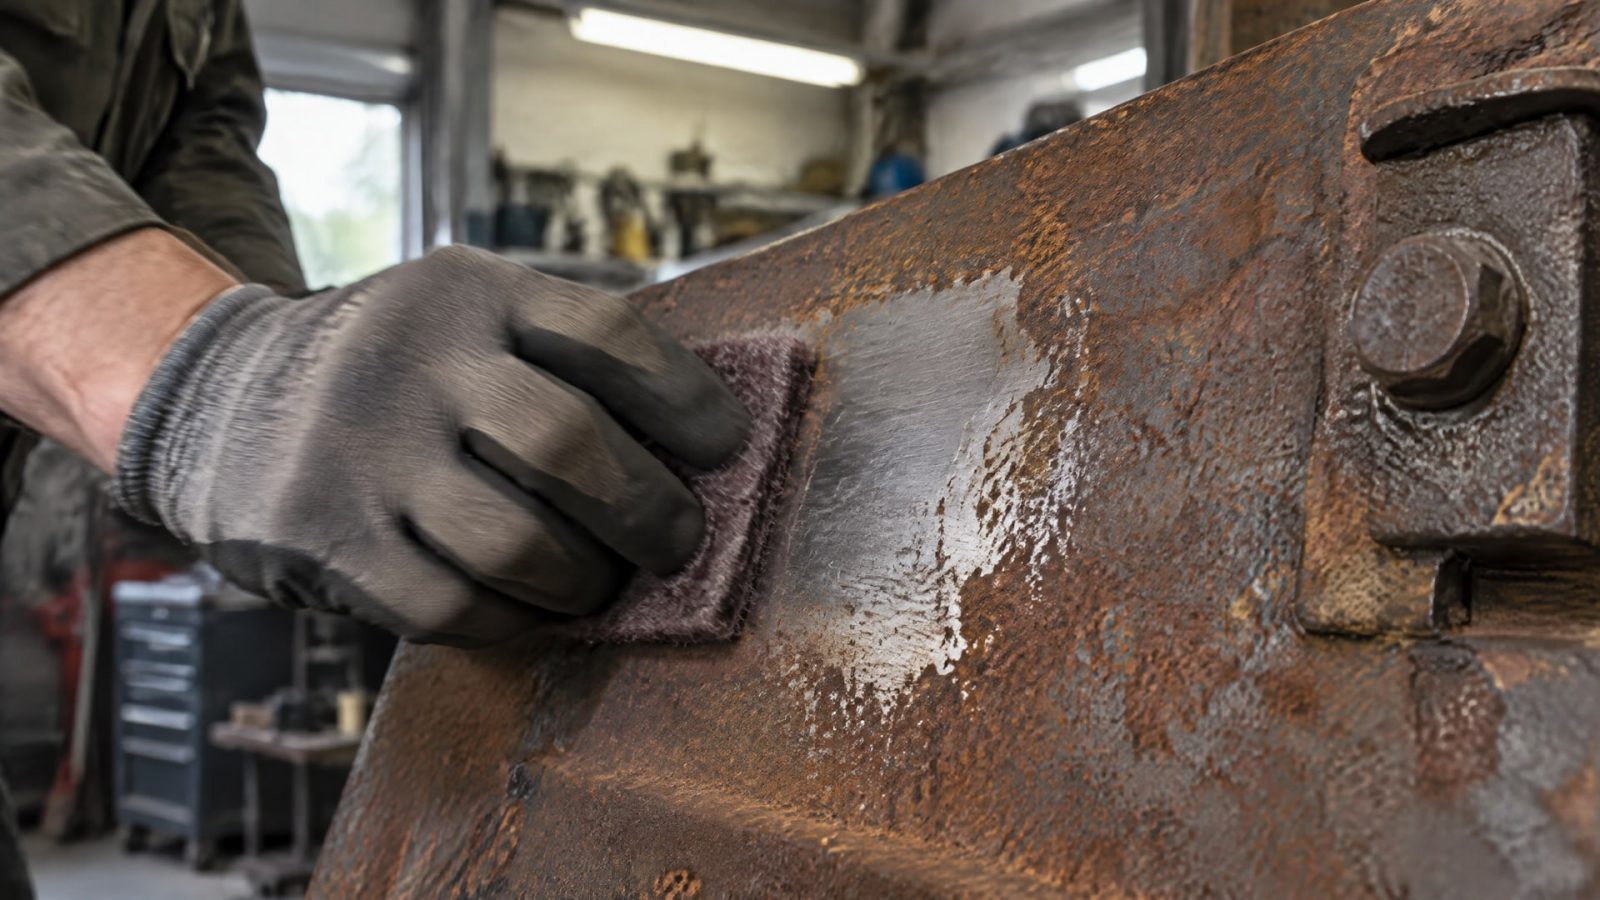
Согласно IS 6005:1998, до обработки необходимо удалить ржавчину, окалину, смазку и другие загрязнения. Если они остаются на металле, конверсионный слой формируется на неоднородной основе, а ожидаемое сцепление с последующим покрытием может не достигаться.
Документ IS 6005:1998 также предписывает не сушить детали до фосфатирования. Между фосфатированием и промыванием нельзя допускать высыхания слоя. Это технологические требования, а не формальные детали: нарушение последовательности может ухудшить результат еще до нанесения антифрикционного материала.
В IS 3618:1966 процесс описан как последовательность стадий: подготовка поверхности, фосфатирование, промывка, сушка и герметизация. Стадии проводят без задержек. Для производства это означает, что маршрут детали необходимо организовать заранее: оборудование и операции должны быть готовы, чтобы заготовка не оставалась надолго между этапами.
Особое внимание уделяют интервалу между фосфатированием и нанесением антифрикционного покрытия. Практические рекомендации указывают, что покрытие обычно следует нанести в течение 24 часов. Более длительное ожидание увеличивает риск коррозии подготовленной поверхности и может свести на нет пользу от предварительной обработки. Этот срок следует учитывать при планировании загрузки участка и перемещения деталей между операциями.
Рабочую последовательность можно представить так:
Удалить с поверхности ржавчину, окалину, смазку и загрязнения.
Провести фосфатирование, не высушивая деталь до начала этой операции.
Выполнить промывку, не допуская высыхания фосфатного слоя до нее.
Высушить и, если это предусмотрено технологией, герметизировать поверхность.
Нанести антифрикционное покрытие без длительного хранения подготовленной детали.
Эта схема задает общую логику процесса, но не заменяет технологическую карту конкретного производства. Режимы обработки и требования к последующим операциям нужно согласовать с материалом детали, типом покрытия и условиями эксплуатации. При приемке важно проверять не только сам факт фосфатирования, но и состояние поверхности перед нанесением рабочего слоя.
Фосфатирование нержавеющей стали и выбор типа слоя
Классическое фосфатирование используют для железа и стали, но его нельзя автоматически переносить на все металлические материалы.
В материалах по подготовке под антифрикционные покрытия нержавеющая сталь выделена как материал, для которого стандартная фосфатная предобработка может быть неприменима или ограничена. Поэтому фосфатирование нержавеющей стали требует отдельной оценки совместимости технологии с маркой и состоянием поверхности.
ISO 9717:2024 описывает фосфатные конверсионные покрытия для ферритных материалов, алюминия, цинка и их сплавов. При этом наличие материала в области применения стандарта не означает, что один и тот же маршрут подготовки подойдет для любой детали и любого антифрикционного покрытия. Для конкретной пары «основа - покрытие» проверяют требования изготовителя покрытия и производственную технологию.
Выбор между марганцевым и цинковым фосфатированием зависит от приоритетной функции. Марганцевое чаще рассматривают для повышения несущей способности и улучшения поведения при трении. Цинковое выбирают, когда важна антикоррозионная подготовка. Это не означает, что один вид слоя полностью заменяет другой: назначение фосфатирования нужно согласовать с рабочими нагрузками и защитой, которую должна обеспечить вся система.
Для высокопрочных стальных деталей требуется дополнительно оценить риск водородного охрупчивания. ISO 9717 отдельно обращает внимание на детали с пределом прочности не ниже 1000 MPa и на возможность хрупкого разрушения в локально ограниченных зонах. При выборе способа обработки и последующих операций этот фактор следует учитывать заранее, а режимы согласовывать с требованиями стандарта.
Перед запуском серийной обработки полезно проверить технологию на деталях из того же материала и с сопоставимым состоянием поверхности. Такая проверка позволяет выявить проблемы сцепления и оценить пригодность выбранной последовательности до масштабирования процесса. Для нержавеющей стали это особенно важно: привычная схема для обычной стали не подтверждает совместимость с другим материалом.
Итоговый выбор должен учитывать не только требуемые антизадирные свойства стали, но и коррозионную среду, последующее покрытие, режим нагрузки и требования к водородному охрупчиванию. Если стандартная схема фосфатирования не подходит, следует рассматривать другие способы подготовки, не предполагая заранее, что фосфатный слой сформируется одинаково на любой металлической основе.
Как проверить коррозионную стойкость после фосфатирования
Фосфатирование улучшает подготовку поверхности, но не является самостоятельной гарантией коррозионной защиты.
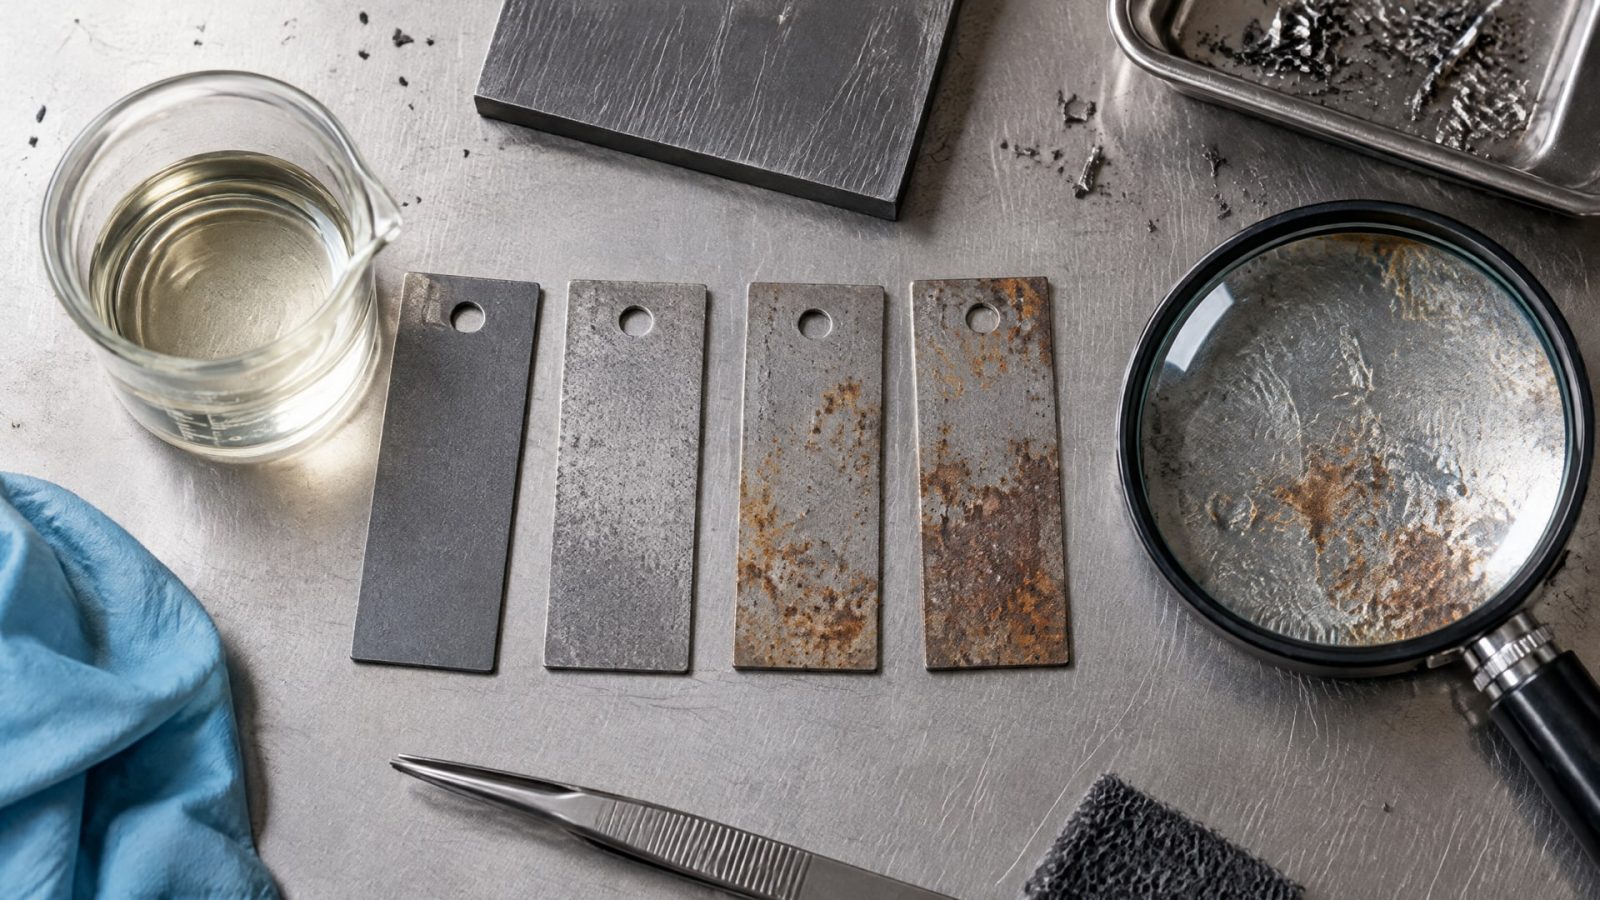
Согласно ISO 9717, необработанный фосфатный слой сам по себе ее не обеспечивает. Если детали нужны для временной защиты, предусматривают постобработку; если требуется длительная работа в коррозионной среде, в систему включают подходящее последующее покрытие или герметизацию.
Для испытаний коррозионной стойкости после обработки стандарт указывает ISO 9227 с методом NSS - испытанием в нейтральном соляном тумане, если заказчик не установил другой метод. Проверка помогает оценить результат обработки по согласованной процедуре, но не заменяет уточнения условий эксплуатации. Требования к испытанию и критерии приемки нужно определить до запуска партии, чтобы результаты можно было корректно сопоставить с задачей.
В технологическом маршруте защитная постобработка должна быть предусмотрена заранее. В IS 3618:1966 герметизация входит в последовательность операций защитного фосфатирования, а стадии процесса выполняются без задержек. При этом наличие герметизации само по себе не подтверждает нужную стойкость: систему оценивают испытанием, выбранным для конкретного изделия или заданным заказчиком.
Для инженера и закупщика полезно зафиксировать в технических требованиях несколько элементов:
Материал детали и способ подготовки поверхности перед фосфатированием.
Вид фосфатирования и функции, для которых его выбирают.
Срок между завершением фосфатирования и нанесением антифрикционного слоя, включая практический ориентир до 24 часов.
Необходимость постобработки или герметизации.
Метод подтверждения коррозионной стойкости, например ISO 9227 NSS, если заказчик не установил иной способ.
Такой подход помогает избежать распространенной ошибки: принимать наличие фосфатного слоя за достаточную антикоррозионную защиту. При оценке системы важно также учитывать риск появления коррозии на подготовленной поверхности до нанесения антифрикционного покрытия. Если контроль ограничен только визуальной приемкой фосфатирования, фактическая стойкость готового изделия остается неподтвержденной.
Антифрикционные покрытия оборудования и замена импортных покрытий
В узлах промышленного оборудования покрытие должно сохранять сцепление с поверхностью и выполнять рабочую функцию при трении.
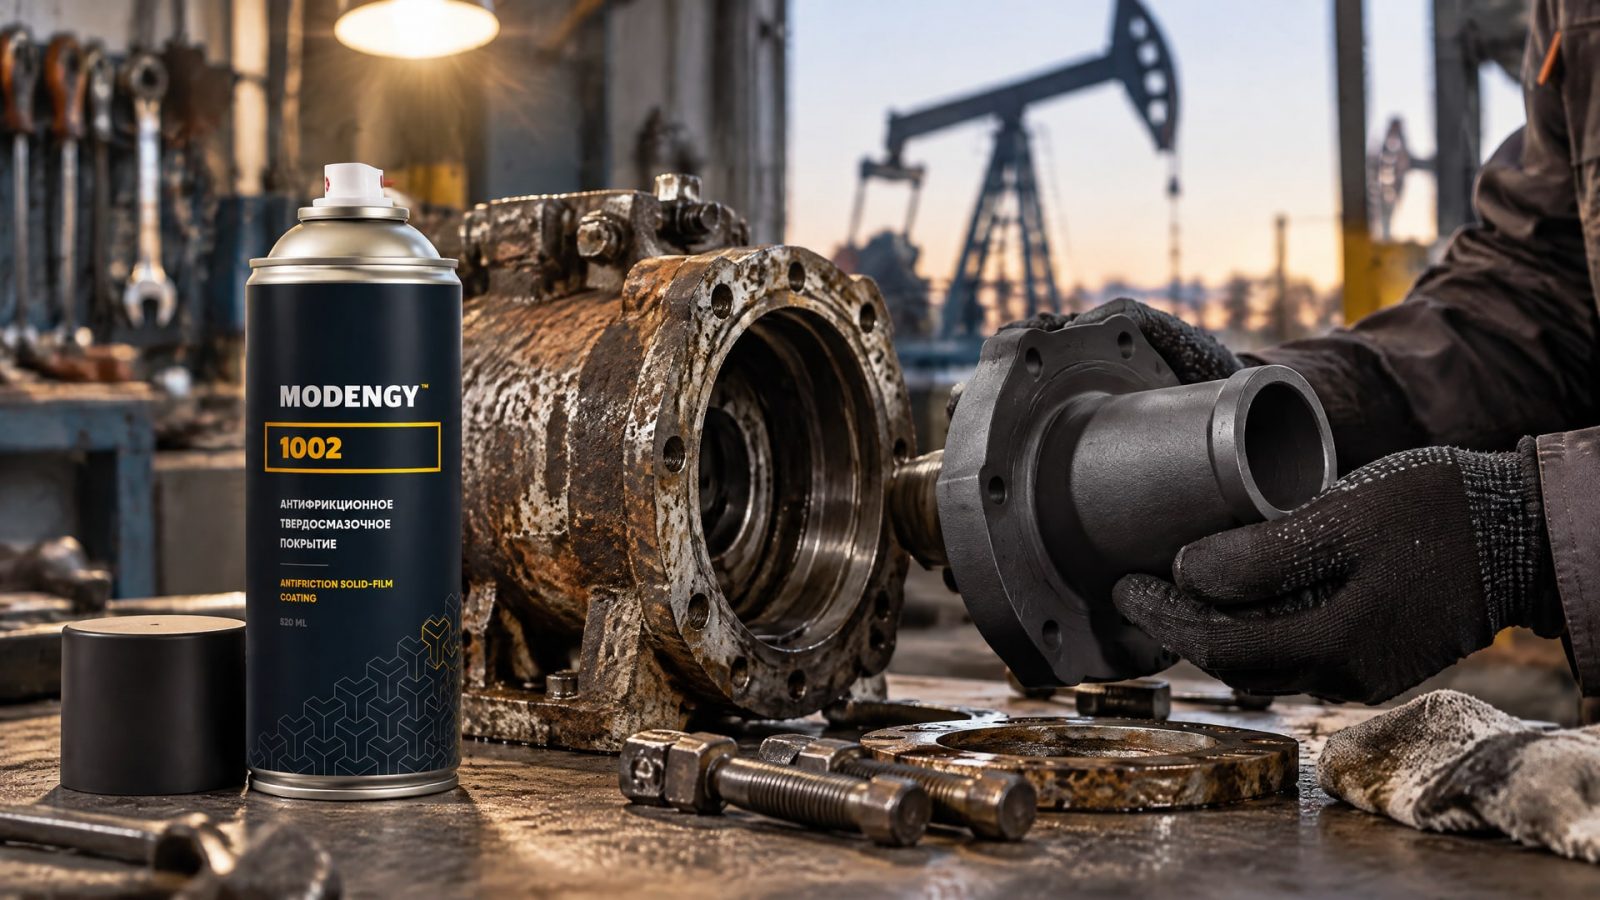
Если деталь подвержена заеданию или износу, фосфатирование может служить подготовительным этапом, который способствует механическому закреплению антифрикционного слоя. При этом решение оценивают по всей системе, а не по одному признаку: сама предварительная обработка не заменяет рабочее покрытие и не гарантирует стойкость к коррозии.
В нефтедобывающем оборудовании отдельные сложности создают вымывание, фреттинг и холодный пуск. Вымывание может нарушать сохранность защитного слоя, фреттинг связан с износом при малых относительных перемещениях, а при холодном пуске важны свойства поверхности в момент начала работы узла. Для таких задач рассматривают сочетание предварительной подготовки с покрытием, у которого есть низкий коэффициент трения и антикоррозионные свойства. В этой области MODENGY 1002 используют как вариант замены импортных покрытий, когда требуется совместить снижение трения и защиту от коррозии.
При этом нельзя переносить результаты испытаний одного покрытия на другое или считать фосфатирование обязательной операцией для любого изделия. Технологию выбирают с учетом материала, геометрии детали, условий нанесения и эксплуатации. Если применяют фосфатный слой, подготовленную поверхность нужно своевременно покрыть; практический ориентир для нанесения антифрикционного слоя составляет до 24 часов после фосфатирования.
Антифрикционные покрытия MODENGY применяют для защиты от износа и коррозии; эффективность линейки подтверждается испытаниями в различных условиях. Для инженерной оценки важно сопоставить данные конкретного покрытия с функцией детали и требованиями к поверхности. Если стоит задача замены импортного покрытия, проверяют не только трение, но и адгезию, коррозионную стойкость системы и соответствие технологическому маршруту.
Закупщику при сравнении решений стоит сверяться со спецификацией покрытия и требованиями к подготовке основы. Инженеру важно определить, нужна ли предварительная обработка, какой вид фосфатирования соответствует задаче и каким методом будут проверять коррозионную стойкость. Такая проверка позволяет оценивать замену по применимости в конкретном узле, а не только по названию или общим заявлениям о защитных свойствах.
Часто задаваемые вопросы
Зачем нужно фосфатирование перед антифрикционным покрытием?
Фосфатирование формирует шероховатую или пористую поверхность, которая способствует механическому сцеплению антифрикционного слоя с металлом. Это может повысить адгезию и стойкость покрытия к износу и заеданию. Фосфатный слой при этом рассматривают как предварительную обработку, а не как самостоятельную систему антикоррозионной защиты.
Защищает ли фосфатирование от коррозии без дополнительного покрытия?
Нет. ISO 9717 указывает, что необработанный фосфатный слой сам по себе не обеспечивает защиту от коррозии. Для временной защиты требуется постобработка, а для подтверждения коррозионной стойкости после обработки применяют испытание по ISO 9227 NSS, если заказчик не задал другой метод.
Можно ли применять классическое фосфатирование для нержавеющей стали?
Не следует считать его универсальным решением. Материалы по подготовке антифрикционных покрытий указывают, что классическое фосфатирование подходит для железа и стали, но может быть неприменимо или ограничено для нержавеющей стали. Способ подготовки нужно выбирать с учетом материала, состояния поверхности и требований к покрытию.
Сколько времени можно хранить деталь после фосфатирования до нанесения покрытия?
Практические рекомендации указывают, что антифрикционное покрытие обычно наносят в течение 24 часов после фосфатирования. Более длительное ожидание повышает риск коррозии подготовленной поверхности. Производственный маршрут стоит планировать так, чтобы между фосфатированием и нанесением покрытия не возникала длительная задержка.
Заключение
Предварительное фосфатирование повышает сцепление антифрикционного покрытия с основой и может улучшить стойкость к трению и заеданию. Но антикоррозийная обработка не заканчивается формированием фосфатного слоя: для коррозионной защиты предусматривают постобработку или последующее покрытие, а результат подтверждают испытанием. Для нержавеющей стали и высокопрочных деталей технологию выбирают с учетом ограничений и рисков, указанных в стандартах.
Следующий шаг - сверить материал детали, рабочую нагрузку и требования к коррозионной стойкости, затем закрепить в технологической карте подготовку поверхности, тип фосфатирования, последующие операции и метод испытаний. Это позволит оценить готовую систему защиты до серийного применения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как фосфатирование и другие методы помогают защитить резьбовые соединения из нержавеющей стали от коррозии и задиров.
Узнайте, как выбрать оборудование нанесения покрытий для вашего производства, чтобы обеспечить нужные свойства и контроль качества.
Скольжение резиновой прокладки по алюминию: узнайте, как твердосмазочное покрытие восстанавливает функциональность поверхности и снижает износ.