
Фосфатирование и коррозия: как защитить резьбовые соединения из нержавеющей стали от задиров
Задиры резьбовых соединений из нержавеющей стали предотвращают сочетанием правильного подбора материалов, чистой резьбы, контролируемой сборки и подходящей антизадирной смазки или покрытия. Фосфатирование решает другие задачи: помогает повысить коррозионную стойкость, улучшить адгезию лакокрасочных материалов и изменить трение, но само по себе не служит универсальной защитой от схватывания резьбы.
Материал полезен инженерам, техническим специалистам и закупщикам, которые выбирают способ защиты резьбы для промышленного узла. Ниже разобраны причины задира, ограничения фосфатирования и порядок сборки, который помогает снизить риск заклинивания крепежа.
Почему возникают задиры на резьбовых соединениях из нержавеющей стали
Задир, или galling, - форма адгезионного износа.
При трении участки сопряженных металлических поверхностей схватываются, словно свариваются, а затем разрываются. Повреждение нарастает при движении резьбы и может привести к заклиниванию крепежа.
Особенно подвержены этому явлению аустенитные нержавеющие стали. Их пассивная оксидная пленка при сборке может разрушаться, а поверхности обладают высокой склонностью к адгезии. Поэтому нержавеющая сталь не защищает резьбу от задира только благодаря своей коррозионной стойкости.
Риск повышается, когда соединяют детали из одинаковых материалов и собирают резьбу без смазки. Имеют значение также высокая сила трения и нагрев во время монтажа, загрязнения или шероховатость поверхности, несоосность и боковая нагрузка. Даже новая и на вид гладкая резьба может схватиться: ее внешний вид не исключает разрушения пассивной пленки при трении.
На этапе проектирования, если это допускает конструкция, можно разнести материалы по марке или твердости. При сборке важно уменьшить трение и исключить загрязнения. Эти меры работают в комплексе: устранение только одного фактора не гарантирует, что резьба не заклинит.
Как снизить риск задира при сборке резьбы
До монтажа резьбу очищают от грязи, стружки, песка, старой смазки и других загрязнений.
Их присутствие повышает трение и увеличивает вероятность повреждения поверхностей. Перед сборкой также проверяют состояние резьбы и соосность деталей: перекос и боковая нагрузка создают дополнительные условия для схватывания.
На рабочие поверхности наносят антизадирную смазку или покрытие, совместимое с материалами и условиями эксплуатации. Состав распределяют тонким равномерным слоем, а не заполняют им всю резьбу. Избыток смазки может повлиять на повторяемость затяжки.
Саму сборку ведут медленно: резьбу сначала сводят без ударного инструмента, а финальную затяжку выполняют с контролем момента. При смазанном соединении трение ниже, чем при сухом, поэтому сухой момент затяжки может привести к неверной предварительной нагрузке. Параметры процесса следует сверять с требованиями к конкретному узлу.
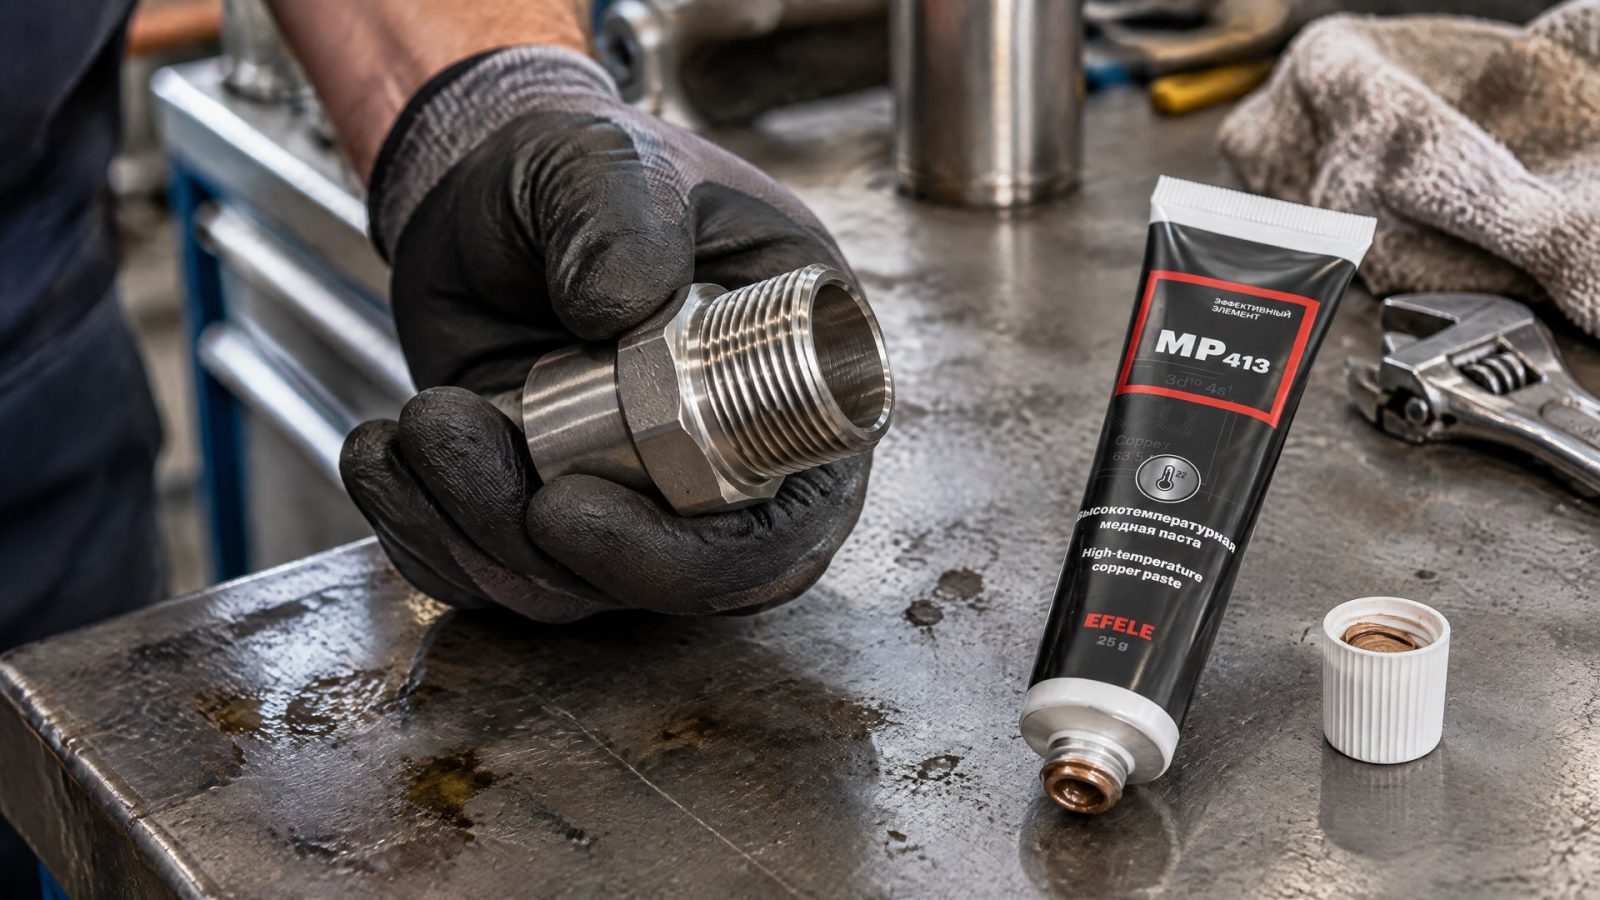
Для соединений, работающих при высокой температуре или в агрессивной среде, важны не только свойства поверхностной защиты, но и возможность последующего демонтажа. В таких условиях медная резьбовая паста EFELE MP-413 помогает предотвратить задиры и облегчает монтаж и демонтаж резьбовых соединений.
Фосфатирование и коррозия: возможности и ограничения
Фосфатирование - обработка металлической поверхности с получением фосфатного покрытия.
Стандарт EN ISO 9717 относится к металлическим и неметаллическим неорганическим покрытиям. Среди задач фосфатирования - повышение коррозионной стойкости, улучшение адгезии лакокрасочных материалов, облегчение холодной деформации и модификация трения.
До обработки поверхность очищают от загрязнений. Это важно для качества покрытия и особенно актуально для резьбовых деталей, где загрязнения могут остаться в профиле витков. Назначение обработки и требования к подготовке нужно соотносить с условиями производства и дальнейшей эксплуатации детали.
Фосфатный слой может использоваться как основа под окраску, но его не следует считать универсальным антизадирным покрытием для резьбы из нержавеющей стали. Изменение трения при фосфатировании не означает, что обработка автоматически предотвращает схватывание при сборке. Если главная задача - снизить риск задиров, выбирают антизадирную смазку или покрытие, предназначенное для такой функции.
Таким образом, фосфатирование и защита резьбы от задиров решают пересекающиеся, но не тождественные задачи. При необходимости получить коррозионную защиту и подготовить поверхность под окраску рассматривают фосфатирование. Для предотвращения схватывания при монтаже отдельно оценивают необходимость смазки или антифрикционного покрытия.
Как выбрать антизадирную защиту для резьбы
При выборе учитывают материал крепежа и ответной детали, рабочую температуру, окружающую среду и частоту разборки.
Универсального состава для всех резьбовых соединений нет: средство должно быть совместимо с условиями эксплуатации и не нарушать требования к сборке узла.
Для смазывания резьбы применяют составы, предназначенные для снижения риска задира. В справочных материалах для нержавеющего крепежа отмечают никелевые антизадирные составы; для стандартного класса таких составов приводится ориентир по термостойкости около 1300 °C. Это общий ориентир для класса, а не характеристика любого продукта: рабочие параметры конкретного материала проверяют по его документации.
Другой вариант - антифрикционное твердосмазочное покрытие. Для деталей, которым требуется защита от задиров и коррозии, рассматривают антифрикционные покрытия MODENGY. Выбор покрытия соотносят с агрессивностью среды, температурой и технологией нанесения, а также проверяют, допускает ли конструкция нанесение покрытия на резьбу.
При любом варианте важно учитывать изменение коэффициента трения. Если обработка влияет на трение, может потребоваться пересмотр момента затяжки и контроль сборочного процесса. Для ответственного соединения решение принимают не только по свойствам материала, но и по требованиям к предварительной нагрузке и последующей эксплуатации.
Практический порядок сборки и контроля
Чтобы снизить риск повреждения резьбы, процесс сборки удобно организовать последовательно:
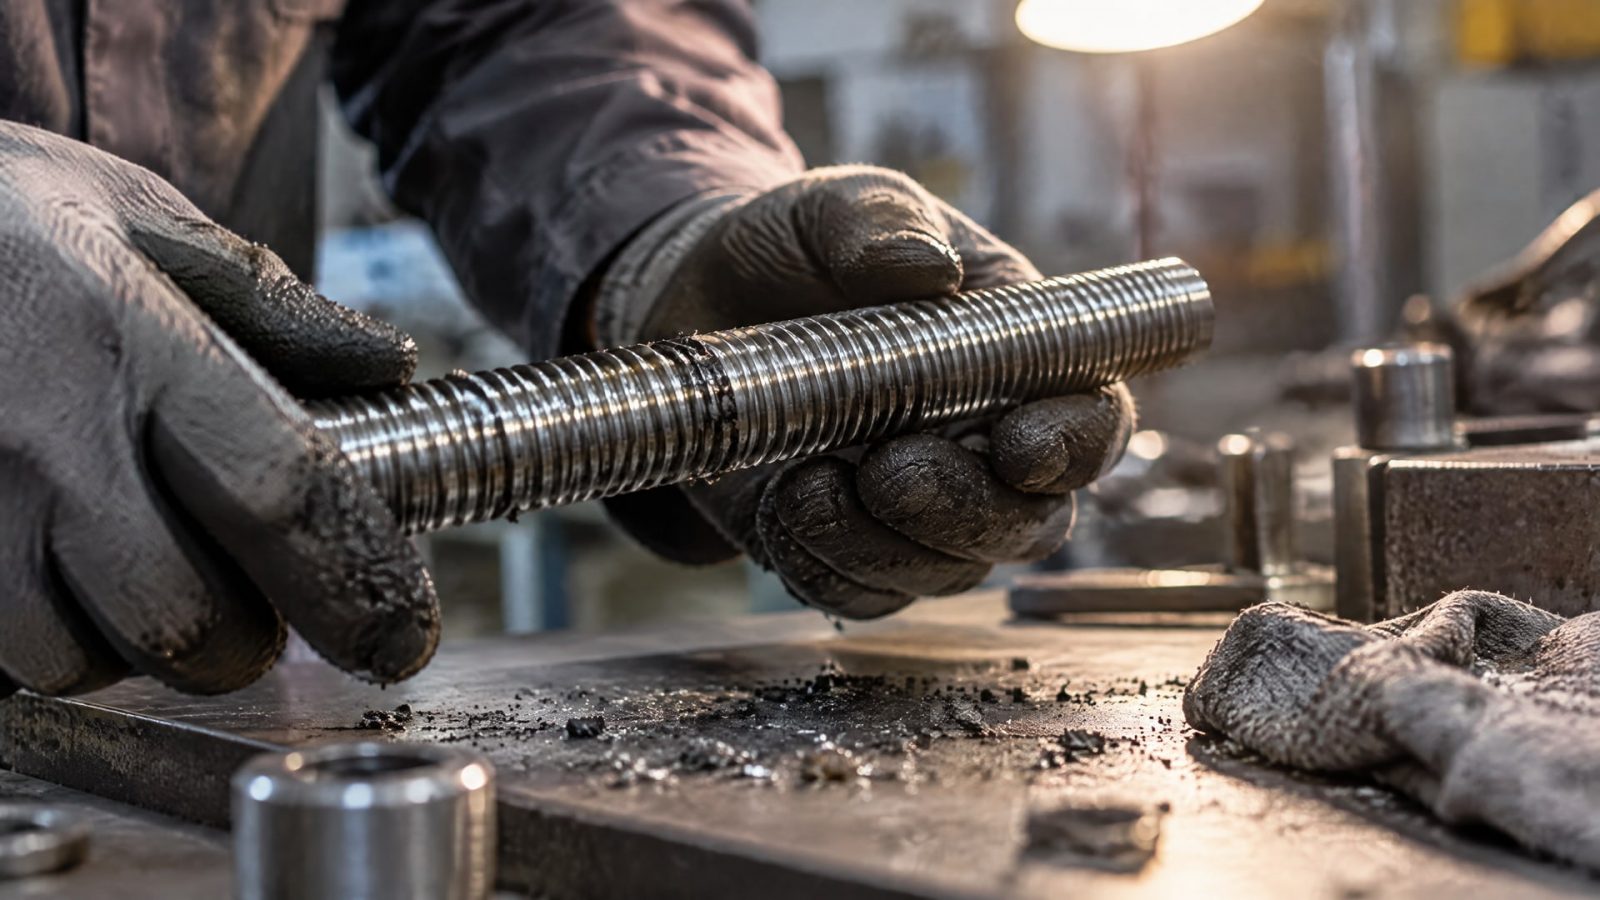
Проверить соответствие материалов соединяемых деталей и, если это допускает конструкция, исключить пару одинаковых материалов.
Осмотреть резьбу, удалить грязь, стружку, песок, остатки старой смазки и другие загрязнения.
Убедиться в соосности деталей и отсутствии боковой нагрузки.
Нанести совместимую антизадирную смазку или использовать предусмотренное покрытие на рабочих поверхностях резьбы.
Начать сборку медленно, без ударного инструмента; финальную затяжку выполнить с контролем момента.
Для смазанного соединения использовать параметры затяжки, учитывающие снижение трения.
После сборки проверяют, нет ли признаков повреждения или затрудненного хода резьбы. При повторном монтаже оценивают состояние поверхностей и заново выбирают способ защиты с учетом фактической среды и условий обслуживания. Если соединение работает в агрессивной среде или при высокой температуре, совместимость покрытия или смазки с этими условиями проверяют отдельно.
Часто задаваемые вопросы
Почему нержавеющая сталь подвержена задирам?
Аустенитная нержавеющая сталь склонна к адгезии, а ее пассивная оксидная пленка может разрушаться при трении во время сборки. Схватывание усиливают одинаковые материалы в паре, нагрев, высокая сила трения, загрязнение, шероховатость, несоосность и боковая нагрузка на соединение.
Защищает ли фосфатирование резьбу от задиров?
Фосфатирование может модифицировать трение, но его не следует считать универсальным способом защиты резьбы от задира. Его применяют, в частности, для повышения коррозионной стойкости и улучшения адгезии лакокрасочных материалов. Для снижения риска схватывания при сборке отдельно подбирают антизадирную смазку или покрытие.
Нужно ли наносить много смазки на резьбу?
Нет. Антизадирную смазку наносят тонким равномерным слоем на рабочие поверхности резьбы. Избыток не гарантирует лучшую защиту и может ухудшить повторяемость момента затяжки. При смазанной сборке учитывают изменение трения и не переносят автоматически параметры затяжки для сухого соединения.
Можно ли затягивать нержавеющее соединение ударным инструментом?
Финальную затяжку не следует выполнять ударным инструментом: быстрый монтаж повышает риск схватывания поверхностей. Резьбу сводят медленно, а заключительную затяжку проводят контролируемо, с учетом наличия смазки или покрытия и требований конкретного узла.
Заключение
Задиры резьбовых соединений из нержавеющей стали предотвращают не одной обработкой, а сочетанием чистой резьбы, корректного подбора пары материалов, антизадирной смазки или покрытия и контролируемого монтажа. Фосфатирование уместно рассматривать для задач коррозионной защиты, подготовки под окраску и модификации трения, но не как самостоятельную универсальную защиту от задира.
Следующий шаг - проверить условия работы соединения, состояние резьбы и требования к моменту затяжки, затем выбрать совместимый способ защиты. Для ответственного узла отдельно оцените, как смазка или покрытие повлияют на трение и предварительную нагрузку.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать оборудование нанесения покрытий для вашего производства, чтобы обеспечить нужные свойства и контроль качества.
Скольжение резиновой прокладки по алюминию: узнайте, как твердосмазочное покрытие восстанавливает функциональность поверхности и снижает износ.
Узнайте, как правильно выбрать смазку для резиновых уплотнений в металлических корпусах, чтобы обеспечить надежное скольжение и долгий срок службы.