
Антифрикционные покрытия для снижения крутящего момента в трубопроводной арматуре больших диаметров
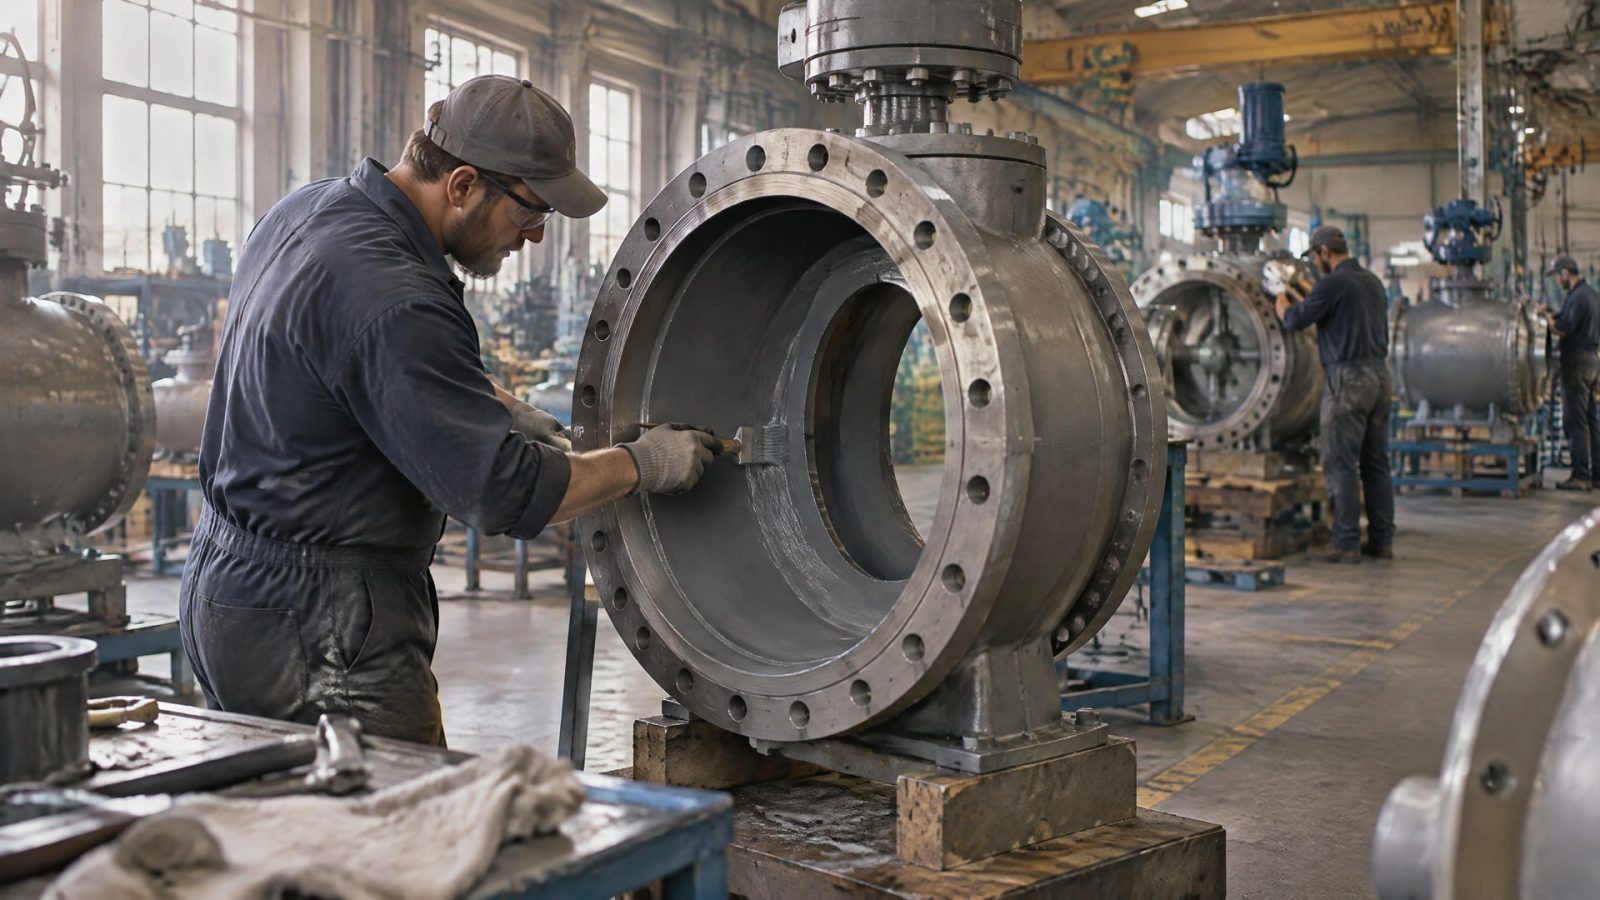
Антифрикционные покрытия помогают снизить трение в сопряжениях трубопроводной арматуры, уменьшить риск заедания и сделать работу узла более предсказуемой. Но покрытие само по себе не задает требуемый крутящий момент и не заменяет расчет привода: результат зависит от конструкции, нагрузки, подготовки поверхности, толщины слоя и условий эксплуатации.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые подбирают покрытие для клапанов, штоков и резьбовых соединений больших диаметров. Разберем, где применяют такие материалы, как оценивать их влияние на момент, на что смотреть при выборе и почему важно контролировать толщину нанесения.
Как антифрикционные покрытия влияют на крутящий момент
Антифрикционное покрытие формирует на поверхности твердую смазочную пленку.
В ее составе могут быть твердые смазки, например дисульфид молибдена, графит или политетрафторэтилен, а также связующее. Такая пленка снижает трение между сопряженными деталями и применяется там, где обычная жидкая или пластичная смазка не подходит по условиям работы.
В арматуре больших диаметров покрытие рассматривают для подвижных узлов, штоков и резьбовых соединений. На резьбе снижение трения может помочь уменьшить риск задиров и сделать затяжку более повторяемой. Для клапана и привода важно учитывать не только усилие при открытии или закрытии, но и сопротивление в конкретном узле.
Термин required torque обозначает максимальный крутящий момент, необходимый приводу для открытия или закрытия клапана. ISO 10297:2014 связывает момент клапана с достижением внутренней герметичности. При этом нельзя считать, что стандарт задает одно значение для всей арматуры: момент зависит от конструкции и условий работы.
На результат влияют давление, температура, рабочая среда, частота срабатываний и сопротивление потоку. Поэтому антифрикционные покрытия могут быть частью решения задачи снижения крутящего момента, но не основанием для уменьшения расчетного момента привода без проверки. Инженер оценивает покрытие вместе с характеристиками узла и требованиями к герметичности.
Где покрытие дает практический эффект
Для подвижных сопряжений важна не только низкая сила трения, но и стабильность работы при повторяющихся циклах. На клапанах и штоках твердосмазочные материалы применяют, в частности, для снижения эффекта stick-slip, то есть рывкового движения при старте скольжения. Также при выборе учитывают износостойкость и защиту от коррозии.
Где применяют антифрикционные покрытия в трубопроводной арматуре
Антифрикционные покрытия трубопроводной арматуры используют на металлических подвижных сопряжениях, штоках и резьбовых соединениях.
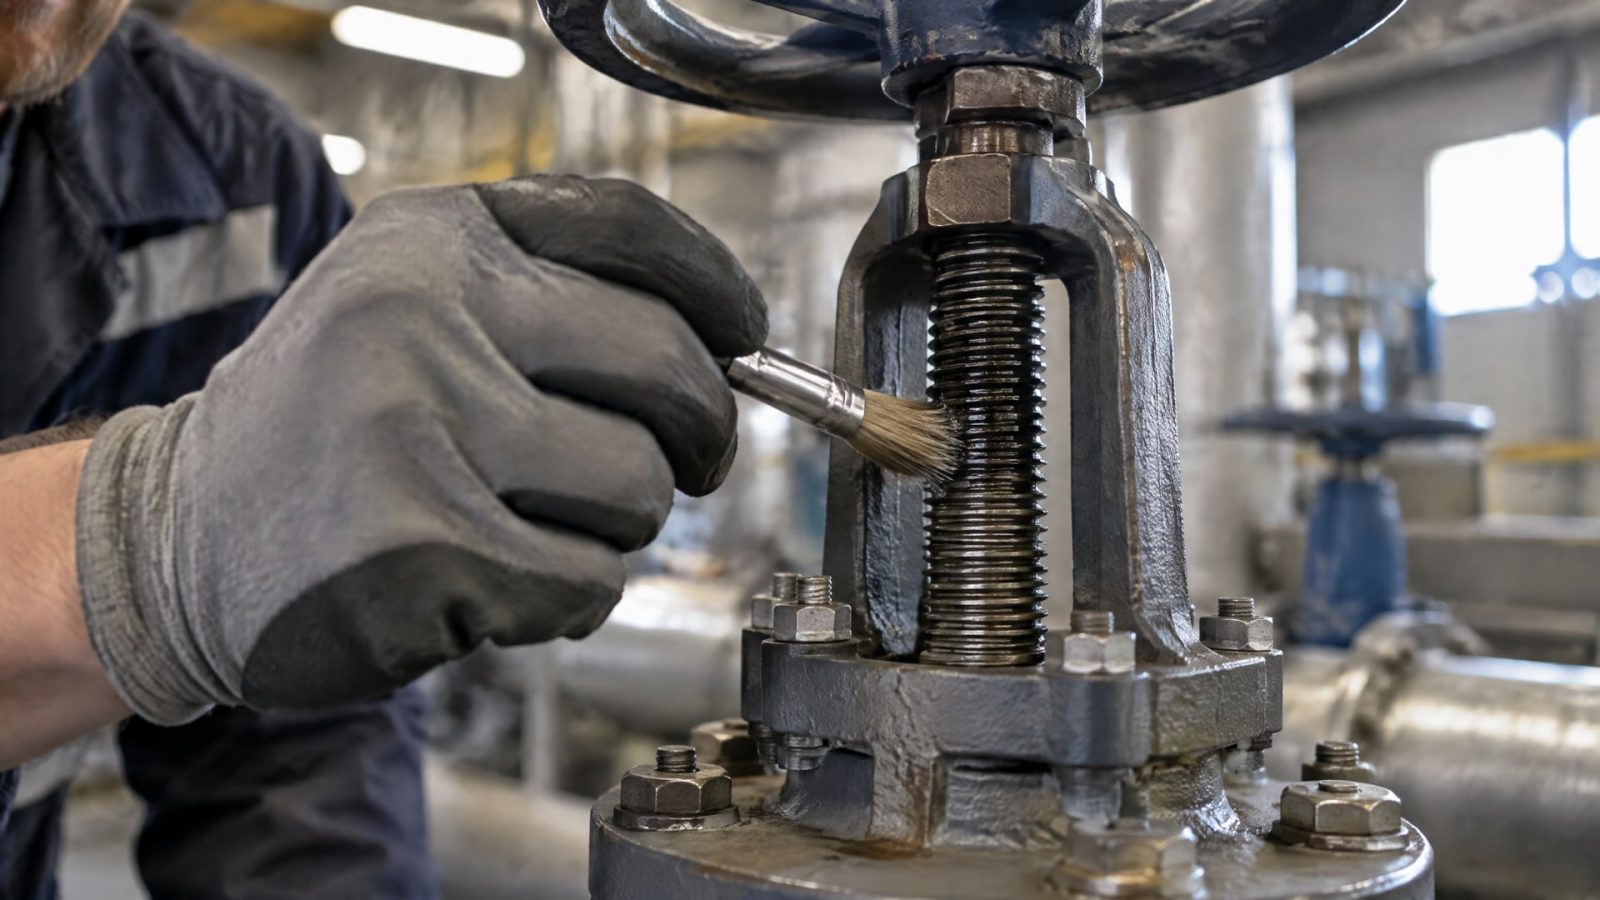
Для крупногабаритных узлов особенно важна возможность уменьшить трение без нанесения толстого слоя смазки, который может повлиять на посадку деталей. При этом сама область применения определяется конструкцией и требованиями к поверхности.
Резьбовые соединения больших диаметров требуют внимания к риску задиров и к разбросу момента затяжки. Составы с антизадирными свойствами могут помогать снизить этот риск, однако нельзя переносить эффект одного материала на все соединения. Подбор проводят с учетом геометрии резьбы, материала деталей и режима сборки.
На штоках и в клапанных узлах покрытие может быть полезно, когда необходимо обеспечить ровное скольжение и снизить вероятность заедания при циклической работе. Для таких участков оценивают также химическую стойкость и устойчивость к воздействию жидкости. Низкий коэффициент трения без совместимости с рабочей средой не решает задачу целиком.
Линейка антифрикционных покрытий MODENGY включает твердосмазочные решения для различных узлов трения, в том числе трубопроводной арматуры. При выборе конкретного материала для штока, клапана или резьбового соединения инженеру важно сверить его назначение и требования к подготовке поверхности с документацией на продукт. Само наличие покрытия в узле не подтверждает автоматически его пригодность для любых сред и нагрузок.
Покрытие и защита от заедания
Если цель включает защиту резьбы от задиров, оценивают наличие у материала заявленных антизадирных и износостойких свойств. Защита от коррозии также важна, но не заменяет контроля трения: это разные задачи, которые должны учитываться при подборе покрытия.
Как выбрать антифрикционное твердосмазочное покрытие
Подбор начинают с определения поверхности и режима нагрузки.
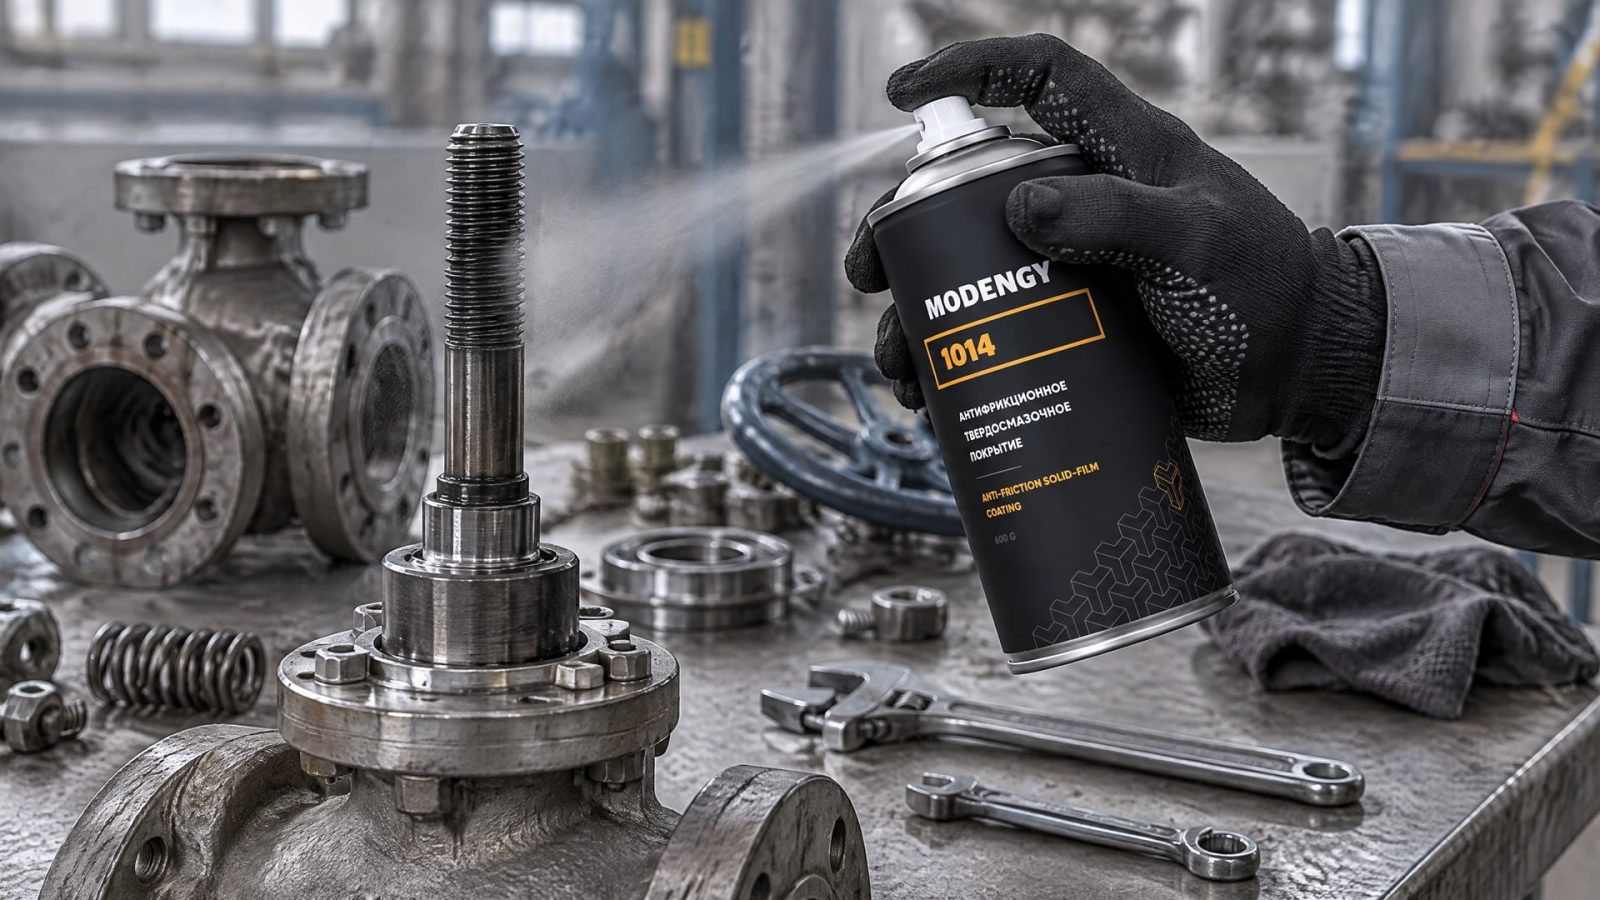
Для арматуры и приводов фиксируют, какие детали скользят или соединяются резьбой, в какой среде работает узел и как часто он срабатывает. Затем проверяют требования к трению, износу, коррозионной защите и химической стойкости.
Для несущих применений типовая сухая толщина антифрикционного покрытия составляет 10–20 мкм. Это ориентир для данного класса применений, а не универсальный допуск для любой конструкции. Чрезмерная толщина может ухудшить стабильность покрытия, поэтому важны соблюдение технологии нанесения и контроль полученного слоя.
В отдельных инженерных рецептурах приводятся характеристики для высоких контактных давлений примерно до 2500 МПа. Это не общая норма для антифрикционных покрытий и не значение, которое можно автоматически переносить на арматуру. При выборе необходимо сверить заявленные свойства конкретного материала с нагрузкой в узле и документацией производителя.
MODENGY 1014 описан как антифрикционное твердосмазочное покрытие на основе политетрафторэтилена (ПТФЭ) и дисульфида молибдена, разработанное для химических насосов и трубопроводной арматуры. В доступных характеристиках указаны состав и назначение, но не приведены значения коэффициента трения, рабочей температуры, класса NLGI или допуска NSF. Поэтому эти параметры нельзя предполагать: для инженерного подбора их проверяют по технической документации на материал.
| Характеристика MODENGY 1014 | Указанные данные |
|---|---|
| Тип материала | Антифрикционное твердосмазочное покрытие |
| Основа | Политетрафторэтилен (ПТФЭ) и дисульфид молибдена |
| Назначение | Химические насосы и трубопроводная арматура |
Нанесение покрытия и контроль толщины
Стабильность результата зависит от подготовки поверхности и способа нанесения.
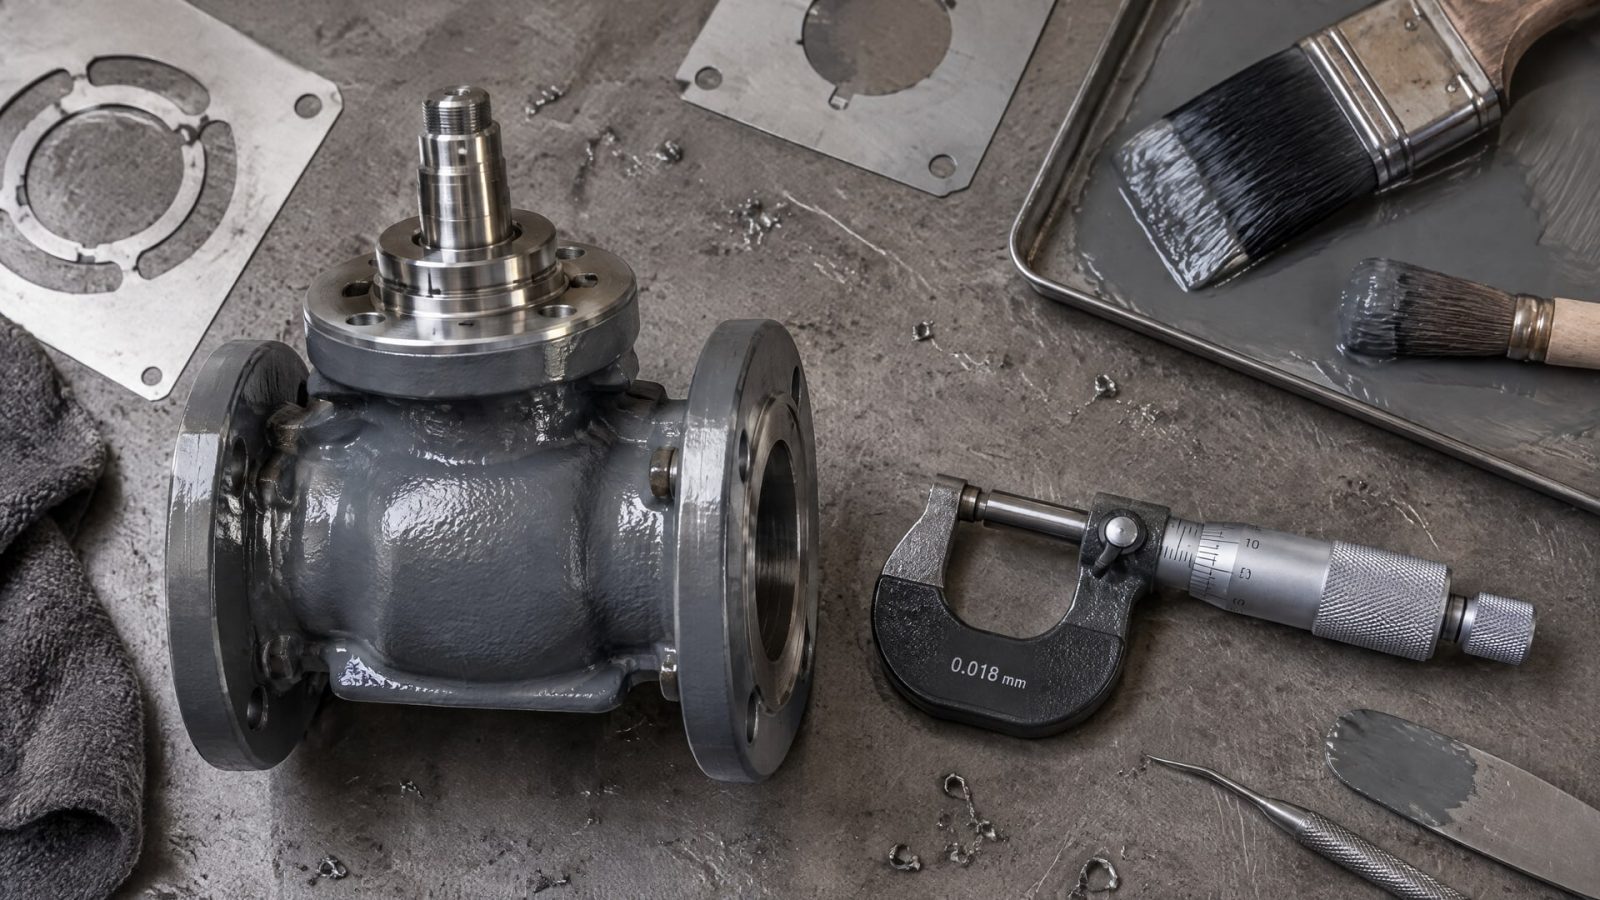
В промышленности используют распыление, кисть, окунание, валик или трафаретную печать. Для арматуры предпочтительна технология, которая обеспечивает равномерное покрытие и повторяемую толщину на конкретной геометрии детали.
До нанесения проверяют состояние поверхности и требования к подготовке, предусмотренные для выбранного материала. Неровности, загрязнения и остатки прежних составов могут мешать формированию равномерной пленки. Конкретный порядок подготовки нельзя назначать без документации на покрытие и технологических требований к детали.
После нанесения контролируют сухую толщину. Для несущих применений типовой ориентир составляет 10–20 мкм, поэтому оценивать покрытие только визуально недостаточно. Отклонение от требуемой толщины может повлиять на трение и стабильность работы сопряжения.
При внедрении покрытия целесообразно зафиксировать параметры процесса и оценить работу узла на предусмотренном цикле испытаний. Такой контроль позволяет сопоставить поведение арматуры до и после обработки, не подменяя измерениями расчет привода. Если технология нанесения меняется, повторно проверяют толщину и качество пленки.
Расчет required torque и подбор привода
Крутящий момент больших диаметров нельзя определять только по диаметру арматуры или по наличию антифрикционного слоя.
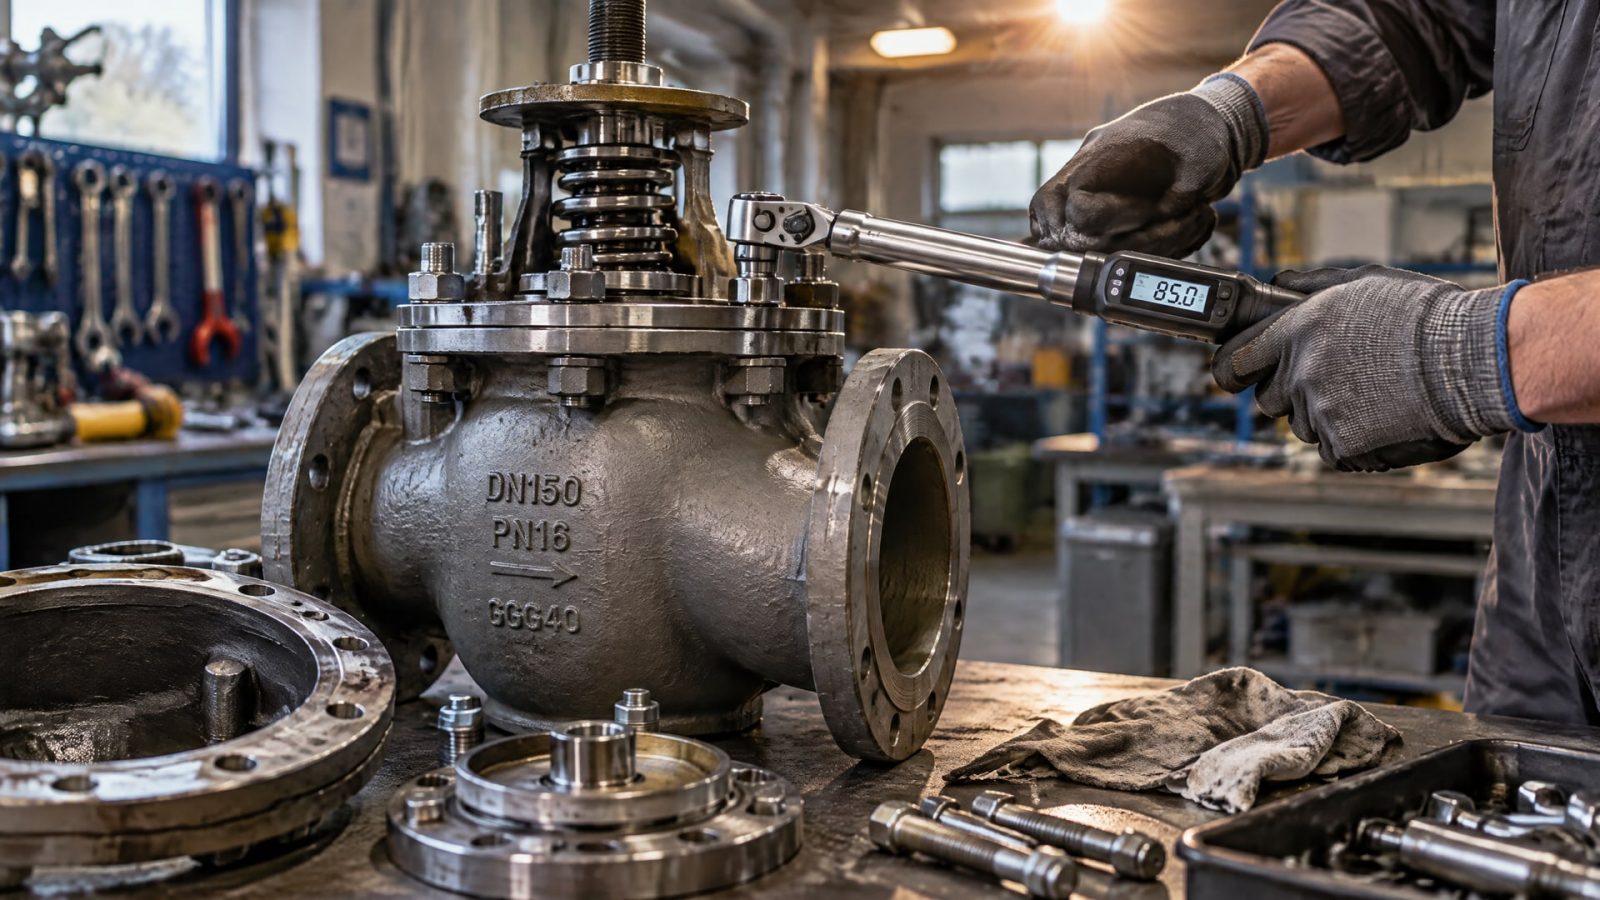
Для расчета учитывают конструкцию клапана, давление, температуру, рабочую среду, частоту срабатываний и сопротивление потоку. Значение required torque используют как основу для проверки соответствия привода задаче.
В рекомендациях для некоторых газовых применений встречается запас по моменту не менее 1,25 относительно required torque. Это значение относится к указанным условиям и не должно автоматически применяться ко всем типам арматуры. Запас выбирают по расчету и требованиям к конкретному объекту.
Для резьбовых соединений также важно не превышать максимально допустимый момент. В ISO/FDIS 13341 отмечено, что превышение максимального уровня момента повышает напряжения в соединении клапан-вход или горловина баллона. Эти требования нельзя трактовать как универсальное значение момента для трубопроводной арматуры: допустимые параметры связаны с конкретной конструкцией соединения.
Покрытие может повлиять на трение, но не отменяет проверку привода и соединений. После выбора материала инженер сопоставляет его свойства с расчетными условиями, а снабженец сверяется со спецификацией и документацией на продукт. Такой порядок снижает риск подбора покрытия по одному признаку, например только по заявленному снижению трения.
Часто задаваемые вопросы
Любое антифрикционное покрытие снижает крутящий момент?
Не обязательно в одинаковой степени. Эффект зависит от состава, сухой толщины, подготовки поверхности и режима работы узла. Покрытие может снизить трение, но требуемый момент привода все равно определяют расчетом для конкретной арматуры и условий эксплуатации.
Какой толщины должно быть антифрикционное покрытие?
Для несущих твердосмазочных применений типовой ориентир сухой толщины составляет 10–20 мкм. Это не универсальное значение для всех материалов и деталей. Требуемую толщину и метод контроля выбирают по документации на покрытие и технологическим требованиям к конкретному узлу.
Заменяет ли покрытие расчет привода?
Нет. Для подбора привода определяют required torque с учетом конструкции, давления, температуры, рабочей среды, частоты срабатываний и сопротивления потоку. Покрытие может изменить условия трения, но само по себе не задает допустимый запас и не подтверждает соответствие привода.
Подходят ли антифрикционные покрытия только для резьбовых соединений?
Нет. Их применяют также на клапанах, штоках и других подвижных металлических сопряжениях. На резьбе учитывают риск задиров и разброс момента затяжки, а на подвижных деталях оценивают скольжение, износ, коррозионную и химическую стойкость.
Заключение
Антифрикционные покрытия применяют в трубопроводной арматуре больших диаметров, чтобы снизить трение в подвижных сопряжениях и резьбовых узлах, уменьшить риск заедания и поддержать повторяемость работы. Для выбора оценивают назначение покрытия, совместимость со средой, нагрузку, подготовку поверхности и сухую толщину; типовой ориентир для несущих применений составляет 10–20 мкм.
Следующий шаг для инженера - определить узлы обработки и расчетный required torque, затем сверить параметры покрытия и технологию нанесения с документацией на конкретный материал. После этого проверяют толщину пленки и оценивают работу арматуры в заданных условиях, не заменяя покрытием расчет привода.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Редукторное масло 320: характеристики, стандарты, применение, обозначения ISO VG 320 и CLP 320, паспортные данные.
Выбирайте редукторное масло вязкость 320 правильно: узнайте, как подобрать отечественную замену без вреда для оборудования.
Защита контактов от окисления в патроне лампы гаража: рекомендации по очистке и обработке.