
Смазка подшипников конвейера на пищевом производстве: выбор и обслуживание
Для подшипников конвейера в пищевом производстве подбирают смазку по двум условиям: возможному контакту с продуктом и режиму работы узла. Если контакт может быть случайным, выбирают смазку с допуском NSF H1. При мойке дополнительно учитывают воздействие воды, пара и моющих средств, а также температурные перепады и нагрузку.
Статья поможет инженерам, техническим специалистам и закупщикам разобраться, чем смазать конвейер пищевой линии, как обслуживать подшипники после мойки и от чего зависит их ресурс. Отдельно рассмотрим интервал обслуживания и узлы на газовых затворах конвейера.
Как выбрать смазку подшипников конвейера
Первый шаг - определить, может ли смазка случайно попасть в продукт.
Если такой риск есть, для узла подбирают материал с допуском NSF H1. Этот класс не предназначен для прямого контакта с пищей: он относится к смазкам, допустимым при случайном контакте. Для зон, где контакт с пищей запрещен, применяют категорию H2, а 3H относится к разделительным агентам для прямого контакта. H1 и 3H решают разные задачи.
В описаниях пищевых смазок также может встречаться соответствие FDA 21 CFR 178.3570. Проверять нужно документы именно на выбранную смазку, а не на конвейер или централизованную систему. Наличие пищевого допуска не означает, что продукт подходит для любых подшипников и условий работы.
После проверки допуска сопоставляют условия эксплуатации с характеристиками смазки. Для подшипников важны нагрузка, температура, присутствие воды и моющих средств, а также частота обслуживания. Для высоконагруженных узлов учитывают противоизносные и EP-свойства, тип загустителя и температурный диапазон. Класс NLGI описывает консистенцию смазки, а не ее водостойкость или адгезию.
Удобно сверить требования по каждому узлу отдельно:
| Условие | Что проверить |
|---|---|
| Возможный случайный контакт с продуктом | Допуск NSF H1 |
| Регулярная мойка | Стойкость к воде, пару и моющим средствам |
| Высокая нагрузка | Противоизносные и EP-свойства |
| Риск коррозии | Материал подшипника и защита смазкой |
| Трудный доступ к узлу | Возможность использовать герметизированный или предсмазанный подшипник |
Такая проверка помогает не переносить одну смазку на все точки линии только потому, что у нее подходящий допуск. Окончательный выбор сверяют со спецификацией подшипника и оборудования.
Смазка для подшипников мойки: что важно учитывать
Во время мойки вода и моющие средства могут вытеснять смазку из узла и ускорять коррозию.
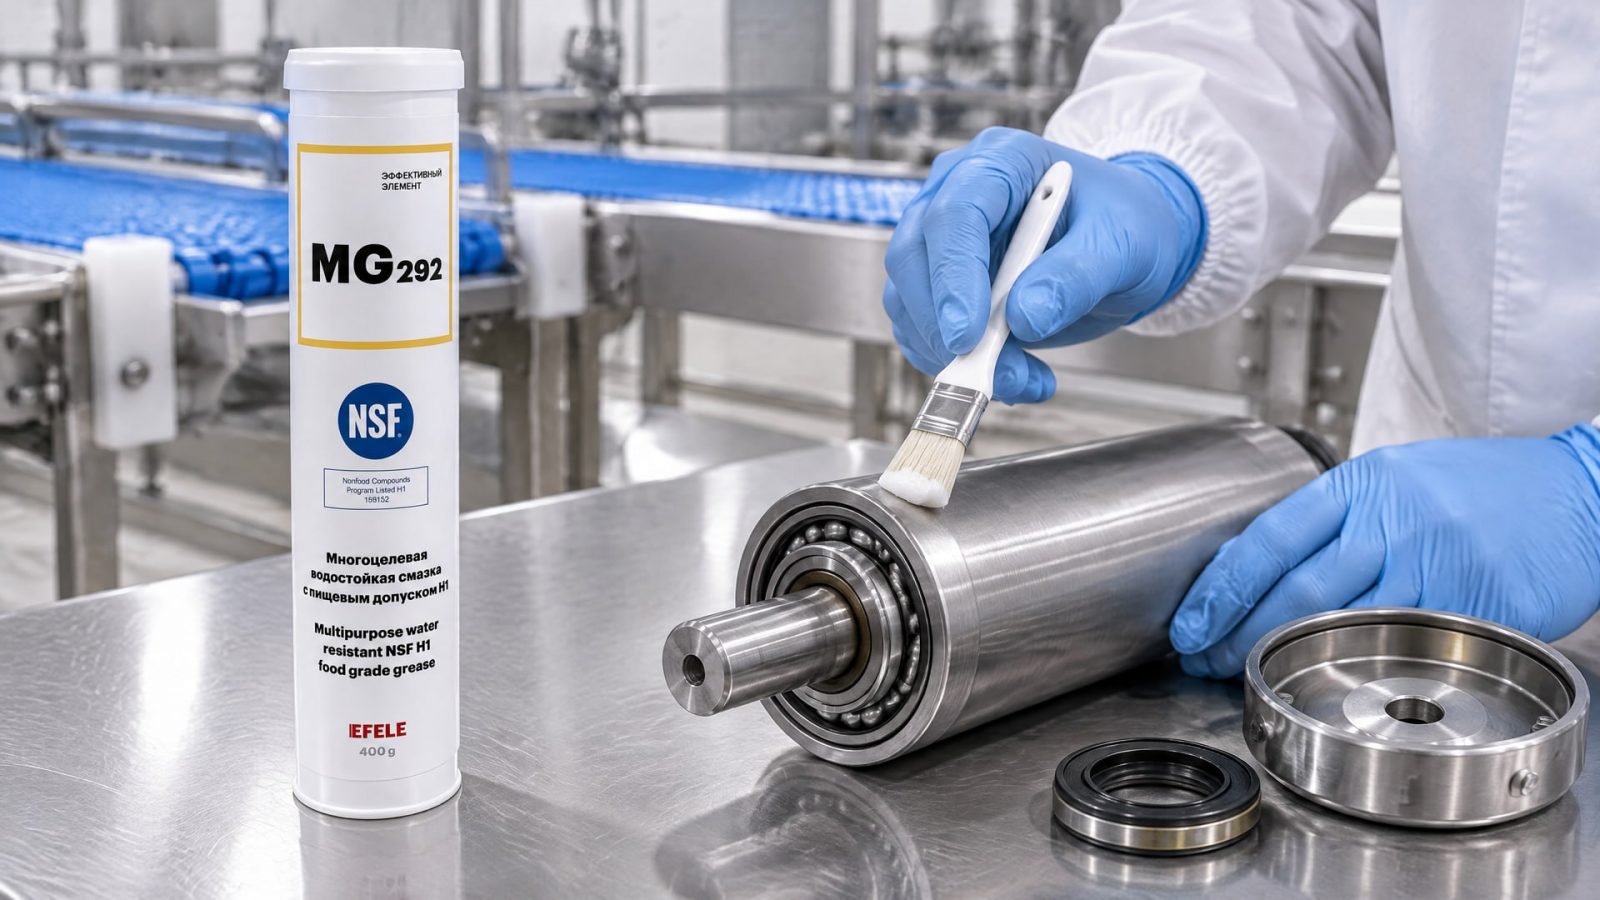
Поэтому для подшипников в зоне washdown важны не только NSF H1, но и водостойкость, адгезия к поверхностям и соответствие температурному режиму. Пар и перепады температуры также учитывают при подборе: условия пищевых линий различаются, и одной маркировки H1 для оценки недостаточно.
Адгезия - это способность смазки удерживаться на поверхности. Для часто моющихся узлов важна ее достаточность, однако сама по себе адгезия не гарантирует стойкость к вымыванию. Нужно оценивать свойства смазки в совокупности с режимом мойки и конструкцией подшипникового узла.
Если после санитарной обработки подшипник работает во влажной среде, а обычная смазка быстро вымывается, интервал обслуживания может сокращаться. Для таких условий применяют водостойкую смазку с допуском H1, например EFELE MG-292. При подборе учитывают не только вероятность вымывания, но и состояние узла: следы коррозии, шум и вибрация могут указывать, что одной замены смазки недостаточно.
При частых мойках полезно фиксировать состояние подшипника до и после санитарной обработки. Если на узле регулярно появляются утечки смазки или коррозия, нужно проверить не только материал смазки, но и исполнение подшипника. В пищевой отрасли встречаются подшипники из коррозионностойких материалов с заводской H1-закладкой; маркировка FD применяется для соответствующих подшипников в одной из программ для пищевой отрасли. Такое исполнение может быть уместно там, где высок риск коррозии.
Как смазывать подшипники конвейера
Перед обслуживанием определяют тип подшипника и способ его смазывания.
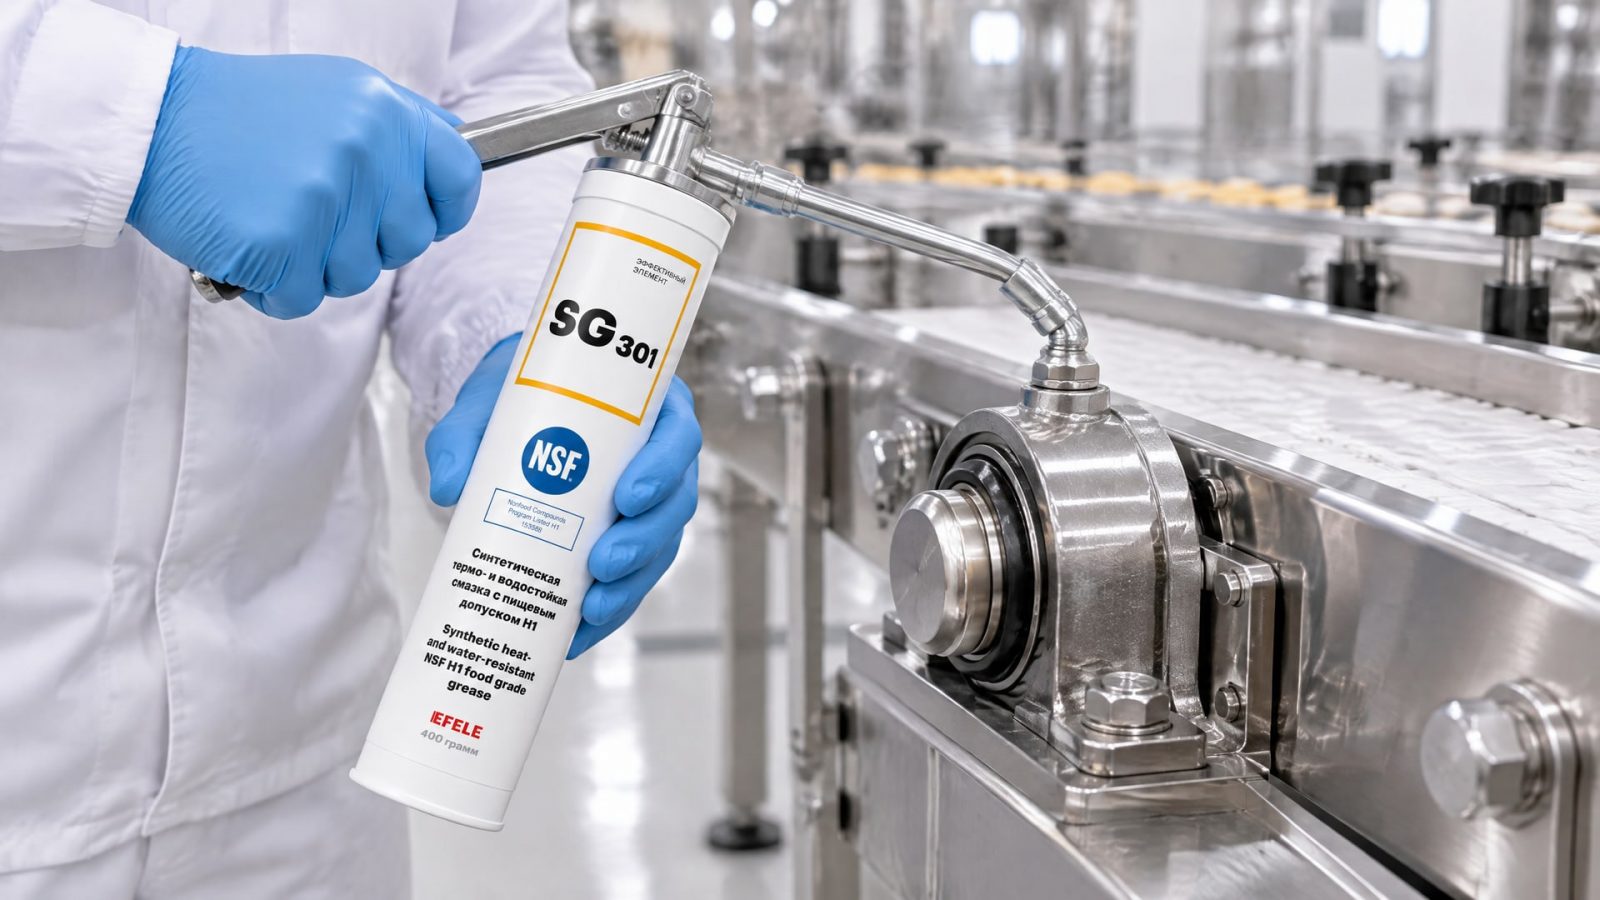
Открытый узел с пресс-масленкой, закрытый подшипник и изделие с заводской закладкой требуют разного подхода. Для герметизированного подшипника нельзя автоматически применять регламент, рассчитанный на узел с возможностью повторного смазывания: сначала проверяют документацию на оборудование и подшипник.
Для обслуживаемых узлов используют совместимую смазку и соблюдают указания производителя оборудования. Избыток смазки не заменяет правильный подбор и может привести к ее выходу из узла. После сборки проверяют, нет ли заметных утечек, а при работе линии контролируют шум, температуру и вибрацию. Резкое изменение этих признаков требует проверки подшипника, а не только добавления смазки.
Если на линии есть мойка, обслуживание планируют с учетом ее воздействия. Проверяют, сохранилась ли смазка в узле, нет ли следов коррозии и загрязнения. Для оборудования, работающего при высокой температуре и частом контакте с водой, в качестве одного из вариантов подбора рассматривают EFELE SG-301 - термо- и водостойкую пластичную смазку с допуском NSF H1. Ее применимость сверяют с температурой, нагрузкой и требованиями конкретного подшипника.
Отдельное внимание уделяют совместимости при переходе на другую смазку. Если состав старой смазки неизвестен, нельзя исходить из того, что продукты совместимы только потому, что оба имеют пищевой допуск. Порядок замены уточняют по документации на смазку и узел, а при необходимости очищают подшипник в соответствии с регламентом оборудования.
Ресурс подшипников пищевого конвейера и интервалы обслуживания
Универсального интервала повторного смазывания для всех пищевых конвейеров нет.
На него влияют частота мойки, нагрузка, температура, конструкция подшипника и доступность узла. Например, в руководстве для подвесного конвейера для шариковых и роликовых подшипников на входных и выходных валах указан интервал 4-6 месяцев. Этот ориентир нельзя автоматически переносить на линии с интенсивной мойкой: вода и моющие средства могут сократить срок работы смазки.
Для планирования обслуживания полезно сочетать календарный график с контролем состояния. Отслеживают шум, температуру, вибрацию и утечки, сопоставляя наблюдения с рабочим режимом линии. Если после мойки признаки ухудшаются, график пересматривают с учетом фактического состояния узла, а не сохраняют интервал только по привычке.
Для труднодоступных мест и оборудования, простой которого нежелателен, рассматривают герметизированные или предсмазанные подшипники. Некоторые решения поставляются с H1-смазкой. В отдельных подшипниковых решениях применяется solid oil: такой материал может удерживать в зоне подшипника в 2-4 раза больше смазки, чем обычная консистентная смазка, и не требует повторного смазывания. Это характеристика конкретного решения, а не универсальное свойство всех подшипников.
При оценке ресурса важно учитывать не только смазку. Коррозионностойкие материалы подшипника и подходящая H1-закладка могут быть важны для узлов, регулярно контактирующих с водой и моющими средствами. Если смазка вымывается, а поверхности подшипника подвержены коррозии, замена только смазочного материала может не устранить причину отказа.
Смазка подшипников на газовых затворах конвейера
Для подшипников на газовых затворах конвейера действует тот же принцип: состав выбирают по возможному контакту с продуктом, нагрузке, температуре и условиям мойки.
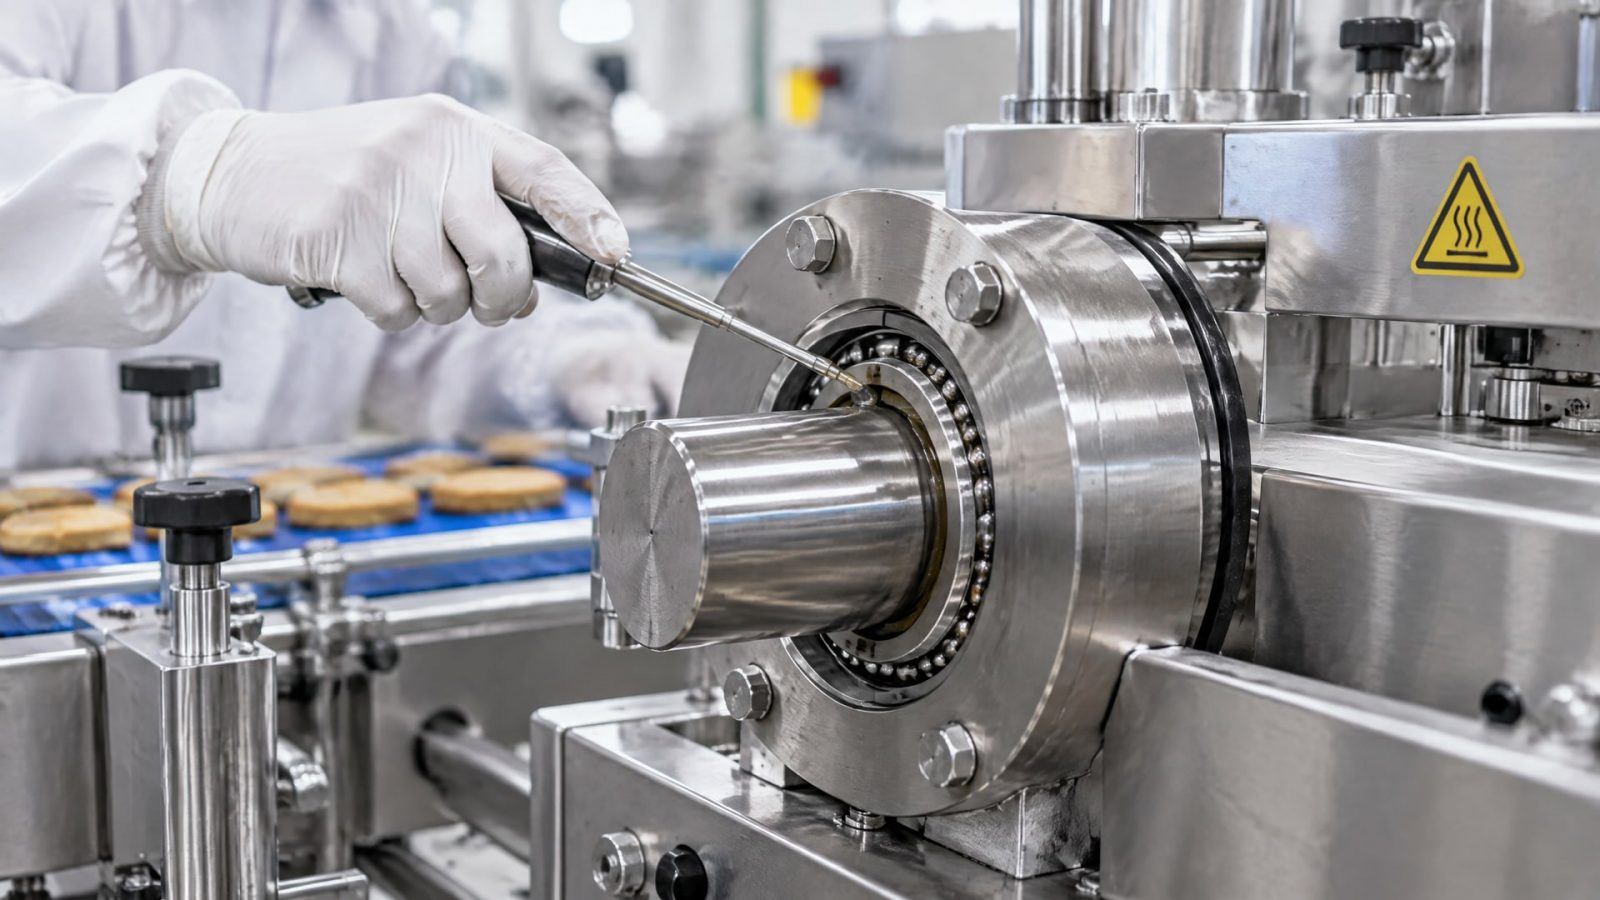
Само расположение узла на газовом затворе не определяет, какая смазка нужна. Сначала уточняют, попадает ли узел в зону санитарной обработки и может ли смазка случайно контактировать с продуктом.
Если есть риск такого контакта, проверяют наличие NSF H1 у смазки. Если подшипник находится вне зоны возможного контакта, требования к допуску определяют по реальной компоновке линии и правилам предприятия. H1 не означает разрешение на прямой контакт с продуктом, а H2 предназначена для зон, где контакт с пищей запрещен.
Затем оценивают фактическое состояние подшипника. При регулярной мойке проверяют признаки вымывания и коррозии, а при повышенной нагрузке - шум, вибрацию и нагрев. Для подшипника с пресс-масленкой используют интервал и порядок обслуживания, указанные для конкретного узла; для закрытого или предсмазанного подшипника отдельно учитывают его конструкцию.
Ошибки при подборе смазки для пищевого конвейера
Одна из частых ошибок - считать, что любая смазка с пищевым допуском подойдет для любой точки линии.
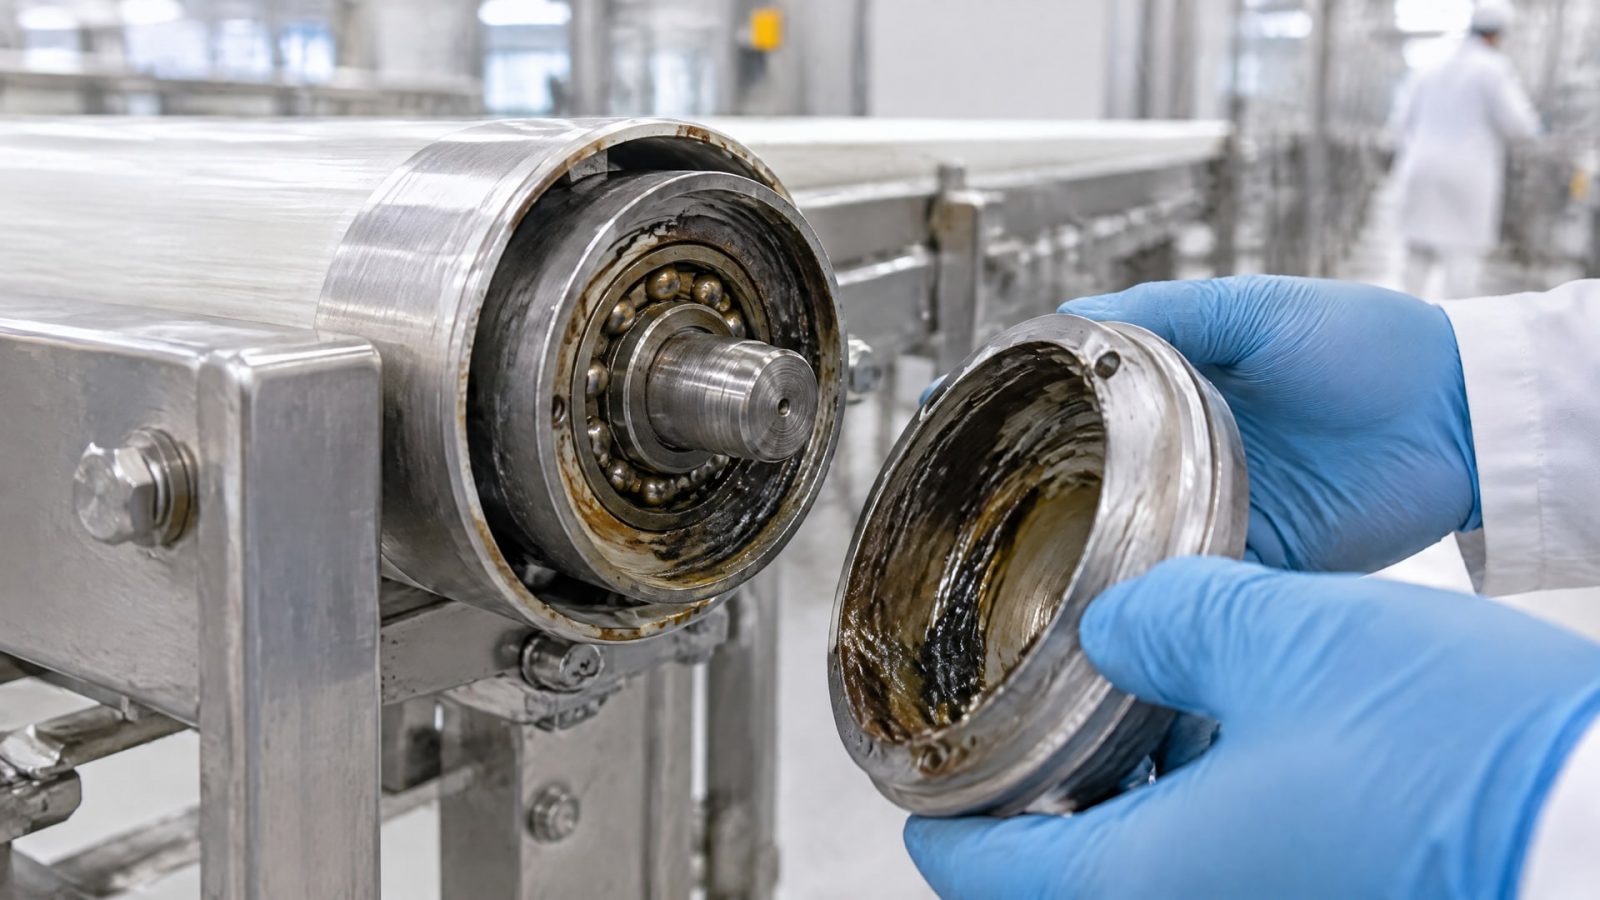
H1 отвечает на вопрос о допустимом случайном контакте, но не подтверждает пригодность к мойке, высокой нагрузке или конкретной температуре. Эти параметры проверяют отдельно.
Еще одна ошибка - выбирать состав только по классу NLGI. NLGI 2, например, обозначает класс консистенции, но не сообщает о стойкости к воде, типе загустителя, адгезии или наличии H1. Обычная универсальная смазка не становится подходящей для пищевого конвейера только из-за нужной консистенции.
Количество смазки, которое может случайно попасть в пищу, в одном из материалов приводится как ориентир: не более 0,001%, или 10 ppm. Это значение не заменяет требования применимого норматива и процедуры HACCP предприятия. Оно также не служит основанием считать случайное попадание допустимым без контроля.
Перед закупкой снабженцу полезно сверить документацию на смазку и подшипник, а инженеру - сопоставить их с условиями конкретного узла. Проверка по точке смазывания помогает избежать двух противоположных ошибок: применения неподходящего состава и лишней замены исправного предсмазанного подшипника.
Часто задаваемые вопросы
Как часто смазывать подшипники пищевого конвейера?
Единого интервала для всех линий нет: частота мойки, нагрузка, температура и конструкция подшипника различаются. В руководстве для подвесного конвейера указан интервал 4-6 месяцев для ряда шариковых и роликовых подшипников. Для пищевой линии этот ориентир сверяют с фактическим состоянием узла и воздействием мойки.
Подходит ли NSF H1 для прямого контакта с пищей?
Нет. NSF H1 допускает только случайный контакт смазки с пищей, а не ее намеренное внесение в продукт. Для зон, где контакт с пищей запрещен, предназначена категория H2. Категорию 3H применяют для разделительных агентов, рассчитанных на прямой контакт, поэтому ее не следует путать с H1.
Чем смазать конвейер пищевого производства после мойки?
Если узел находится в зоне возможного случайного контакта с продуктом, проверяют допуск NSF H1. Для часто моющегося подшипника дополнительно оценивают стойкость к воде, моющим средствам, пару и температурным перепадам. Конкретную смазку выбирают по нагрузке и документации на подшипник, а не только по признаку «пищевая».
Какая смазка нужна для подшипников на газовых затворах конвейера?
Определяющими будут условия работы подшипника, а не только его расположение на газовом затворе. Проверяют возможный контакт с продуктом, воздействие мойки, нагрузку и температуру. При риске случайного контакта с пищей нужна смазка NSF H1; для закрытого или предсмазанного подшипника учитывают заводскую закладку и регламент обслуживания.
Заключение
Смазку подшипников конвейера выбирают по сочетанию требований: NSF H1 при риске случайного контакта с пищей, стойкость к мойке, температурный режим, нагрузка и конструкция узла. H1 не заменяет проверку эксплуатационных свойств, а календарный интервал не всегда отражает состояние подшипника после мойки.
Следующий шаг - составить перечень точек смазывания, отметить подшипники в зоне мойки и сверить требования к каждому узлу с документацией оборудования. Для обслуживаемых подшипников зафиксируйте исходный интервал, затем корректируйте его по шуму, температуре, вибрации и признакам вымывания.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, какой герметик для пластика подходит для резьбовых соединений и почему нельзя использовать обычный анаэробный состав.
Узнайте, как смазка и качество продукции связаны, и как смазки H1 помогают снизить риск загрязнения в пищевой промышленности.
Узнайте, что делать, если появился запах СОЖ, чтобы убрать бактерии и сохранить рабочую жидкость без полной замены.