
Обработка титана с СОЖ: как повысить стойкость инструмента при фрезеровании
Максимальная стойкость инструмента при фрезеровании титановых сплавов зависит от сочетания умеренной скорости резания, подходящей СОЖ и точной подачи жидкости в зону резания. Одного увеличения расхода недостаточно: важно, чтобы поток отводил тепло и стружку, не позволяя ей повторно попадать под фрезу.
Статья полезна инженерам, технологам и снабженцам, которые выбирают СОЖ для обработки титана и настраивают процесс фрезерования. Разберем, почему титан ускоряет износ инструмента, какие параметры подачи жидкости проверить, как подбирать режимы и на что обратить внимание при выборе состава.
Почему при фрезеровании титана быстро изнашивается инструмент
Титановые сплавы сложно обрабатывать из-за низкой теплопроводности, высокой химической активности в зоне резания и склонности к налипанию.
Тепло концентрируется вблизи режущей кромки, а взаимодействие стружки с инструментом усиливает износ. При высокой скорости химическая реакция между материалом и стружкой может приводить к сколам и разрушению пластин.
Поэтому стойкость инструмента при обработке титана нельзя надежно повысить одним изменением параметра. Скорость, подача, характеристики фрезы и подвод СОЖ влияют на процесс в совокупности. Если жидкость не достигает зоны контакта или не вымывает стружку из канавок, увеличение ее общего объема само по себе проблему не решает.
Какие задачи должна решать СОЖ
При фрезеровании титана СОЖ должна охлаждать и смазывать зону резания, а также помогать удалять стружку. Если стружка остается в канавках или возвращается в зону контакта, она повторно участвует в резании и дополнительно нагружает режущую кромку. Поэтому важны не только свойства жидкости, но и способ ее подачи.
В материалах по обработке титана для высоконапорной подачи отмечается возможность увеличить стойкость инструмента вдвое по сравнению с обычным давлением. Это ориентир для конкретных условий, а не гарантия такого результата на любой операции: на стойкость влияют сплав, инструмент и настройка процесса.
Почему важна стабильность процесса
Нестабильная подача СОЖ или неверное направление струи мешают эффективному охлаждению и эвакуации стружки. При этом попытка компенсировать проблему увеличением подачи без настройки системы охлаждения не устраняет ее причину. Для повышения стойкости сначала оценивают, достигает ли поток зоны резания и уносит ли стружку из рабочей области.
Фрезерование титана: режимы резания и ограничения по скорости
Универсального режима фрезерования титана нет: подходящие параметры зависят от сплава, инструмента, глубины резания и способа подачи СОЖ.
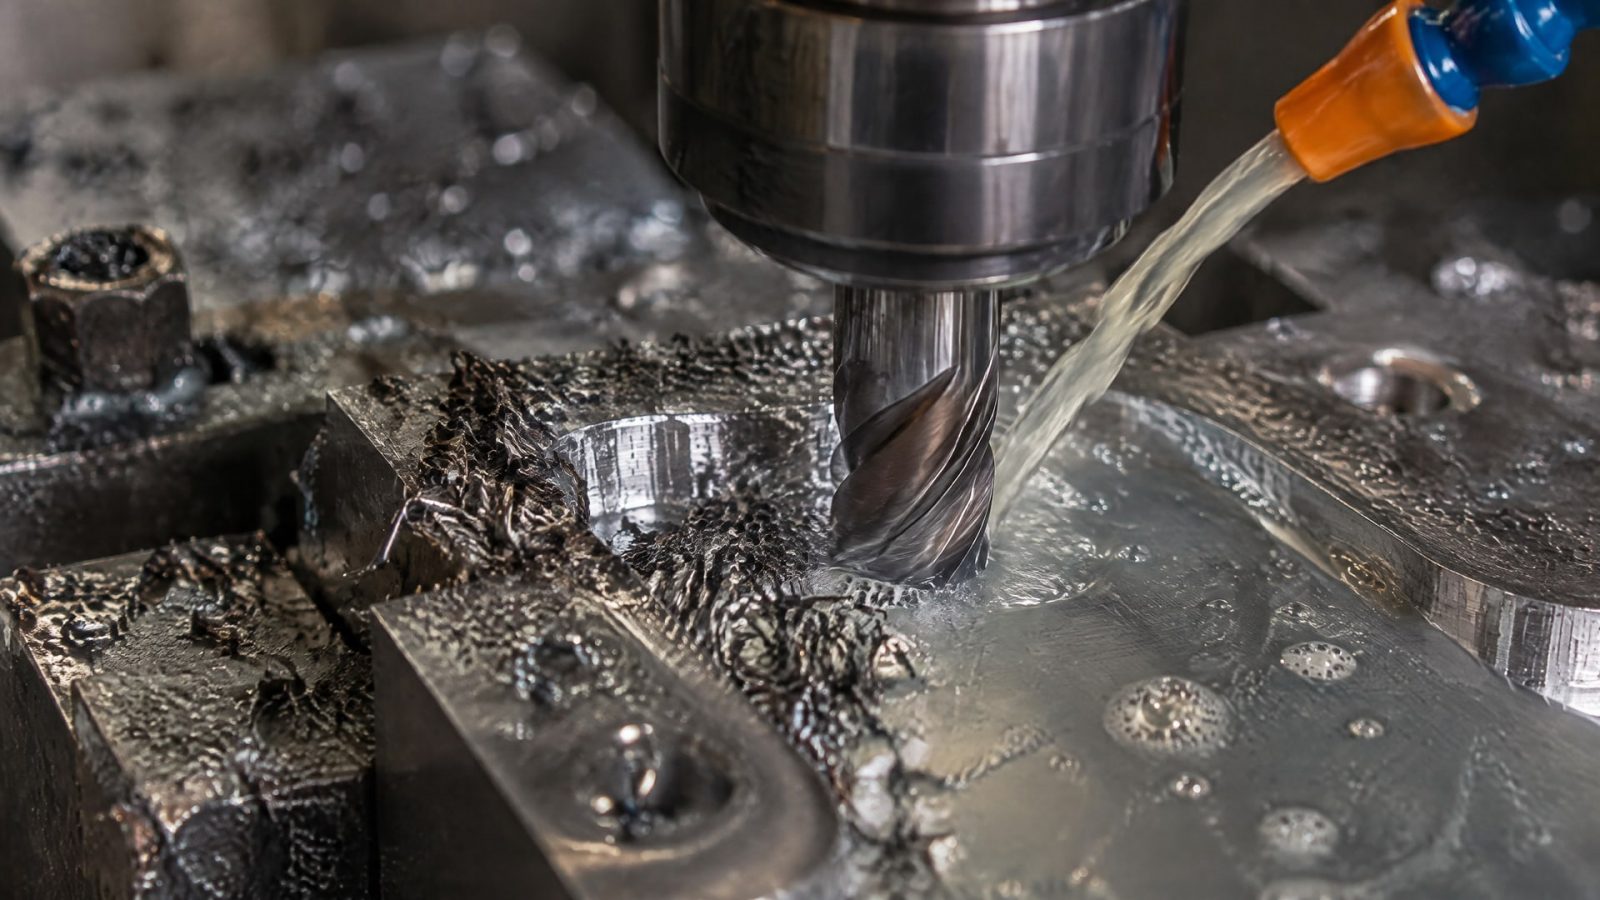
Однако общий принцип для повышения стойкости - не завышать скорость резания. При перегреве возрастает химическая нагрузка на инструмент, а слишком высокая скорость может вызвать сколы и разрушение пластин.
В одном обзоре для титановых сплавов указана рекомендуемая скорость резания 60 м/мин или ниже. Там же отмечено, что сочетания подачи 0,15 мм/зуб со скоростью 55 м/мин следует избегать, если цель - высокая стойкость и производительность. Эти данные не заменяют режимную карту для конкретной операции: их используют как ориентир при проверке параметров, а не как готовую настройку для любого станка.
Как подходить к настройке
Сверьте скорость резания и подачу с рекомендациями для конкретного сплава и инструмента.
Не повышайте скорость только ради производительности, если наблюдаются перегрев, сколы или ускоренный износ.
Проверьте, не остается ли стружка в канавках и не попадает ли повторно в зону резания.
Оценивайте результат по стойкости инструмента и стабильности обработки, а не только по объему подаваемой жидкости.
Инструмент для титана подбирают с учетом высокой горячей твердости и низкой склонности к химической реакции с обрабатываемым материалом. В качестве распространенного варианта для таких операций описан мелкозернистый непокрытый твердый сплав с низким содержанием кобальта. Подходящий инструмент не отменяет необходимости настраивать скорость и подачу СОЖ: эти факторы работают в связке.
СОЖ для обработки титана: давление, расход и направление подачи
При фрезеровании титана важны три параметра системы подачи СОЖ: давление, достаточный расход и стабильное направление потока непосредственно в зону резания.
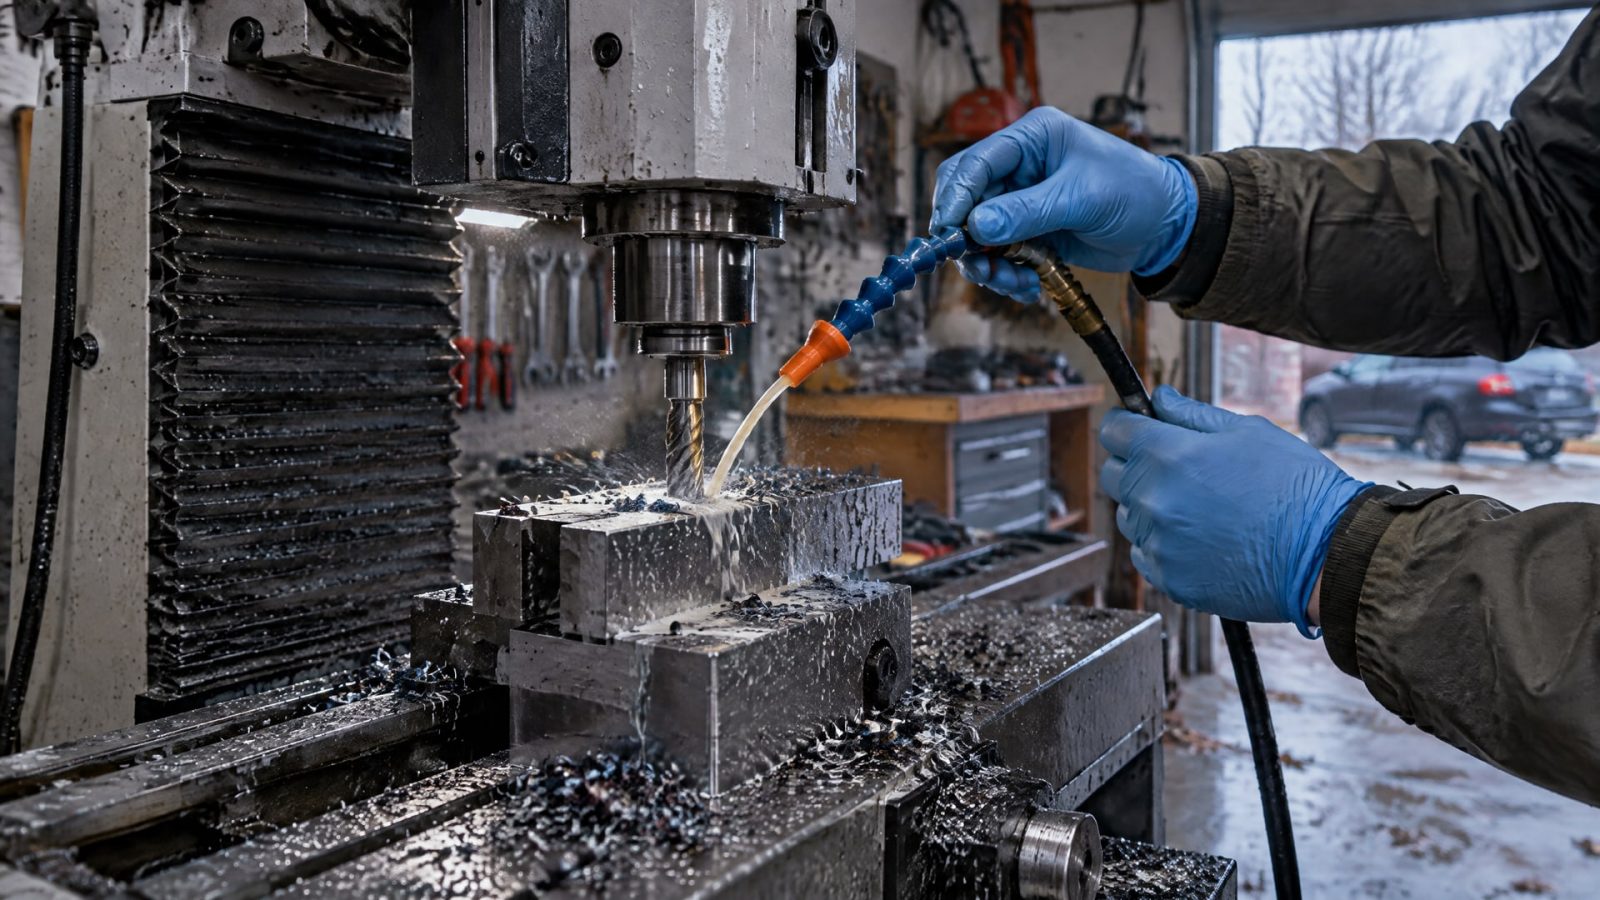
Предпочтительным вариантом считается подача через шпиндель и инструмент. Она помогает вымывать стружку из рабочей области и снижает вероятность ее повторного попадания под фрезу.
Для обработки титана приводятся ориентиры: давление от 70 бар и расход около 50 л/мин. Применимость этих значений зависит от возможностей оборудования и конкретной операции. Если станок не поддерживает такой режим, важно обеспечить максимально точное и устойчивое направление подачи доступной системы.
Что проверить на станке
Попадает ли струя непосредственно в зону резания, а не только на внешнюю поверхность инструмента.
Удаляется ли стружка из канавок, не возвращаясь в контакт с режущей кромкой.
Сохраняется ли поток стабильным на протяжении обработки.
Можно ли подать СОЖ через шпиндель и инструмент вместо наружной подачи.
Не рассеивается ли струя из-за слишком крупных носиков или сопел.
Носики и сопла малого размера помогают сохранить давление струи и направить поток точнее. При этом ориентироваться только на значение давления недостаточно: важны также расход и точка подачи. Даже высокий показатель давления не решит задачу, если СОЖ не достигает зоны резания или не обеспечивает эвакуацию стружки.
Как выбрать СОЖ для фрезерования титана
Для титановых сплавов важны смазывающие свойства СОЖ.
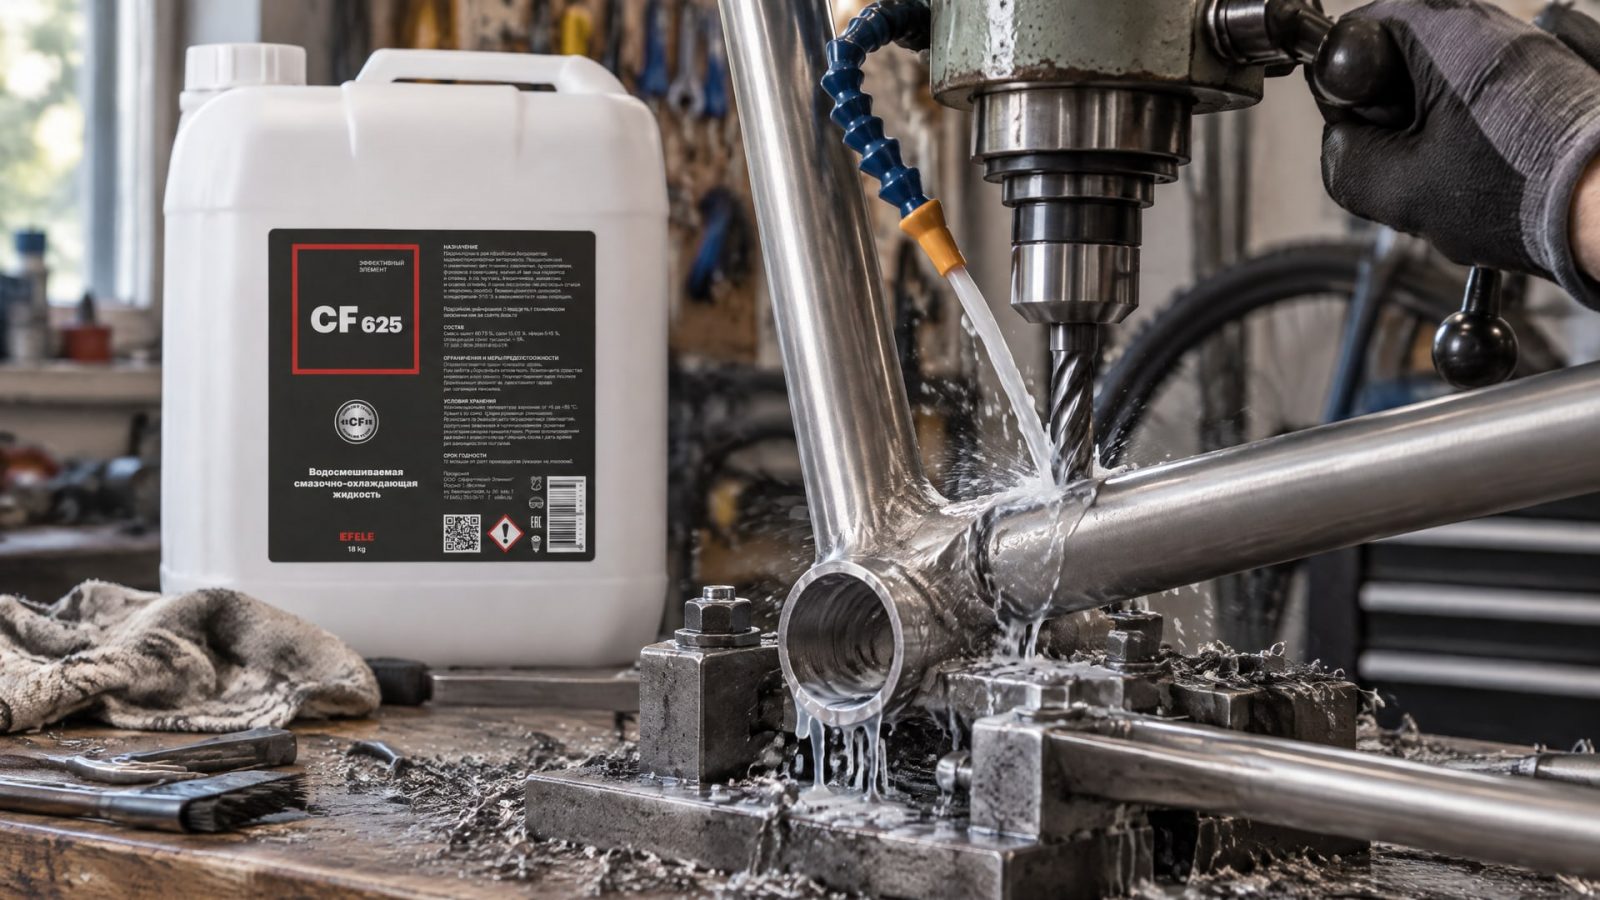
В прикладных рекомендациях для обработки титана рассматриваются водорастворимые масла и полусинтетические составы с противозадирными присадками. Выбор жидкости следует соотносить с операцией, способом подачи и требованиями к концентрации.
Не меньшее значение имеет состояние системы. Посторонние масла и загрязнения, а также отклонение концентрации от рекомендуемой могут ухудшить работу СОЖ. Поэтому контролируют чистоту системы и концентрацию состава, ориентируясь на его рабочие требования, а не на произвольное значение.
Полусинтетическая водорастворимая СОЖ
При фрезеровании важно, чтобы жидкость сохраняла рабочие свойства в системе и подходила для разных операций. Если система загрязнена или поток нестабилен, даже подходящий состав не сможет компенсировать проблемы с подачей и эвакуацией стружки. Для обработки титановых сплавов в таких условиях применяют EFELE CF-625 - полусинтетическую водорастворимую СОЖ, стойкую к биопоражениям и подходящую для различных операций, включая фрезерование.
Подбор состава не заменяет проверку режима обработки. Перед оценкой стойкости инструмента нужно убедиться, что СОЖ подается в зону резания, концентрация соответствует требованиям к жидкости, а система остается чистой. Иначе трудно отделить влияние самой СОЖ от последствий неправильной подачи или состояния оборудования.
Как организовать подачу СОЖ и отвод стружки
При фрезеровании титана предпочтительна подача СОЖ через шпиндель и инструмент, особенно если оборудование поддерживает высокое давление.
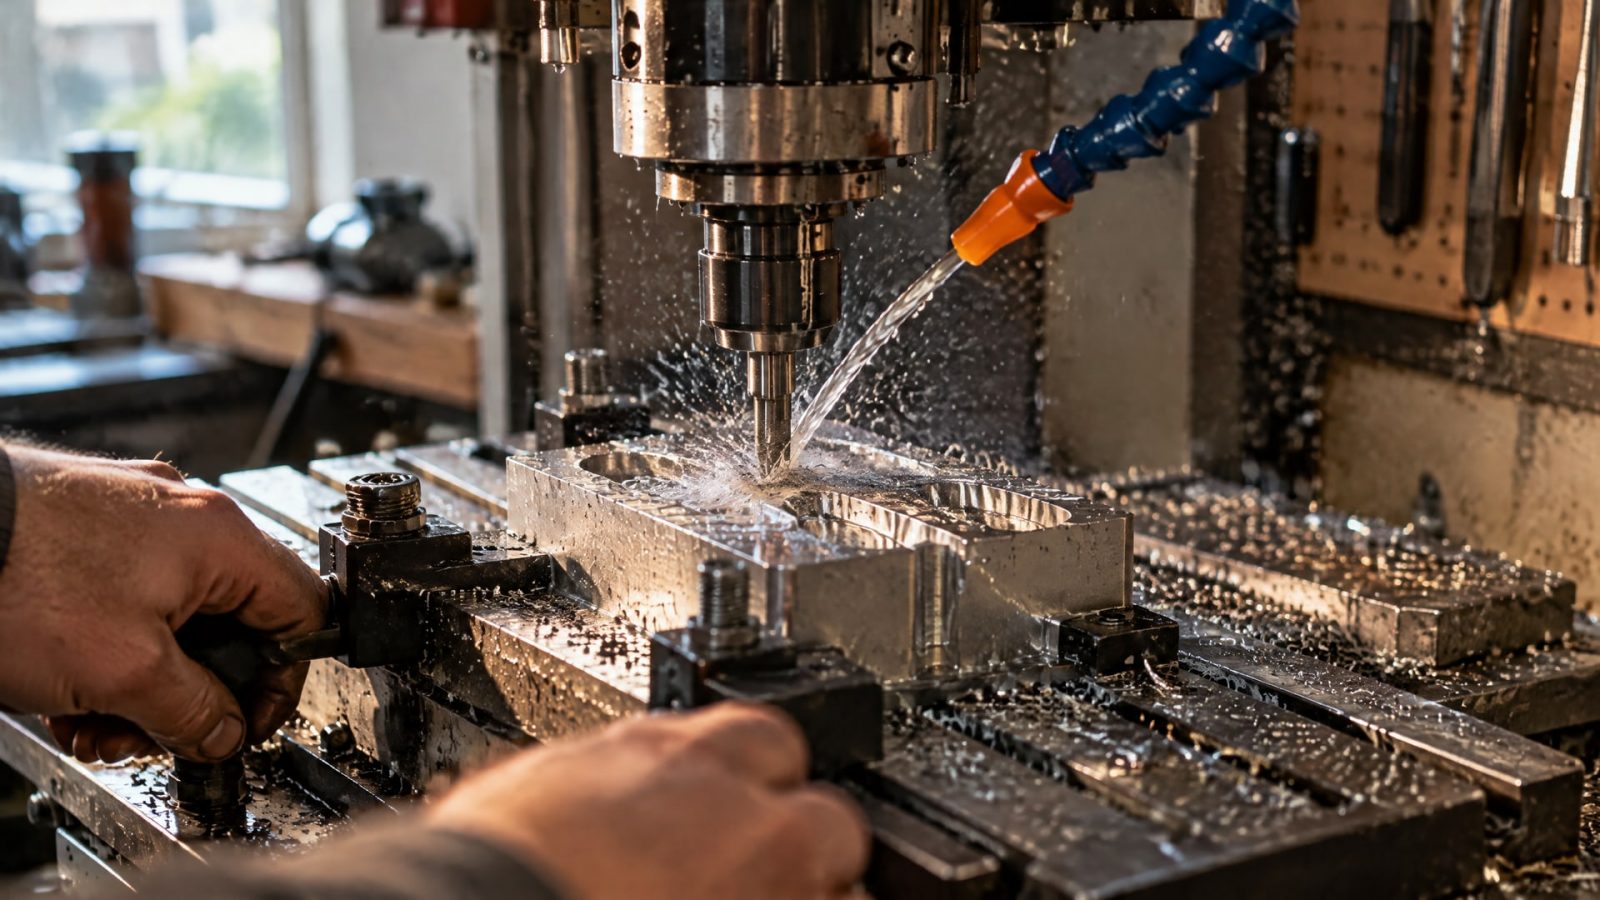
По сравнению с наружной подачей такой способ помогает доставить поток ближе к зоне резания. Его задача - не просто охлаждать инструмент, но и выводить стружку из канавок.
Важны точное направление струи и достаточная стабильность подачи. Если стружка остается в зоне контакта, дополнительный расход жидкости без изменения направления может не дать ожидаемого эффекта. Поэтому работу системы оценивают непосредственно при обработке: наблюдают, как удаляется стружка и не возвращается ли она под фрезу.
Порядок проверки
Уточните, доступна ли подача СОЖ через шпиндель и инструмент.
Проверьте давление и расход относительно возможностей станка; ориентиры для высоконапорного режима составляют от 70 бар и около 50 л/мин.
Направьте струю в зону резания и оцените, насколько эффективно она вымывает стружку.
При необходимости скорректируйте положение и размер сопел.
Сверьте концентрацию СОЖ с требованиями к выбранному составу и проверьте чистоту системы.
Сухая обработка, минимальное количество смазки и высоконапорная СОЖ могут давать разные результаты в зависимости от процесса. В исследовании по фрезерованию Ti-6Al-4V стойкость при сухой обработке и MQL была сопоставима, а заливочная подача показала примерно на 50% худший результат в тех испытаниях. Это не означает, что заливочная СОЖ всегда уступает: результаты относятся к конкретным условиям исследования.
Как оценивать стойкость инструмента и выбирать способ охлаждения
Сравнивать способы подачи СОЖ следует на одной и той же операции, не меняя одновременно инструмент, режимы и другие условия.
В обзорных материалах снижение износа при применении СОЖ оценивалось в диапазоне 20-50%, но фактический эффект зависит от процесса и способа подачи. В другом исследовании оптимизированная комбинация сверхкритического CO2 и MQL увеличивала стойкость инструмента до 245% относительно некоторых базовых режимов.
Такие результаты показывают, что единого решения для всех операций нет. Высоконапорная подача, MQL и криогенные подходы могут быть эффективны при соответствующей настройке, но их результат зависит от сплава, инструмента, расхода и направления потока. Поэтому данные отдельных исследований нельзя напрямую переносить на любой производственный участок.
Какие показатели сопоставлять
Стойкость инструмента при неизменных режимах обработки.
Состояние режущей кромки и характер износа.
Эффективность удаления стружки из канавок.
Стабильность подачи СОЖ и состояние системы.
Результат при одинаковом материале, инструменте и стратегии фрезерования.
Если задача - увеличить стойкость без снижения стабильности производства, начинайте с проверки скорости резания, подвода СОЖ и отвода стружки. Затем меняйте по одному параметру и фиксируйте результат. Такой подход помогает понять, что именно повлияло на износ, а не приписывать улучшение или ухудшение одному только составу жидкости.
Часто задаваемые вопросы
Какая СОЖ подходит для обработки титана?
Для обработки титана рассматривают водорастворимые масла и полусинтетические составы с противозадирными присадками. Выбор зависит от сплава, инструмента и способа подачи. Также нужно контролировать концентрацию и чистоту системы: загрязнения или неподходящий режим подачи могут снизить эффективность СОЖ независимо от ее состава.
Какое давление СОЖ нужно при фрезеровании титана?
В качестве ориентира для высоконапорной подачи приводится давление от 70 бар при расходе около 50 л/мин. Эти значения не универсальны: учитывайте возможности станка и требования операции. Помимо давления проверьте направление струи, стабильность подачи и то, насколько хорошо СОЖ вымывает стружку из зоны резания.
Можно ли фрезеровать титан на высокой скорости, если подача СОЖ мощная?
Высокое давление СОЖ не устраняет риски от чрезмерной скорости резания. Для титановых сплавов в одном обзоре приводится ориентир 60 м/мин или ниже, а высокая скорость может усиливать химическое взаимодействие стружки с инструментом и приводить к сколам. Режим подбирают с учетом сплава, инструмента и остальных параметров.
Что лучше для титана: MQL, заливочная или высоконапорная СОЖ?
Единого ответа нет: результат зависит от сплава, инструмента и настройки подачи. В отдельных испытаниях стойкость при сухой обработке и MQL была сопоставима, а заливочная СОЖ уступила им примерно на 50%. Другие исследования показывают преимущества высоконапорной подачи и комбинированных схем в определенных условиях.
Заключение
Чтобы повысить стойкость инструмента при обработке титана с СОЖ, согласуйте режимы резания с возможностями инструмента и настройте подачу жидкости непосредственно в зону резания. В качестве ориентиров для высоконапорной системы можно использовать давление от 70 бар, расход около 50 л/мин и подачу через шпиндель и инструмент, если оборудование это позволяет. Для скорости резания учитывайте рекомендованный в одном обзоре уровень 60 м/мин или ниже.
Практический следующий шаг - проверить скорость, давление, расход, направление потока и удаление стружки на конкретной операции, меняя параметры по одному. Одновременно контролируйте концентрацию и чистоту СОЖ. Затем сопоставьте стойкость инструмента до и после корректировки при неизменных условиях обработки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Адгезия герметика к краске: можно ли наносить анаэробный состав на окрашенный металл и как подготовить поверхность.
Узнайте, как предотвратить смолу в СОЖ при обработке меди, используя правильный состав, концентрацию и очистку системы.
Узнайте, какая смазка для мясорубки подходит для направляющих, шестерен и редуктора, как читать обозначения H1 и ISO 21469.