
Как выбрать анаэробный вал-втулочный фиксатор для разных зазоров и нагрузок
Анаэробные вал-втулочные фиксаторы - это композиты, которые полимеризуются в отсутствие кислорода и без влаги. Они заполняют зазор между валом и втулкой, создавая механическое соединение с высокой прочностью на сдвиг. Выбор правильного состава критически зависит от двух параметров: величины диаметрального зазора и характера нагрузок, которые будет нести соединение. Если игнорировать эти факторы, посадка не наберет нужную прочность или не заполнится равномерно, что приведет к выходу подшипников, втулок и шестерен из строя. Статья поможет закупщикам и инженерам правильно подобрать состав под конкретные условия и избежать дорогостоящих переделок.
Зазор вал-втулка: как это влияет на выбор фиксатора
Диаметральный зазор - первоочередной критерий подбора.
Анаэробные фиксаторы действуют как капиллярный герметик: они втягиваются в зазор под действием поверхностного натяжения и затем полимеризуются, образуя твердую связку. Если зазор слишком мал относительно вязкости состава, жидкость не заполнит все пространство и останутся незафиксированные зоны. Если зазор больше допустимого, композит просто не втянется туда или вытечет из посадки.
Для типичных высокопрочных составов рабочий диапазон начинается от 0,025 мм (для наиболее жидких вариантов) и доходит до 0,25 мм. Специализированные фиксаторы для ремонта изношенных соединений заполняют зазоры до 0,5 мм. Таким образом, при выборе нужно знать:
Текущий диаметральный зазор между валом и втулкой (измеряется калибром или микрометром);
Допустимый зазор по сборочному чертежу;
Степень износа посадки (если речь идет о восстановлении).
В таблице ниже приведены ориентиры для разных типов посадок:
| Характер посадки | Диаметральный зазор | Рекомендуемый тип состава | Прочность на сдвиг |
|---|---|---|---|
| Плотная новая посадка | 0,05–0,10 мм | Высоковязкий (638-типа) | 29–31 МПа |
| Нормальная новая посадка | 0,10–0,25 мм | Средневязкий универсальный | 23–29 МПа |
| Изношенная посадка (восстановление) | 0,25–0,50 мм | Низковязкий наполняющий (660-типа) | 17–23 МПа |
Важно помнить: для большого зазора главное - именно способность заполнения, а не только абсолютное значение прочности. Мощный состав для малого зазора не поможет, если он не втянется в большую щель. Напротив, продукт с меньшей прочностью, но высокой текучестью, заполнит широкую посадку и наберет рабочую прочность.
Прочность на сдвиг и температурный диапазон: расчет нагрузки
После определения зазора рассчитывают нужную прочность на сдвиг (shear strength).
Эта величина показывает, при каком усилии на единицу площади соединение начнет разрушаться. Измеряется в МПа (или N/мм²) и напрямую зависит от того, будет ли соединение разъемным и как часто его придется разбирать.
Для высоконагруженных валопроводов, редукторов и подшипниковых узлов требуется прочность не менее 29–31 МПа. Такие составы подходят для постоянной фиксации, когда разборка предусмотрена, но не частая. Для средних нагрузок (насосы, электрогенераторы, мешалки) вполне достаточно 17–23 МПа. Температурный диапазон также имеет значение: большинство универсальных фиксаторов работают до 150 °C, а специальные высокотемпературные составы - до 180 °C и выше.
При расчете нагрузки учитывают:
Крутящий момент (Нм), передаваемый через соединение;
Эффективный диаметр соединения (мм);
Ширину соединения (мм);
Допустимый коэффициент безопасности (обычно 1,5–2,0).
Если вал вращается на высоких оборотах или испытывает вибрационные нагрузки, прочность нужна в верхней части диапазона. Для статических или редко разбираемых посадок подойдут составы средней прочности.
Методика подбора фиксатора по двум параметрам: таблица решений
Выбор анаэробного вал-втулочного фиксатора укладывается в простую схему: пересечение зазора и требуемой прочности дают ответ.
В таблице ниже показаны типовые сценарии для двух класса нагрузок:
| Нагрузка / зазор | До 0,15 мм | 0,15–0,25 мм | 0,25–0,50 мм |
|---|---|---|---|
| Высокая (>20 МПа требуется) | Высоковязкий, 29–31 МПа (638-типа) | Универсальный, 23–29 МПа | Низковязкий, 17–23 МПа (660-типа) с допуском на большой зазор |
| Средняя (17–23 МПа) | Средневязкий, 23 МПа | Универсальный, 23 МПа | Низковязкий, 17–23 МПа (660-типа) |
| Низкая, разборное соединение (<17 МПа) | Низковязкий, 17 МПа | Низковязкий, 17 МПа | Низковязкий наполняющий, 17 МПа |
На практике инженеры часто сталкиваются с ситуацией, когда посадка стареет, вибрирует или имеет микропаразитизм (коррозионное расширение/сжатие). В таких случаях рекомендуется выбирать на шаг выше по прочности. Например, если расчетная прочность 20 МПа, берут состав на 25–29 МПа - это гарантирует стабильность при вибрациях и неточностях в подготовке поверхности.
Для фиксации валов без шпонки нужна либо предельная прочность на сдвиг (если вал нагруженный), либо точное соблюдение зазора и хорошее заполнение (если нагрузка умеренная). Анаэробный фиксатор передает нагрузку по всей окружности цилиндрического соединения, но расчет передаточной способности обязательно согласовывается со спецификацией подшипника или втулки.
Быстроотверждаемый вал-втулочный фиксатор: когда он нужен
Скорость отверждения часто путают с быстротой работы.
На самом деле функциональная (временная) прочность - это состояние, при котором соединение можно трогать и даже слегка нагружать, но окончательная прочность достигается только после полного полимеризирования.
Для большинства анаэробных фиксаторов функциональная прочность наступает за несколько минут до часа - это зависит от площади контакта, типа металла и температуры окружающей среды. Полное отверждение обычно занимает около 24 часов. Быстроотверждаемые составы уменьшают время до функциональной прочности, но не сокращают финальную полимеризацию.
Быстроотверждаемый фиксатор незаменим на сборочных линиях, где нужно быстро передать деталь на следующий участок, но при этом обязательна выдержка в течение 24 часов перед испытанием или отправкой потребителю. Для стационарных ремонтных операций (замена подшипника, перепрессовка втулки в ремонтной мастерской) обычный состав работает столь же хорошо, и разница во времени не критична.
Активаторы ускоряют отверждение даже на неактивных металлах (алюминий, нержавеющая сталь). Если поверхность ржавая или плохо подготовленная, активатор гарантирует полимеризацию даже в неблагоприятных условиях.
Высокопрочный фиксатор втулок: особенности применения на практике
Высокопрочные вал-втулочные фиксаторы (прочность на сдвиг 29–31 МПа) используют в редукторах, мощных электромашинах, буровом оборудовании и других узлах, где крутящий момент передается через плотно посаженные детали.
Такие составы требуют особой внимательности при нанесении.
Во-первых, поверхности должны быть идеально чистыми. Любой слой масла, грязи или старой смазки образует барьер, через который молекулы фиксатора не проникнут к металлу. Результат - слабое сцепление и крайне низкая прочность. Поверхность обезжиривают ацетоном, этанолом или специальным очистителем и дают высохнуть.
Во-вторых, сборку выполняют незамедлительно после нанесения фиксатора. Если оставить состав на воздухе более нескольких минут (время зависит от типа продукта), начнется поверхностная полимеризация, и при сборке соединение будет негерметичным. При монтаже вал слегка проворачивают относительно втулки (на пол-оборота или оборот), чтобы распределить состав равномерно по окружности и вытеснить воздушные пузыри.
В-третьих, для активных металлов (медь, латунь, серебро) высокопрочные составы полимеризуются быстро и надежно; для неактивных (алюминий, нержавеющая сталь, титан) может потребоваться активатор, иначе отверждение замедлится или окажется неполным. На этапе подготовки это нужно учесть в технологии.
После сборки соединение оставляют в покое минимум на 1 час (для временной фиксации), но нагружать его полной нагрузкой можно не ранее чем через 24 часа. Если требуется ускорение, применяют тепло (локальный нагрев до 50–80 °C ускоряет отверждение), но в промышленности чаще просто планируют время простоя.
Когда встает вопрос о разборке, высокопрочное соединение требует разогрева. Локальный нагрев феном или газовой горелкой (до 100–150 °C) размягчает полимер, и детали отделяются при небольшом механическом усилии. На холодную разборку такие соединения не поддаются.
Фиксация подшипников и других циклически нагруженных узлов
Подшипники качения испытывают циклические нагрузки: ротор вращается внутри корпуса, возникают вибрации и микроскопические смещения (fretting).
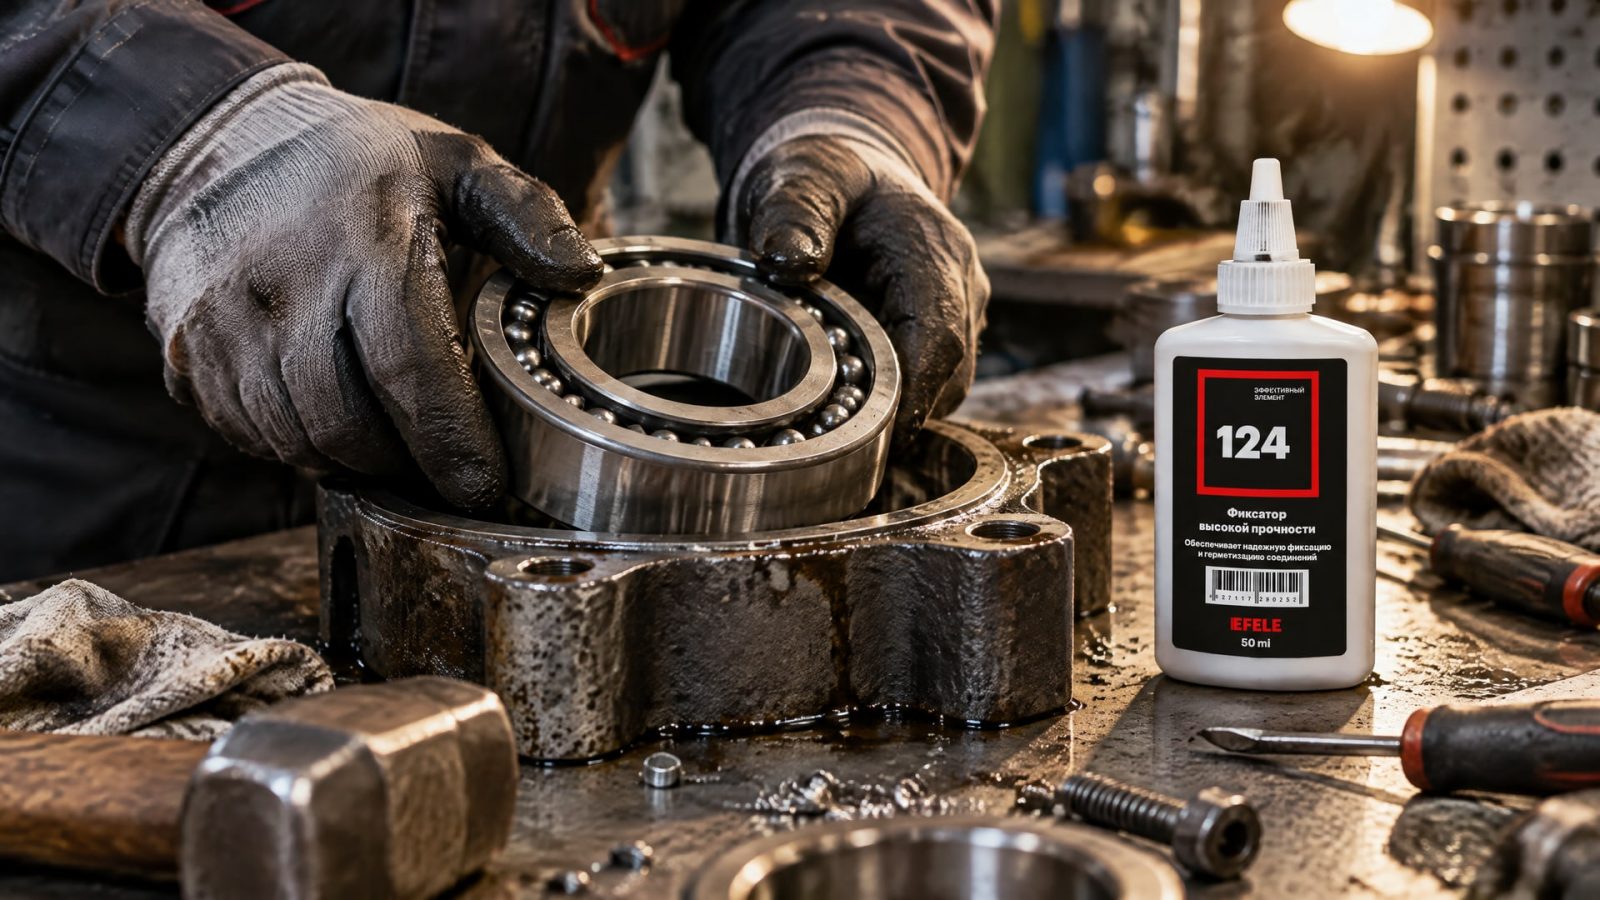
Анаэробный вал-втулочный фиксатор, если правильно выбран и нанесен, предотвращает выкрашивание и разрушение беговых дорожек.
Для шариковых подшипников на вращающихся валах обычно применяют составы с прочностью 23–29 МПа. Если подшипник крупный (внешний диаметр свыше 100 мм) и сидит в плотной посадке, может потребоваться высокопрочный материал. Роликовые подшипники, особенно в редукторах и мотор-редукторах, часто фиксируют составами для большего зазора, так как они часто устанавливаются с допуском на некоторое развальцевание.
Важный момент: если подшипник установлен на вал через втулку (как промежуточная деталь), выбор фиксатора падает на втулку. Если же подшипник сидит непосредственно на валу, используют фиксатор для вал-подшипника. В обоих случаях диаметр имеет значение: чем больше условный диаметр, тем большая площадь контакта и выше риск неравномерного заполнения при малой вязкости состава.
Во влажных средах (текстильные машины, пищевая промышленность, климатические камеры) рекомендуют фиксаторы с высокой влагостойкостью, которые не теряют прочность при длительном контакте с конденсатом или брызгами. EFELE 126 обеспечивает термостойкость до +180 °C и работает в этих условиях надежно, если зазор находится в диапазоне до 0,25 мм. Для фиксации вал-втулочных соединений с зазором до 0,15 мм и требуемой высокой прочностью применяют EFELE 124, которая держит высокие нагрузки и не требует активаторов на большинстве активных металлов.
Технология нанесения, подготовка и отверждение
Качество вал-втулочного соединения на 50 % зависит от самого фиксатора и на 50 % от соблюдения технологии.
Пренебрежение подготовкой поверхности - главная причина, по которой фиксированные соединения выходят из строя раньше срока.
Очистка и обезжиривание
Поверхности вала и втулки тщательно очищают от грязи, ржавчины и старой смазки. Если деталь снята со станка с окислением, его убирают мягкой щеткой или абразивной салфеткой. Масло смывают ацетоном, этанолом или изопропанолом. После обезжиривания поверхность дают высохнуть естественным путем (не феном - может остаться влага) или промокают безворсовой салфеткой.
Вода на поверхности замедляет полимеризацию, но полностью ее не блокирует; однако избыток влаги (капли, а не микропленка) ведет к белесому налету на полимере и снижению прочности на 10–15 %. Если влага попала, дают испариться или протирают сухой тряпкой.
Нанесение фиксатора
Фиксатор наносят тонкой пленкой на вал (внутреннее отверстие валообразного элемента). Достаточно 0,5–1 мл на соединение диаметром 50–100 мм; на крупные валы - по 1–2 мл. Излишки не нужны - они просто вытекут после сборки. Флакон встряхивают перед применением, если указано в инструкции.
Если металл неактивный (алюминий, нержавеющая сталь, титан), одновременно наносят на вторую поверхность активатор (несколько капель) или применяют активированный фиксатор. Это гарантирует полимеризацию даже в неблагоприятных условиях.
Сборка и распределение
Вал вставляют во втулку сразу же (в течение 5–10 минут после нанесения) и слегка проворачивают на пол-оборота или полный оборот. Это распределяет фиксатор равномерно и вытесняет воздух. После этого соединение оставляют в покое.
Профессионалы рекомендуют не насиловать соединение при сборке: давление должно быть умеренным, достаточным для плотного прижатия, но не для деформации валика. Если посадка очень плотная, помогает легкий нагрев вала феном (до 40–50 °C) перед сборкой - это немного расширит металл и облегчит вставку.
Время отверждения и нагрузки
Функциональная прочность наступает за 30 минут -1 час (зависит от типа фиксатора и температуры). Можно трогать деталь, переместить ее, провести первичную проверку. Однако полную нагрузку прикладывают только после полного отверждения - обычно 24 часа при комнатной температуре. Если условия прохладные (ниже 15 °C), время может растянуться на 36–48 часов.
Ускорить полимеризацию помогает локальный нагрев (50–80 °C) или общая температура окружающей среды. Холодильник, напротив, замораживает процесс, и отверждение может затянуться.
Часто задаваемые вопросы
В чем разница между высоковязким фиксатором (638-типа) и низковязким (660-типа)?
Высоковязкие составы (638-типа) предназначены для малых и средних зазоров (0,05–0,15 мм) и дают высокую прочность на сдвиг (29–31 МПа). Они медленнее втягиваются в посадку и требуют плотного контакта между деталями. Низковязкие (660-типа) жидче, легче заполняют большие зазоры (0,25–0,5 мм) и подходят для восстановления изношенных соединений. Прочность у них ниже (17–23 МПа), но это оправдано, так как большой зазор сам по себе требует другого подхода к конструкции.
Можно ли использовать анаэробный вал-втулочный фиксатор вместо шпонки?
На практике - да, если расчет нагрузки показывает, что прочность на сдвиг фиксатора достаточна для передачи крутящего момента через весь диаметр соединения. Фиксатор передает нагрузку по всей окружности цилиндрического соединения. Однако для безопасности рекомендуют либо оставить шпонку дублирующей защитой, либо выполнить полный расчет по ГОСТ или ISO стандартам. Это вопрос для инженера-конструктора.
Нужен ли активатор для нержавеющей стали и алюминия?
Да, если используется обычный (неактивированный) фиксатор. Нержавеющая сталь и алюминий плохо инициируют полимеризацию анаэробных составов, и без активатора отверждение может не произойти либо затянуться на неопределенный срок. Активатор наносят на одну из поверхностей (несколько капель) за несколько секунд перед сборкой. Это гарантирует, что полимеризация стартует в нужное время.
Сколько времени нужно ждать перед нагрузкой соединения?
Минимум 24 часа при комнатной температуре (20–25 °C). Это полное отверждение при нормальных условиях. Если температура ниже (10–15 °C), добавьте еще 12–24 часа. Если помещение холодное (ниже 10 °C), время может растянуться на 48 часов или более. Функциональную (временную) прочность можно получить за 1 час, но нагрузка в это время должна быть минимальной.
Как разобрать соединение, зафиксированное анаэробным фиксатором?
Локальный нагрев деталей феном или газовой горелкой до 80–120 °C размягчает полимер. После этого вал вытягивают из втулки при помощи съемника или слегка постукивают деревянным молотком. На холодную разборку высокопрочные соединения практически не поддаются. Горячая разборка возможна несколько раз подряд без потери прочности при переборке, если соединение вновь нуждается в фиксации.
Заключение
Выбор анаэробного вал-втулочного фиксатора для конкретного соединения - это простая техническая задача, если знать два ключевых параметра: диаметральный зазор и требуемую прочность на сдвиг. Для малых и плотных посадок нужны высоковязкие составы (29–31 МПа), для больших зазоров и восстановления - низковязкие наполняющие (17–23 МПа). Правильная подготовка поверхности, аккуратное нанесение и выдержка 24 часа перед нагрузкой гарантируют, что соединение будет работать надежно и долго. Ошибки в выборе или технологии обходятся дорого: неправильно подобранный фиксатор либо не заполнит зазор, либо даст низкую прочность, что приводит к разрушению подшипников и втулок уже в первые месяцы эксплуатации.
Следующий шаг - собрать информацию о размерах ваших посадок, измерить зазоры и рассчитать требуемую прочность по нагрузкам; затем выбрать состав в соответствии с приведенной таблицей и применить его в соответствии с рекомендациями по подготовке и отверждению.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте о 5 неожиданных применениях смазки в быту, которые помогут решить множество повседневных проблем.
Выбирайте пищевые смазки для мойки, устойчивые к воде и моющим средствам, чтобы обеспечить надежную работу оборудования.
Узнайте, как активатор анаэробного клея ускоряет отверждение герметика при низких температурах, сокращая время фиксации с часов до минут.