
Как выбрать анаэробный формирователь прокладок для фланцев с большим зазором
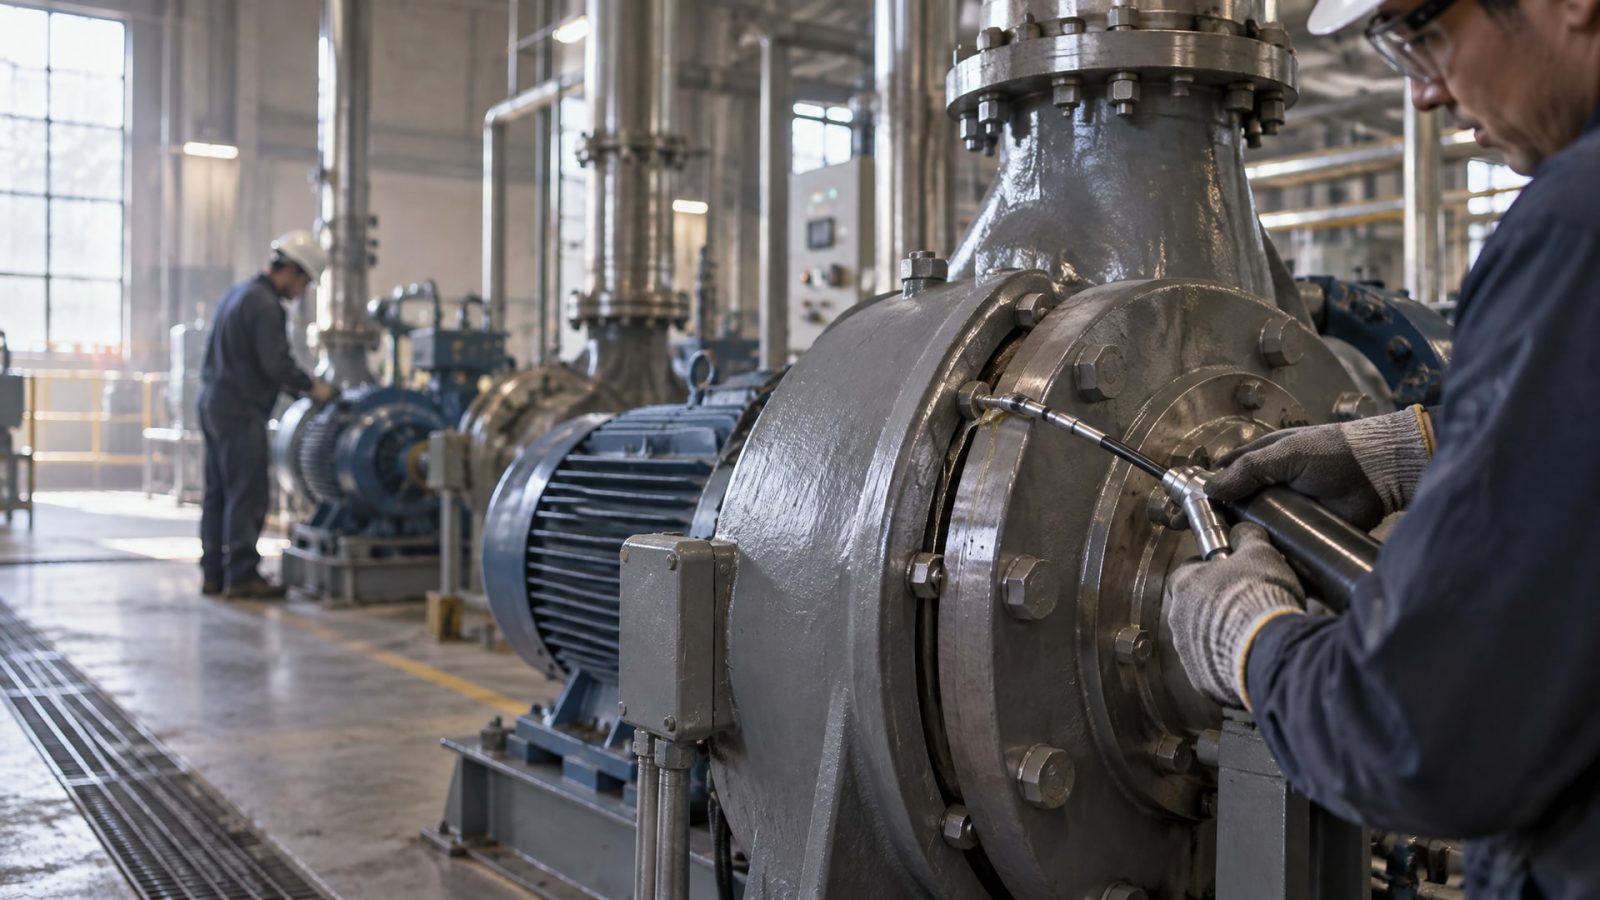
Выбор анаэробного герметика для фланцевого соединения часто встречается как простая задача, но при больших зазорах требует точного понимания границ возможности материала. Анаэробные формирователи прокладок работают только в условиях плотного контакта металл-металл, и при зазоре свыше определенного размера они теряют способность отверждаться и герметизировать. Статья раскрывает критические параметры выбора, помогает инженерам и закупщикам избежать типовых ошибок и показывает, когда нужно менять не герметик, а саму конструкцию.
Если вы встречались с проблемой негерметичных фланцев или искали решение для соединений с увеличенным зазором, материал даст вам четкий алгоритм диагностики и выбора правильного материала.
Предельные зазоры для анаэробных герметиков: четкие границы
Анаэробные герметики работают по принципу отверждения в отсутствие воздуха и при контакте с активированной поверхностью металла.
Для фланцевых соединений это означает, что материал должен заполнить и закрыть капиллярный зазор между двумя плотно прижатыми поверхностями.
Практика показывает четкие границы. Типовой анаэробный формирователь прокладок гарантирует надежную герметизацию при зазорах 0,05–0,25 мм. Это диапазон, при котором молекулы материала контактируют с металлом по большей части объема, воздух вытесняется или минимизируется, и полимеризация идет предсказуемо и быстро. При зазорах близких к 0,25 мм отверждение замедляется, но остается контролируемым.
Высоковязкие тиксотропные составы позволяют расширить этот диапазон примерно до 0,50 мм, однако такие материалы требуют повышенного мастерства нанесения и все еще остаются пределом. При зазоре 0,50 мм и более в объеме соединения остается слишком много воздуха, полимеризация становится вялой или неполной, и герметичность не гарантируется. Именно поэтому справочные материалы и проектные руководства подчеркивают: если фактический зазор стабильно больше примерно 0,5 мм, анаэробный герметик следует исключить из рассмотрения.
Как измерить реальный зазор
Ошибка, которую часто допускают, - опираться на номинальные допуски из чертежа. Реальный зазор определяется конкретным фланцем, его плоскостностью, состоянием соединительных поверхностей и величиной затяжки болтов. После того как фланец собран и болты затянуты, нужно физически измерить расстояние между поверхностями в нескольких точках: по диаметру, по радиусу, в окрестности отверстий и в центре. Для этого подходят щупы - набор стандартных металлических пластин известной толщины. Если щуп 0,25 мм входит легко, а 0,30 мм встречает сопротивление, реальный зазор находится в этом диапазоне.
Это измерение - главный критерий выбора герметика. Если реальный зазор лежит в диапазоне 0,05–0,25 мм, можно использовать стандартный анаэробный формирователь прокладок. Если зазор колеблется между 0,3–0,5 мм, нужны высоковязкие тиксотропные варианты, и даже они требуют проверки техдокументации производителя по допустимому gap fill. Если зазор больше 0,5 мм, герметик менять не решит проблему.
Почему отверждение замедляется при больших зазорах
Механизм отверждения анаэробных герметиков тесно связан с количеством металла, который соприкасается с материалом, и с объемом воздуха в зазоре.
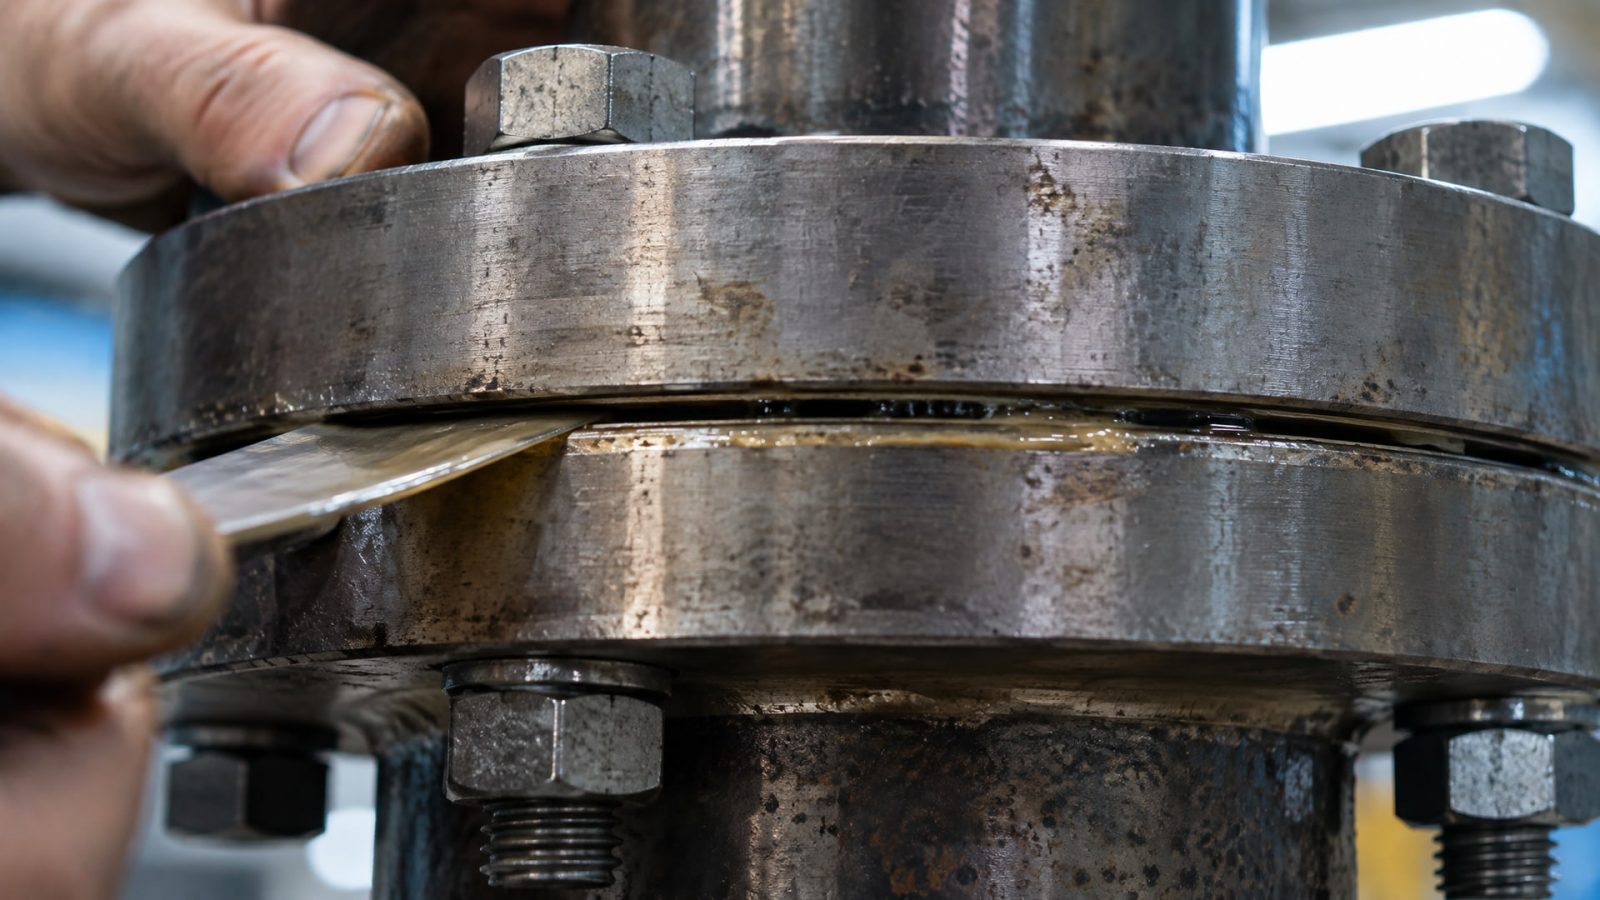
В плотном фланцевом соединении с зазором 0,1 мм молекулы герметика находятся почти в полном контакте с обеими поверхностями фланца; металл активирует полимеризацию по всему объему, реакция идет быстро и равномерно. При зазоре 0,25 мм скорость отверждения заметно снижается, но остается приемлемой. При зазоре 0,5 мм и выше большая часть герметика находится в контакте только с одной поверхностью или вообще окружена воздухом; активация замедляется в десятки раз или может прекратиться вовсе.
Избыточный воздух в зазоре работает против герметика. В условиях анаэробии (отсутствия кислорода) полимеризация протекает корректно; при наличии воздуха реакция может стопориться или идти неполно, оставляя материал липким и неотвержденным. Именно поэтому при большом зазоре часто наблюдают эффект, когда герметик на поверхности подсох, а внутри остался вязким или даже жидким.
Время фиксации как практический показатель
Производители указывают время фиксации (fixture time) - момент, когда герметик развивает достаточную прочность, чтобы собранный фланец можно было перемещать или поднимать без риска смещения деталей. Для типовых анаэробных герметиков при зазоре 0,1–0,15 мм fixture time составляет 30–60 минут. При зазоре близком к 0,25 мм это время может растянуться до 2–4 часов. При зазоре 0,5 мм fixture time может не наступить вовсе, или герметик останется мягким на протяжении суток.
Если в вашей производственной ситуации требуется быстрое введение собранного блока в работу, время фиксации становится решающим критерием. На практике это означает: для больших зазоров нужно либо планировать длительную выдержку (что может быть невозможно), либо менять герметик на другой класс материала.
Выбор анаэробного формирователя по типу поверхности и условиям
Анаэробные герметики рассчитаны на жесткие, точно обработанные металлические поверхности.
Если фланец отлит (литая поверхность грубая), покорблена, имеет глубокие царапины или неровности, анаэробный герметик не сможет компенсировать эти дефекты. Материал течет в капиллярные зазоры и создает герметизирующий слой там, где поверхности прилегают плотно; он не заполняет раковины, поры или местные выступы.
При выборе герметика важно честно оценить качество самого фланца:
Отшлифованная или обработанная фреза поверхность - анаэробный герметик подходит оптимально.
Поверхность с видимыми царапинами, но без глубоких раковин - герметик может работать, если зазор в пределах нормы.
Грубая литая поверхность, деформация, коробление крышки - анаэробный герметик не решит проблему; нужна механическая обработка или проверка конструкции.
Температурные условия также влияют на выбор. Для работы до +60…+80 °C подходит стандартный анаэробный герметик. Для более высоких температур (до +150…+200 °C) используют специализированные высокотемпературные формулировки; одни из них заявляют стойкость до 204 °C. При криогенных условиях или экстремально низких температурах герметик может потерять эластичность.
Поверхности из разных материалов
На практике фланцы могут быть из чугуна, стали, алюминия, титана или других сплавов. Анаэробные герметики универсальны для большинства металлов; однако некоторые покрытия (цинкование, оксидирование, никелирование) могут замедлить отверждение. Если фланец имеет покрытие, поверхность перед герметиком нужно либо очистить до металла, либо убедиться, что покрытие активирует полимеризацию (техпаспорт производителя герметика указывает на совместимость).
Если на фланце ржавчина, окислы не удалены - герметик может просто не отвердеть. Это одна из основных причин провала герметизации на корабельных фланцах, тепловом оборудовании и стареющих агрегатах, где подготовке поверхности не уделяют внимания.
Подготовка поверхности: этап, который нельзя пропустить
Подготовка - это не формальность, а ключевой этап, от которого зависит весь результат.
Прежде чем наносить анаэробный герметик, нужно удалить:
Остатки старой прокладки (скребком или щеткой по металлу).
Масло, консистентную смазку, влагу (обезжиривающим средством или чистой тканью).
Грязь, пыль, ржавчину, окислы (протиранием, абразивной салфеткой или щеткой).
Краску, лак, антикоррозионные покрытия, если они препятствуют контакту герметика с металлом.
После очистки поверхность протирают чистой сухой тканью. Влага на фланце замедлит отверждение и может привести к неполной полимеризации. Масло и загрязнения создают пленку, которая препятствует контакту молекул герметика с металлом и блокируют активацию реакции.
Нанесение герметика
Герметик наносится непрерывным валиком толщиной 1–3 мм по периметру соединения, обходя отверстия под болты (чтобы избежать попадания лишнего материала внутрь). Если фланец имеет продолговатые отверстия для болтов с запасом по размеру, герметик часто наносят также по краям этих отверстий, чтобы перекрыть боковые щели.
При сборке фланца важно избегать большого бокового смещения деталей; смещение вытеснит герметик из зазора и нарушит равномерность его распределения. Избыток материала, выдавленный из зазора, удаляют после полного отверждения (обычно через сутки), а не сразу после сборки (как иногда пытаются делать).
Когда анаэробный герметик не подходит и какие альтернативы есть
Если измеренный зазор превышает 0,5 мм, или если фланец имеет грубую поверхность, коробление, или нужна герметизация конструкции, которая не является жесткой металлической парой, анаэробный герметик теряет эффективность.
В этих случаях есть несколько альтернатив.
RTV-силиконы (room-temperature-vulcanizing) отверждаются влагой из воздуха и могут герметизировать зазоры до 2–3 мм, однако их прочность ниже, отверждение идет медленнее (часов 24), и они менее стойки к растворителям. Они подходят для неподвижных или низконагруженных фланцев.
Перепроектирование соединения - иногда проще улучшить плоскостность фланца, устранить коробление, переполировать поверхность или изменить конструкцию крепления, чем искать герметик для несоответствующего зазора.
Использование прокладки (из паронита, резины, фторопласта) часто остается правильным решением, если зазор нестабилен, поверхность грубая или нужна амортизация при вибрации.
Механическое уменьшение зазора: если конструкция позволяет, установка промежуточного кольца, прокладки определенной толщины или переточка крышки обычно быстрее и надежнее, чем переход на «чудо-герметик для больших щелей».
На практике инженеры и снабженцы часто начинают именно с попытки найти более вязкий анаэробный герметик, но это редко решает проблему при зазорах свыше 0,5 мм. Правильный путь - измерение, честная оценка конструкции, и выбор метода герметизации, подходящего именно для ваших условий.
Сравнение подходов к герметизации по размеру зазора
| Размер зазора | Рекомендуемый подход | Время отверждения | Примечание |
|---|---|---|---|
| До 0,15 мм | Стандартный анаэробный герметик | 30–60 мин (фиксация) | Оптимальная область применения |
| 0,15–0,25 мм | Стандартный анаэробный герметик | 1–2 часа (фиксация) | Допустимо; скорость отверждения снижается |
| 0,25–0,50 мм | Высоковязкий тиксотропный анаэробный герметик | 2–8 часов (фиксация) | На границе возможности; требует проверки техпаспорта |
| Свыше 0,50 мм | Менять герметик или конструкцию | - | Анаэробный герметик не подходит; рассмотреть RTV, прокладку, перепроектирование |
Практические рекомендации для закупщика и инженера
Перед покупкой герметика проделайте следующее:
Измерьте реальный зазор в собранном и затянутом состоянии - это главное число для выбора.
Оцените качество поверхности фланца: отшлифована ли она, нет ли видимых деформаций или ржавчины.
Уточните условия работы: температура, тип жидкости или газа в соединении, требования к скорости отверждения (fixture time).
Сверьте данные по допустимому gap fill в техпаспорте конкретного герметика. Если там указано 0,25 мм, а ваш реальный зазор 0,4 мм, герметик не подойдет.
Если зазор свыше примерно 0,5 мм, не ищите более вязкий анаэробный герметик - обсудите с конструктором или ремонтной службой возможность изменения конструкции, переточки поверхности или перехода на другой класс материала.
При закупке обратите внимание на объем упаковки. Герметик обычно поставляется в тюбиках (50 мл, 300 мл, 1 л и более). Для точечных ремонтов подходят малые объемы, для регулярного использования на производстве имеет смысл крупная упаковка с лучшей стоимостью единицы. Убедитесь, что герметик хранится при температуре, указанной на упаковке (обычно не выше +25 °C), и проверьте срок годности перед использованием.
Часто задаваемые вопросы
Если герметик называется «для больших щелей», подойдет ли он для зазора 1 мм?
Нет. Даже высоковязкие формулировки с пометкой «для больших щелей» имеют жесткий предел, обычно около 0,25–0,50 мм. При зазоре 1 мм отверждение не произойдет или будет неполным. Название на упаковке может быть маркетинговым ходом; точные данные по допустимому gap fill смотрите в техпаспорте производителя.
Можно ли нанести герметик толще, чтобы он заполнил большой зазор?
Нет. Толстый слой герметика плохо отверждается (в центре много воздуха, контакт с металлом только по краям). Это ухудшит герметичность, а не улучшит. Герметик наносится тонкой пленкой в 1–3 мм, которая заполняет капиллярный зазор, а не создает объемный слой.
Какой герметик выбрать, если фланец еще не собран, и я не знаю реальный зазор?
Измерьте плоскостность каждой поверхности фланца индикатором часового типа или на плите. Определите максимальный возможный зазор при худших допусках. Если фланец имеет плоскостность в пределах 0,05 мм на 100 мм диаметра, реальный зазор при затяжке болтов будет примерно 0,1–0,15 мм, и подойдет стандартный анаэробный герметик. Если плоскостность хуже (0,1 мм и более), зазор может быть 0,3–0,5 мм, и нужен высоковязкий состав или прокладка.
Анаэробный герметик разрушает резиновые уплотнения?
Многие анаэробные герметики несовместимы с бутиловой резиной и некоторыми пластмассами. Если фланец имеет встроенные резиновые уплотнители или прокладки, проверьте техпаспорт герметика на совместимость материалов. В противном случае резина может разбухнуть или стать хрупкой.
Если герметик 30 минут выдерживал и не отвердел, что случилось?
Возможные причины: поверхность грязная или покрыта маслом (герметик не контактирует с металлом); зазор слишком большой (нет контакта большей части объема); температура ниже +15…+20 °C (отверждение замедляется); герметик просрочен или неправильно хранился (перегрев, влага в открытом виде). Обычный путь: очистить фланец заново (до чистого металла), проверить измерением реальный зазор, убедиться, что герметик в пределах срока годности, и повторить нанесение.
Заключение
Выбор анаэробного формирователя прокладок для фланцев с большим зазором начинается с одного измерения - реального расстояния между поверхностями в собранном и затянутом состоянии. Если этот зазор укладывается в диапазон 0,05–0,25 мм, стандартный анаэробный герметик сделает свою работу надежно и быстро. При зазоре 0,25–0,50 мм нужны высоковязкие тиксотропные варианты с проверкой техпаспорта. При зазоре свыше примерно 0,5 мм правильное решение - менять не герметик, а конструкцию, качество поверхности или метод герметизации.
Ваш следующий шаг: возьмите щупы, измерьте фланец, найдите техпаспорт нужного герметика и сверьте допустимый gap fill. Если результаты совпадают - берите материал и готовьте поверхность. Если зазор больше указанного в паспорте, обсудите с инженером вариант переточки, перепроектирования или использования прокладки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать замок двери, чтобы предотвратить замерзание зимой. Эффективные средства и методы профилактики для надежной работы механизма.
Узнайте, как открутить заржавевший болт без сварки, используя проверенные методы и средства.
Узнайте, когда анаэробный герметик для пластика применим, а когда лучше выбрать альтернативные решения для надежной герметизации.