
Как снизить расход концентрата СОЖ при фрезеровании и точении
Расход концентрата смазочно-охлаждающей жидкости - одна из крупных статей затрат на металлообработку, но не все закупщики и инженеры представляют, где именно уходит большая часть средств. Нередко проблема кроется не в самом продукте, а в неправильной рабочей концентрации, способе подачи жидкости или недостаточном контроле систем смазки. Эта статья разбирает практические способы снизить расход концентрата без ущерба качеству обработки и стойкости инструмента. Вы узнаете, какие рабочие концентрации применяют для точения и фрезерования, как рассчитать действительный расход, какие ошибки ведут к переводу материалов, и какой контроль нужен, чтобы система работала эффективно.
Рабочая концентрация как основа экономии
Первый шаг к снижению расхода - отказаться от привычки переливать концентрат «с запасом».
На практике рабочая концентрация зависит от операции, материала заготовки и режимов резания, а не от общего правила.
Для чернового и чистового точения углеродистых и конструкционных сталей работают в диапазоне 5–8%, для фрезерования полусинтетических СОЖ -4–6%. Если же обрабатывают нержавеющую сталь или титан, концентрация нередко поднимается до 6–12%, поскольку эти материалы требуют более интенсивного охлаждения. Для шлифования, напротив, достаточно 2–5% - жидкость здесь работает скорее как охладитель, чем как смазка.
Выбор типа СОЖ также определяет рабочий диапазон. Синтетические составы обычно применяют при 8–12%, полусинтетические - при 5–8%. Эмульсии для станков занимают среднюю позицию и подходят для большинства токарных работ и среднескоростного фрезерования.
Ошибка многих производств в том, что выставляют концентрацию выше рекомендованной, думая, что это гарантирует лучший результат. На самом деле это расходует концентрат впустую: вода испаряется, жидкость окисляется и деградирует быстрее, а система требует чаще доливов и замен.
Расчет действительного расхода концентрата
Расход концентрата складывается из трех составляющих: первоначальная заправка системы, регулярные долива при работе и полные замены при обслуживании.
Многие закупщики считают расход только по первой заправке, что приводит к недооценке действительной потребности.
При первоначальной заправке объем концентрата рассчитывают по формуле: V концентрата = V системы × требуемая концентрация / 100.
Например, если в системе станка 100 литров рабочей жидкости, а нужна концентрация 6%, потребуется 6 литров концентрата и 94 литра воды.
Однако во время работы жидкость теряется через испарение воды, унос на стружке, утечки через уплотнения и фильтрацию через сетку фильтра. При этом концентрация в баке падает. Для ее восстановления доливают не просто воду, а рабочую жидкость той же концентрации - иначе произойдет разбавление. На практике количество доливов в год может быть в 5–10 раз больше, чем первоначальная заправка, в зависимости от интенсивности производства и герметичности системы.
Полные замены проводят в среднем один раз в год или при деградации жидкости. При замене расходуется вся накопленная жидкость системы, плюс отмывка оборудования перед новой заливкой.
Чтобы проконтролировать фактический расход, закупщик должен вести учет: сколько концентрата куплено в месяц, сколько воды добавлено, сколько полных замен проведено. Это дает реальную картину потребления.
Способ подачи СОЖ и эффективность охлаждения
Зачастую проблема не в расходе концентрата, а в его неэффективном использовании.
Если СОЖ подается неправильно, ее приходится лить больше, чтобы компенсировать плохое охлаждение и смазывание в зоне резания.
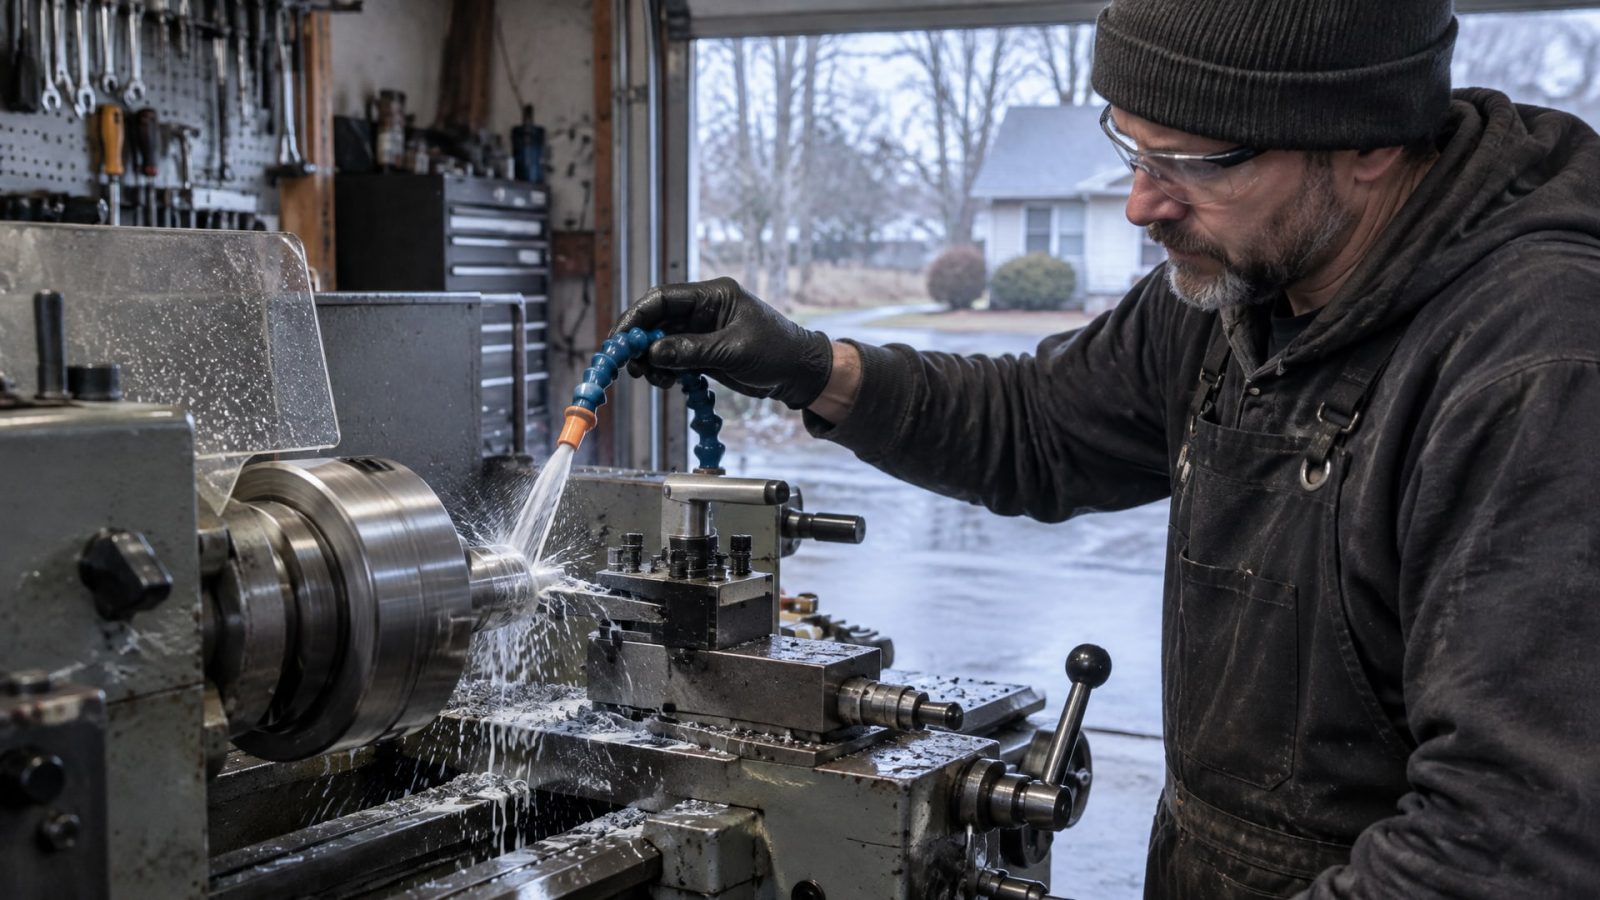
Для точения нержавеющей стали рекомендуют подавать жидкость через сопла под давлением 8–12 бар с расходом 15–25 л/мин. Это позволяет доставить смазку прямо к режущей кромке и отвести стружку. При недостаточном давлении жидкость не доберется до зоны резания, и результат будет хуже, чем при превышении концентрации.
Для фрезерования, особенно на высоких скоростях свыше 200 м/мин, давление требуется выше - до 40–70 бар при подаче через шпиндель. При черновом фрезеровании расход составляет 10–15 л/мин при 8–12 бар.
Форма сопла тоже имеет значение. Правильно спроектированное сопло направляет струю так, чтобы охватить режущую кромку и направить стружку в сторону. Если сопло забит или деформирован, жидкость разбрызгивается впустую.
Важный момент: при переходе на более эффективную систему подачи часто удается снизить концентрацию, потому что жидкость лучше работает в зоне резания. Проверка давления и формы сопла - это инженерная работа, которая окупается за счет снижения расхода.
Контроль концентрации как способ предотвратить перерасход
Визуальная оценка - «жидкость выглядит нормально» - не дает точной информации о рабочей концентрации.
При доливах и испарении жидкость может выглядеть одинаково, но концентрация упадет. Это ведет к компенсации повышением подачи или попыткам повысить концентрацию вручную.
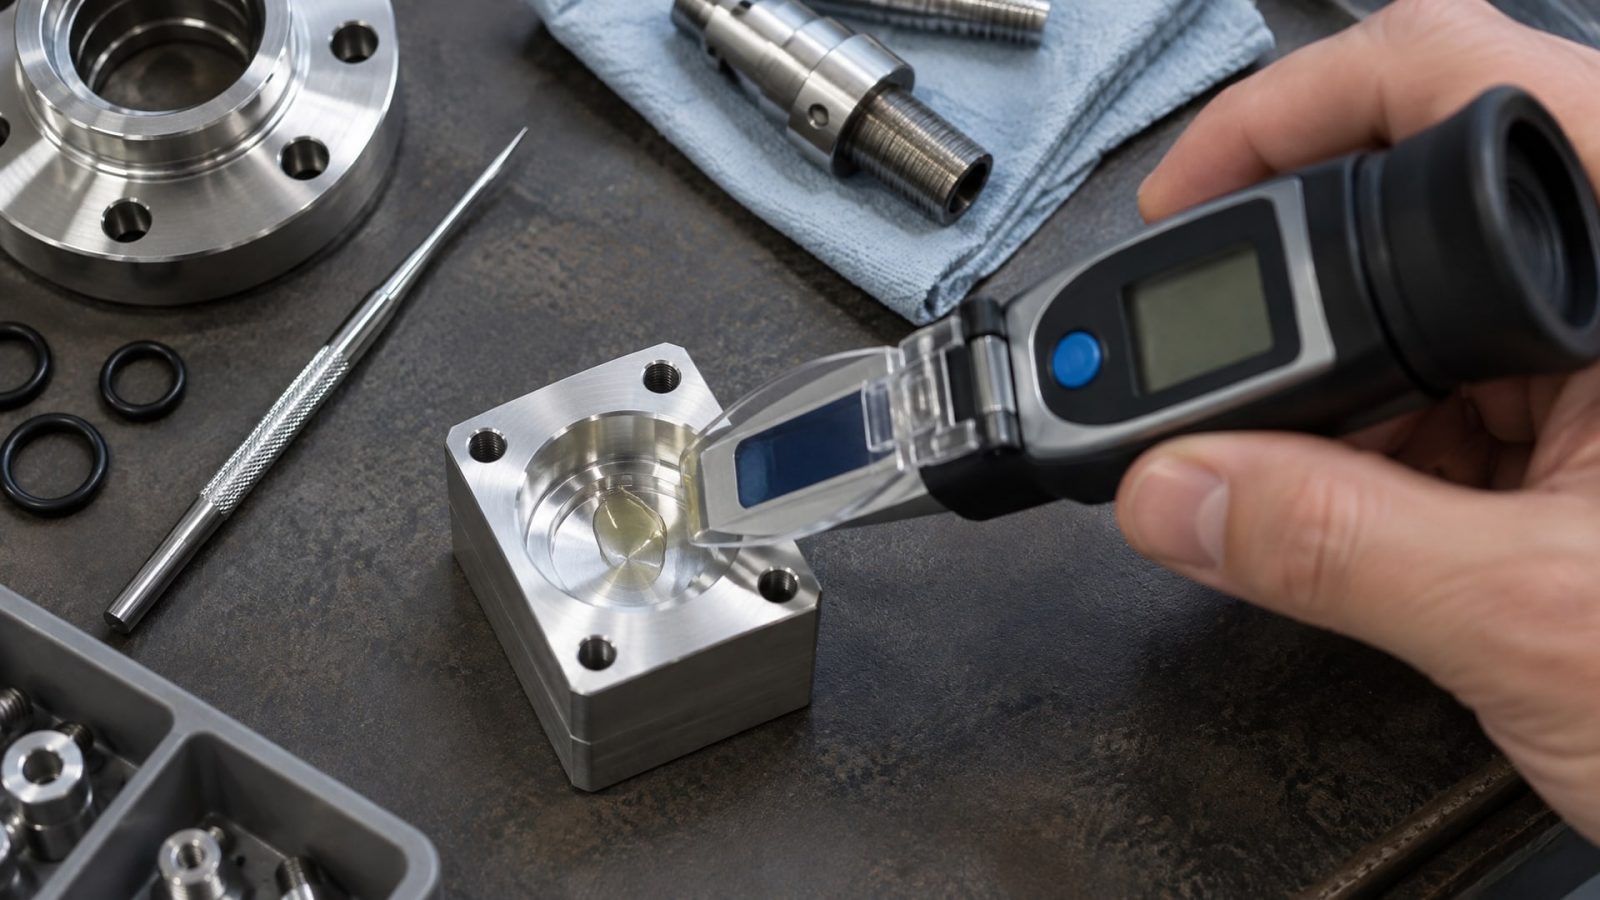
Правильный контроль требует использования калиброванного рефрактометра. Это оптический прибор, который измеряет показатель преломления жидкости и позволяет определить концентрацию с точностью до 0,1%. Измерение занимает две минуты и дает объективный результат.
На практике проверку концентрации проводят один-два раза в неделю, в начале смены. Если концентрация упала ниже нижнего предела, добавляют концентрат. Если превысила верхний предел, разбавляют водой. Регулярный контроль предотвращает скачки концентрации, из-за которых расход подскакивает непредсказуемо.
Качество воды, используемой для разбавления, тоже влияет на расход. Жесткая вода с высоким содержанием солей может нарушить стабильность эмульсии и привести к раннему загрязнению системы. В этом случае требуется либо предварительная очистка воды, либо выбор СОЖ, которая лучше переносит жесткую воду.
Чистота системы и уменьшение непредвиденных замен
Загрязнение системы смазки - скрытая причина перерасхода.
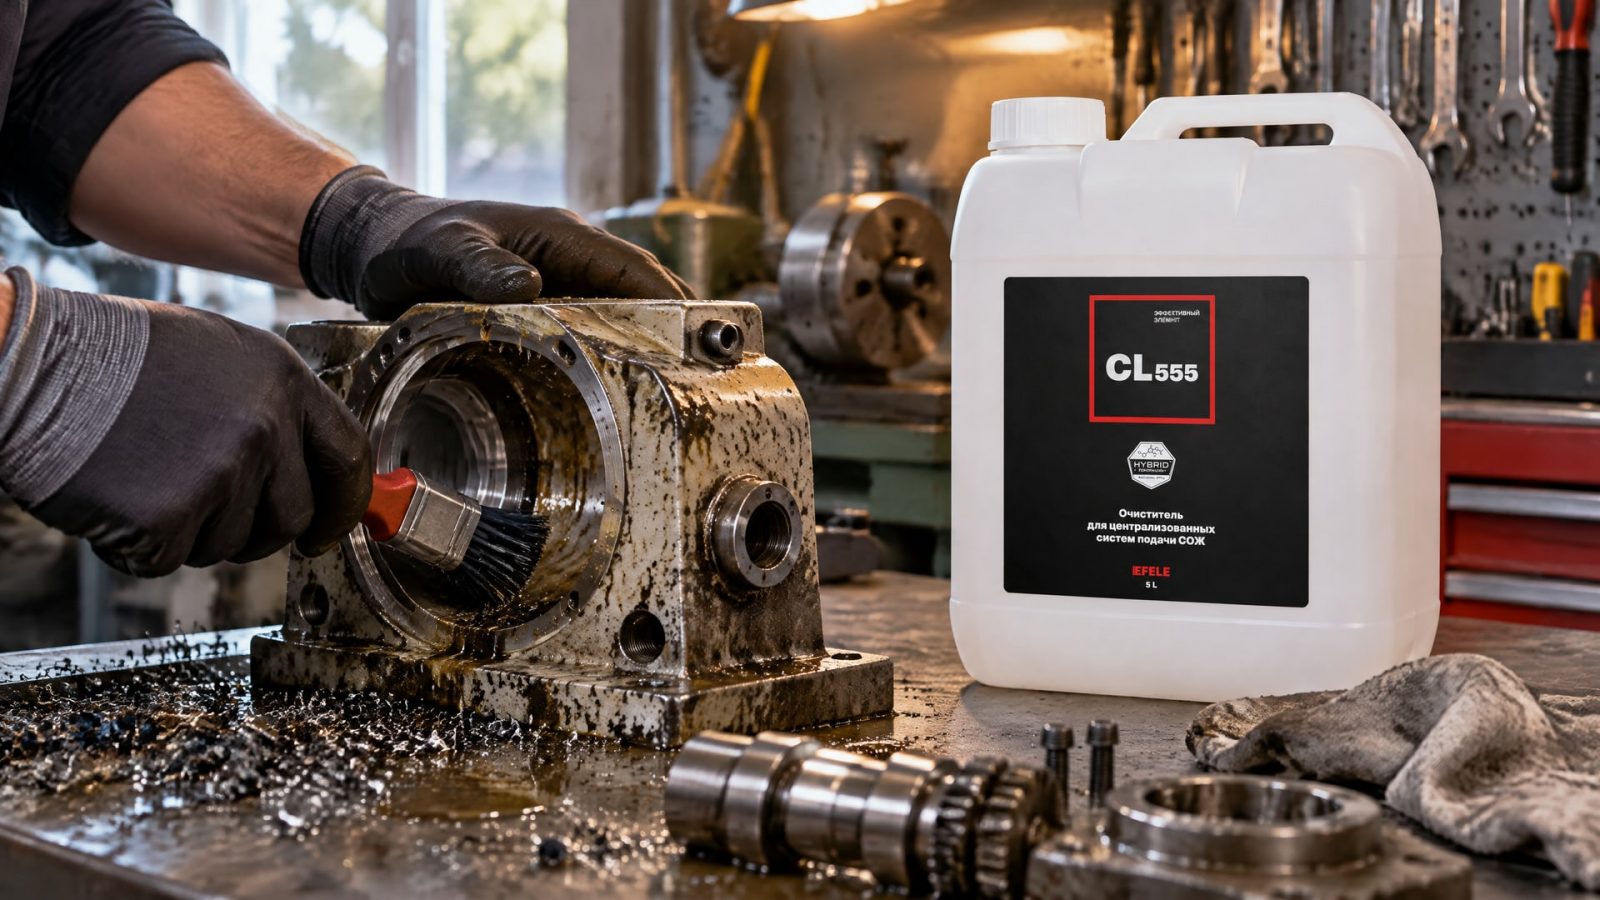
Когда в баке накапливаются механические примеси, остатки стружки и окисленные продукты, жидкость теряет свои свойства. Фильтрация становится затрудненной, система работает с перебоями, и приходится проводить внеплановые полные замены.
Согласно ГОСТ Р 50815-95, содержание механических примесей в рабочей СОЖ не должно превышать установленный для конкретного типа уровень. Превышение ведет к износу насосов и гидроцилиндров, к засорению сопел.
Предотвращение загрязнения складывается из нескольких мер: своевременная очистка сетки фильтра, использование центрифуги или магнитного сепаратора при объеме системы свыше 500 л, регулярная проверка уровня примесей. Перед полной заменой жидкости полезно провести промывку системы, чтобы удалить остатки старой жидкости и отложения. Например, использование EFELE CL-555 как специализированного очистителя для промывки систем перед заменой позволяет избавиться от вымывания и загрязнений на критичных участках и затем загружать новую жидкость в чистую систему, что продлевает ее ресурс и снижает внеплановые замены из-за деградации.
При правильной очистке и обслуживании интервал между плановыми заменами увеличивается на 20–30%, что прямо снижает годовой расход концентрата.
Выбор СОЖ под конкретную операцию и материал
Универсальные «дешевые» смазки часто обходятся дороже, чем специализированные.
Первопричина в том, что универсальный состав редко идеально подходит и к точению, и к фрезерованию, и к нержавеющей стали одновременно. Компромисс ведет к тому, что концентрацию приходится поднимать, чтобы компенсировать средние свойства.
При обработке материалов, вызывающих интенсивное трение и нагрев (нержавеющая сталь, титан, чугун), рекомендуют выбирать СОЖ с хорошим пакетом противоизносных присадок. Для точения углеродистых сталей можно обойтись более простым составом. Для фрезерования нужна хорошая способность к отведению стружки, что требует определенной вязкости и поверхностного натяжения.
EFELE CF-627 как концентрат водосмешиваемой СОЖ демонстрирует, как правильный подбор состава позволяет работать в разных режимах без необходимости держать в цехе несколько видов жидкостей. Универсальный концентрат, совместимый с водой разного качества, адаптируется под операцию благодаря управлению рабочей концентрацией -5% для мягкого режима, 8% для жесткого. При таком подходе экономия идет не за счет снижения качества, а за счет правильной подстройки под каждый случай.
Совет при закупке: запросить у поставщика данные по рекомендуемым концентрациям для вашего типа обработки и материалов. Это убережет от экспериментов и переливаний.
Часто задаваемые вопросы
Почему моя система смазки требует частых доливов, хотя утечек не видно?
Основной унос концентрата идет через испарение воды, прилипание жидкости к стружке и распыл при подаче под давлением. Это нормальные потери при работе, которые не видны как течь. Кроме того, если концентрация систематически выше нормы, то при испарении воды остается больше концентрата, который со временем загораживает систему, и начинают проводить дополнительные промывки, увеличивающие расход при обслуживании.
Можно ли использовать обычную воду из-под крана для разбавления концентрата?
Жесткая водопроводная вода с высоким содержанием солей кальция и магния может нарушить стабильность эмульсии и ускорить загрязнение системы. Лучше использовать фильтрованную или деминерализованную воду. Проверьте с поставщиком СОЖ, какую воду он рекомендует; для полусинтетических составов часто допускают водопровод, но с осторожностью.
Что такое калиброванный рефрактометр и почему нельзя обойтись без него?
Это оптический прибор, который измеряет показатель преломления жидкости и определяет концентрацию точнее, чем визуальная оценка. Без него концентрация скачет, что ведет к непредсказуемому расходу. Калиброванный означает, что прибор поверен в метрологической службе и его погрешность известна.
На сколько процентов может упасть концентрация при испарении за неделю?
При интенсивной работе системы смазки концентрация может упасть на 1–3% за неделю. Это зависит от температуры в цехе, давления подачи и конструкции бака. При отсутствии контроля такое падение накапливается и ведет к накоплению ошибок в расчете расхода.
Какой расход СОЖ считается нормальным для станка в постоянной работе?
Для токарного станка среднего размера с объемом системы 100 л при работе 16 часов в день рекомендуют примерно 5–8 литров полной СОЖ в неделю (концентрат + вода вместе). Полная замена проводится раз в год. Конкретные цифры зависят от типа операций, материалов и герметичности.
Заключение
Снижение расхода концентрата СОЖ достигается не одной мерой, а комплексом: правильный выбор рабочей концентрации под операцию, эффективная система подачи жидкости, регулярный контроль через рефрактометр и содержание в чистоте всех узлов и фильтров. Слишком низкая концентрация окупается повышенным износом инструмента и переделками, а слишком высокая - прямым перерасходом материала. Баланс находится в рекомендованном производителем СОЖ диапазоне, который для точения и фрезерования составляет 5–8%.
Начните с аудита вашей системы: проверьте давление и форму сопел, запросите у поставщика точные рекомендации по концентрации для ваших материалов и операций, установите схему контроля концентрации через рефрактометр. Эти шаги занимают день-два, а сэкономленный за год расход концентрата часто окупает затраты на внедрение контроля в течение первого месяца работы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Коррозия металла от СОЖ: узнайте, как предотвратить ржавчину на деталях и оборудовании, контролировать параметры и выбирать правильную жидкость.
Узнайте, как выбрать аналоги пищевых смазок H1, учитывая вязкость, консистенцию, водостойкость и срок службы, чтобы обеспечить надежную работу оборудования.
Переход с масляной СОЖ на водосмешиваемую требует комплексного подхода. Узнайте о рисках и способах их избежать.