
Как смазки H1 справляются с перепадами температур на хлебопекарном оборудовании
На хлебопекарных линиях оборудование работает в экстремальных и часто меняющихся тепловых условиях: тестомесы включаются в холодном цехе, печи прогреваются до 180–300 °C, цепные передачи испытывают одновременно высокую температуру и механическую нагрузку. Смазки с допуском NSF H1 специально созданы для таких условий, но не все H1-составы одинаково переносят перепады - это зависит от типа узла, рабочего диапазона и правильного выбора консистенции. Статья объясняет, как подобрать и применить H1-смазку для тестомесов, подшипников печей и цепей, чтобы смазочная пленка оставалась стабильной при скачках температур и не допустить окисления, разрушения смазки или затвердевания при холодном пуске.
Закупщикам и инженерам пекарен важно понимать разницу между H1-смазками для разных узлов и знать, какие параметры (температурный диапазон, NLGI, совместимость с уплотнениями) критичны при замене или первичной выборке смазки. Это позволит избежать частых переподач, преждевременного износа и контаминации продукта.
Что означает NSF H1 и почему это недостаточно для выбора
Допуск NSF H1 означает, что смазка зарегистрирована для применения в пищевой промышленности и допускает случайный контакт с пищевым продуктом без риска для здоровья потребителя.
Это не означает, что H1-смазка «пищевая» в смысле прямого внесения в тесто или прямого контакта со всеми поверхностями оборудования, где готовится продукт. H1 - именно про incidental contact, то есть непредвиденные, редкие и незначительные количества смазки, которые могут попасть на продукт из-за разбрызгивания, утечки или соприкосновения движущихся узлов.
Однако закупщик часто ошибается, считая, что наличие H1 автоматически решает проблему высоких температур в печи или холодного пуска тестомеса при 5 °C. На самом деле допуск H1 ничего не говорит о рабочем диапазоне. Одна H1-смазка может работать от -54 °C до 180 °C, другая - от -30 до 240 °C, третья - специально для цепей до 300 °C. Если выбрать H1-смазку с нижним диапазоном (180 °C), а печная цепь реально нагревается до 250 °C, смазка начнет окисляться, поплывет и потеряет адгезию (липкость) к металлу в считаные недели.
Поэтому первый шаг при выборе H1-смазки для хлебопекарного оборудования - открыть спецификацию (TDS) и найти ровно три параметра: температурный диапазон работы, класс консистенции NLGI и совместимость с материалами уплотнений (сальников, манжет) на вашем узле. Эти параметры и определят реальную пригодность смазки, а не только наличие букв H1 на упаковке.
Перепады температур в разных узлах хлебопекарного оборудования
На хлебопекарной линии температурные скачки происходят не одновременно и не одинаково.
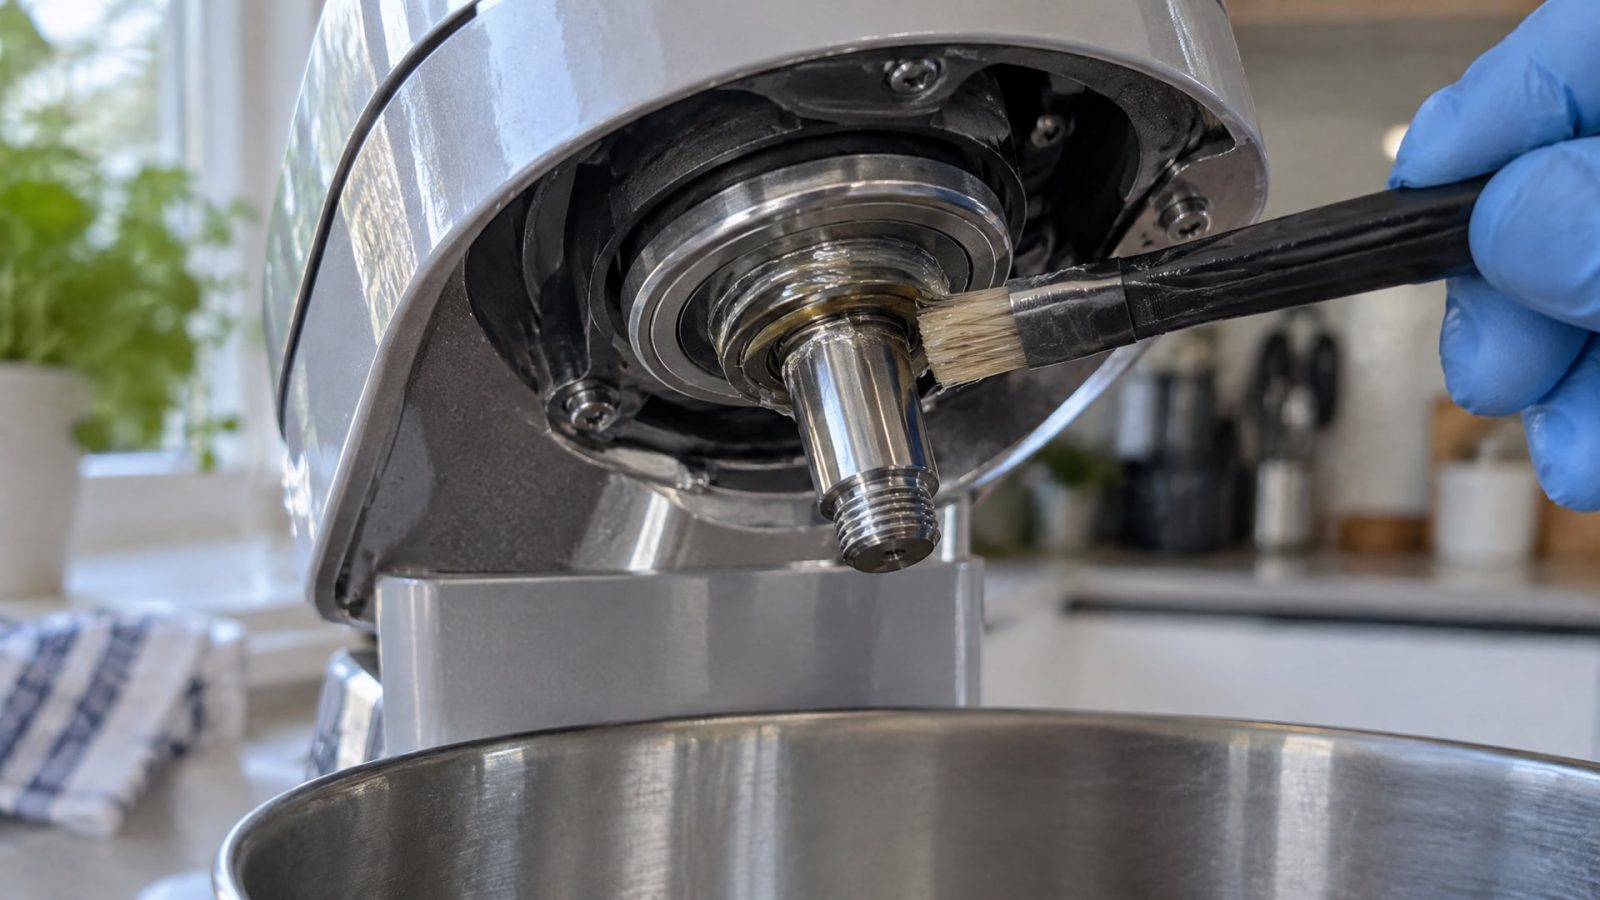
Тестомес обычно расположен в основном производственном цехе, где температура воздуха колеблется от 10 до 25 °C. При включении машины перемешивающие элементы (рабочие органы) и подшипники редуктора в первые минуты остаются холодными, но вскоре, из-за механического трения, нагреваются до 50–80 °C. В зимний период или при ночном простое тестомес может пролежать при 5–10 °C, и при пуске смазка становится вязкой и плохо растекается по зазорам подшипников; это состояние называется холодным захватом или фреттингом. Для тестомесов особенно важна смазка, которая остается текучей при низких температурах и имеет хорошую адгезию - то есть тонкую липкую пленку, которая не стекает и не вытекает под центробежной нагрузкой при вращении.
Подшипники печи находятся в камере с температурой 160–180 °C постоянно во время цикла выпечки. Однако реальная температура в зоне смазки может быть выше указанной, особенно если подшипник близко к нагревательному элементу. При ночном остывании и утреннем повторном включении печи подшипник испытывает резкий скачок от 20 °C до 160 °C за 30–60 минут. Смазка должна не только выдерживать 160–180 °C в течение 8–12 часов непрерывной работы, но и оставаться подвижной при охлаждении, чтобы при следующем пуске не потребовалась дополнительная сила на вращение оси.
Печные цепи и натяжные ролики испытывают самые экстремальные условия. На прямом участке цепи, проходящем через камеру печи, температура достигает 200–300 °C в зависимости от типа печи. Одновременно цепь испытывает значительное механическое напряжение - натяжение, изгибы в звеньях, трение о направляющие. Смазка должна не испаряться, не разбегаться, сохранять минимальную вязкость для смазывания, даже при таком нагреве. Вечером цепь остывает до 30–50 °C, и при утреннем пуске должна легко привести в движение, не создавая избыточной нагрузки на электромотор.
Таким образом, перепады температур на хлебопекарной линии - это не просто скачки от холода к теплу, но и длительные периоды работы при граничных значениях. Выбор H1-смазки, которая стабильна только при 160–180 °C, может привести к быстрому окислению и загустеванию смазки при попытке поднять температуру выше (например, при сезонной корректировке режима выпечки), или к заклиниванию при холодном пуске в зимний период.
Как выбрать H1-смазку для тестомеса: критерии и пример
Для тестомеса требуется смазка, которая работает в более мягких температурных условиях (от -10 до 80 °C в зависимости от сезона), но должна обладать хорошей адгезией к стальным деталям редуктора и сальникам.
Ключевые критерии выбора:
NLGI-консистенция: для тестомесов чаще всего подходит NLGI 1 или NLGI 2. NLGI 2 немного плотнее, что помогает удержать смазку в зазорах при вращении; NLGI 1 более текучая, что облегчает пуск в холодную погоду. На практике снабженцы пекарен часто выбирают NLGI 2 как универсальный компромисс.
Совместимость с уплотнениями: большинство редукторов тестомесов имеют фторкаучуковые (FKM) или нитрильные (NBR) сальники. Проверьте, что выбранная H1-смазка одобрена для этих материалов, иначе уплотнение может разбухнуть или, напротив, пересохнуть, и смазка вытечет.
Температурный диапазон: для тестомеса достаточно диапазона -20…+100 °C или -30…+120 °C, если цех работает при особо холодных условиях.
Адгезия (липкость): это свойство смазки удерживаться на поверхности металла тонкой пленкой, не стекая под действием центробежной силы. Для тестомесов это важнее, чем для печных цепей, потому что смазка находится в закрытом редукторе и должна "прилипать" к зубьям шестерней и внутренней поверхности корпуса.
На практике для тестомесов, работающих при перепадах температур в условиях высокой влажности цеха (тесто, мука в воздухе, влажность 70–80%), на линиях фасовки хлеба нередко берут H1-смазки на основе сложных эфиров с добавлением антиоксидантов и противозадирных присадок. Для высоконагруженных редукторов тестомесов, где часто возникают микрозадиры между зубьями и фреттинг на осях, требуется смазка с дополнительной защитой от износа. На практике в ремонтных службах пекарен часто применяют составы, которые сочетают хорошую адгезию, термостойкость до 100–120 °C и заметно улучшенную защиту от вымывания водой. EFELE SG-392 относится к категории таких смазок - термо-водостойкая, NSF H1, предназначена именно для высоконагруженных узлов типа редукторов и подшипников в условиях влажности и перепадов. Она позволяет снизить частоту переподачи за счет хорошей адгезии и задерживает развитие микротрещин на зубьях.
Высокотемпературные H1-смазки для подшипников печей
Подшипники печей - это узлы, где стабильность смазочной пленки при 160–180 °C критична, но где обычно нет условий для частой переподачи смазки (доступ затруднен, печь работает в закрытом состоянии).
Поэтому выбор H1-смазки для подшипников печей определяется тремя факторами: максимальной рабочей температурой, интервалом переподачи и совместимостью с внутренними уплотнениями подшипника.
Для подшипников печей, рассчитанных на 160–180 °C, используются H1-смазки с рабочим диапазоном ровно в этой зоне или немного выше (до 200 °C для запаса). При выборе смазки нужно помнить, что допустимая температура в спецификации - это максимум кратковременной работы или рекомендуемая температура при условии корректных интервалов переподачи. Если производитель указывает "180 °C", это часто значит, что смазка может работать при 180 °C, если ее переподавать каждые 500–1000 часов, но не 5000 часов подряд.
При длительной работе при пограничной температуре (178–180 °C) смазка начинает интенсивно окисляться: ее вязкость растет, присадки расходуются, и уже к 1000–1500 часам непрерывной работы смазка теряет текучесть и начинает прилипать к дорожкам качения подшипника. Признаки: легкое увеличение люфта в оси (шум при пуске), или, наоборот, затрудненное вращение при холодном пуске после ночи. Это сигнал, что смазку пора переподать или полностью заменить на свежую партию.
На практике в ремонтных службах и на производстве принято переподавать подшипники печей 2–3 раза за сезон выпечки (осень-зима) или ежемесячно, если печь работает непрерывно. Для подшипников печей, где требуются одновременно термо- и химстойкие свойства (например, при использовании моющих средств рядом с печью или в условиях высокой влажности и газовых выхлопов), оптимальным выбором будет EFELE SG-394 - это H1-смазка с расширенным температурным диапазоном и хорошей стойкостью к окислению, которая позволяет снизить периодичность переподачи и сохраняет адгезию даже при скачках от холода к теплу.
Смазки для печных цепей: требования к работе до 300 °C
Печные цепи испытывают совсем другие условия, чем подшипники.
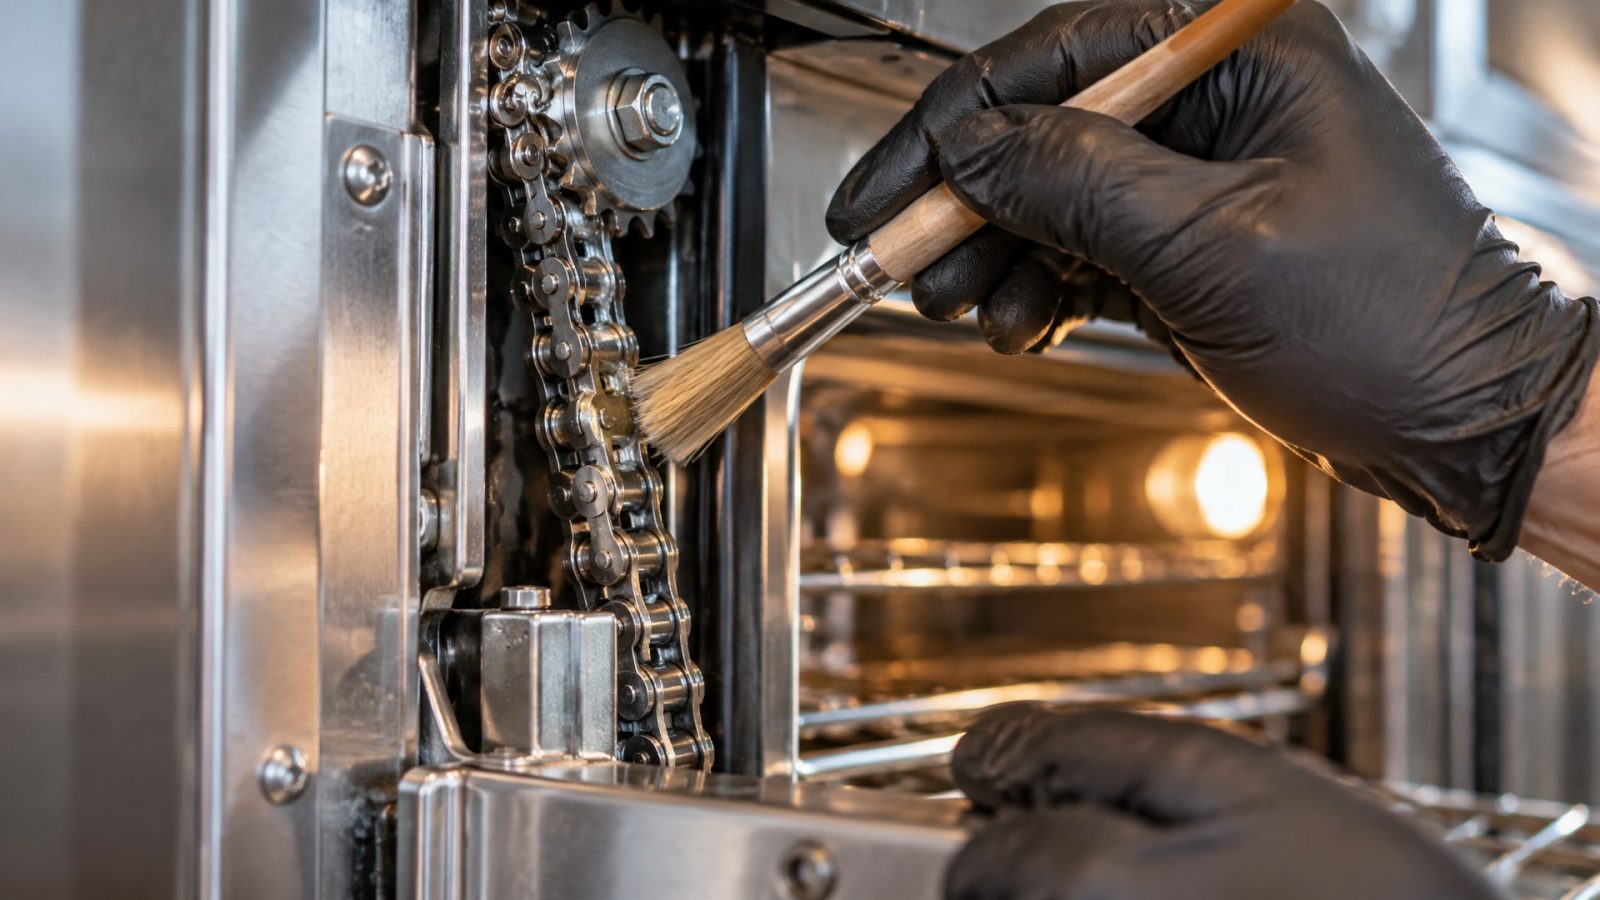
Это не закрытые узлы, а открытые механизмы, где смазка должна попадать на звенья цепи, направляющие катки и натяжители. При температуре 250–300 °C большинство обычных масел испаряются за часы или даже за минуты; поэтому для печных цепей требуются специальные H1-составы, часто на основе синтетических углеводородов или сложных эфиров с жесткими присадками, которые остаются на месте при таком нагреве.
Для печных цепей критичны:
Температурный диапазон: минимум до 240–250 °C, а для печей с экстремальным режимом (дровяные печи, открытые раскаленные камеры) - до 300 °C.
Низкое испарение: измеряется по ASTM D6375 или аналогичным методам; для цепных масел этот показатель должен быть менее 15–20% потери веса за 22 часа при 100 °C (это так называемый NOACK-тест).
Консистенция: для цепей часто берут более жидкие составы (NLGI 1 или даже масло, а не пластичную смазку), чтобы смазка легче растекалась по длинной цепи и не скапливалась в одном месте.
Совместимость с направляющими: цепь обычно контактирует с пластмассовыми или металлическими направляющими; нужно убедиться, что H1-смазка не размягчает полиамид или другие полимеры.
На практике на линиях фасовки хлеба и в хлебопекарных цехах берут H1-цепные масла или смазки, которые позиционируются производителем именно для oven temperatures или high-temperature chain applications. Такие составы на основе синтетических масел и специальных сложных эфиров обычно держат вязкость в диапазоне 22–46 сСт при 40 °C и имеют четкую рекомендацию "до 300 °C" в спецификации. Без такой явной рекомендации выбирать H1-цепную смазку не стоит; обычная пищевая смазка NLGI 2, даже если она H1, может не выдержать реальных температур и разогреется за неделю работы.
Интервалы переподачи при высоких температурах: почему это так важно
Один из самых распространенных ошибок снабженцев и технологов - одноразовое обильное нанесение смазки и затем долгое ожидание до следующей переподачи.
При нормальных температурах (50–80 °C) интервал 6–12 месяцев может быть оправдан, но при 160–180 °C и выше логика меняется кардинально.
При высокой температуре смазка окисляется, ее присадки расходуются, вязкость растет, а текучесть падает. Смазочная пленка, которая в первый день нанесения была тонкой и упругой, через несколько недель становится жесткой и неоднородной. Подшипник начинает испытывать так называемый холодный захват - состояние, когда при пуске из холодного состояния смазка не может распределиться по дорожкам качения быстро и возникают микроскопические заедания и стирание (фреттинг). Это приводит к износу дорожек, увеличению люфта и, в конечном счете, к отказу подшипника.
Для печей и высокотемпературных узлов инженеры рекомендуют следующий подход:
Тонкая пленка вместо обильного слоя: смазку наносят так, чтобы она образовала тонкую липкую пленку на деталях, а не скапливалась толстым слоем. Излишки смазки, которые не прижались к поверхности, лучше удалить чистой тряпкой после сборки узла.
Переподача каждые 500–1000 часов при температуре 160–180 °C (вместо 2000–5000 часов при нормальных условиях).
Проверка консистенции перед каждой переподачей: если смазка загустела, стала коричневой или почернела, ее нужно полностью заменить, а не просто подать еще порцию.
Отдельная периодичность для летнего и зимнего сезонов: летом, когда печь работает в режиме максимальной температуры и пекарня теплая, интервалы короче; зимой, если печь охлаждается ночью до комнатной температуры, интервалы могут быть немного длиннее, но фреттинг при холодном пуске требует внимания.
При практическом внедрении этого подхода закупщикам рекомендуется заказать H1-смазку такого объема, чтобы была возможность менять ее по графику, а не ждать нового заказа. Например, если тестомес требует переподачи раз в 1000 часов и работает 200 часов в неделю, то переподача нужна раз в 5 недель. Закупщик должен держать на складе хотя бы трех-четырехнедельный запас смазки, чтобы не прерывать график.
На что смотреть при выборе: контрольный список
Когда закупщик или технолог выбирает H1-смазку для хлебопекарного оборудования, нужно проверить следующие пункты в спецификации (TDS) или у поставщика:
| Параметр | Минимум информации | Почему это важно |
|---|---|---|
| Допуск | NSF H1 обязателен | Без H1 смазка не допускается к пищевому оборудованию в России и странах ТС |
| Температурный диапазон | Ясно указан, например, -20…+180 °C | Определяет работоспособность при реальных условиях на вашем оборудовании |
| NLGI-класс | Указан (NLGI 00, 1, 2, 3) | Влияет на консистенцию, удержание в зазорах и поведение при вращении |
| Базовое масло | Минеральное, синтетическое, эфирное | Эфирные и синтетические масла обычно лучше при высоких температурах |
| Совместимость с эластомерами | FKM (фторкаучук), NBR (нитрил), PTFE | Неправильный выбор приводит к разбуханию или усыханию уплотнений |
| Интервал переподачи при заданной температуре | Указан производителем, часто в часах | Помогает спланировать график техническое обслуживания |
| Стойкость к окислению (ASTM D2272 или DIN 51587) | Числовой показатель, часов | Показывает, как долго смазка сохранит свойства при непрерывной высокой температуре |
| Адгезия (прилипаемость) | ASTM D1264 или визуальное описание | Критична для тестомесов и редукторов; на цепи менее важна |
| ISO 21469 | Наличие сертификата желательно | Подтверждает, что смазка произведена по гигиеническим стандартам пищевой отрасли |
Если при выборе между двумя H1-смазками одна имеет температурный диапазон -20…+180 °C, а другая -30…+240 °C, а ваша печь работает при 200 °C, вторая явно предпочтительнее, несмотря на возможно более высокую цену. Срок службы смазки при правильной температуре удлинится на 2–3 года, и итоговая стоимость владения (с учетом переподач и стоимости простоя оборудования при отказе подшипника) будет ниже.
Другой совет: если у поставщика есть две H1-смазки - одна для тестомесов (NLGI 2, -20…+100 °C) и вторая для печей (NLGI 1, -30…+240 °C), то разумно иметь обе на складе. Мешать их не нужно; разделение по узлам - это лучшая практика, потому что разные узлы требуют разной консистенции и разного температурного запаса.
Частые вопросы
Почему H1-смазка, заявленная на 200 °C, загустевает в печи при 180 °C за несколько месяцев?
Температура 200 °C в спецификации часто означает краткосрочное воздействие или пик, а не постоянная рабочая температура. Если смазка работает при 180 °C 200+ часов в неделю, она окисляется быстрее, чем при 150 °C. Рекомендуется переподавать такую смазку каждые 500–1000 часов и менять ее полностью раз в 6 месяцев непрерывной работы, чтобы избежать загустевания. Также проверьте, совместима ли смазка с предыдущей партией; смешивание разных H1-смазок может ускорить окисление.
Что произойдет, если смешать две H1-смазки разных производителей?
H1-смазки от разных производителей могут иметь несовместимые присадки (например, разные антиоксиданты или противозадирные компоненты). При смешивании присадки часто нейтрализуют друг друга, и результирующая смесь теряет температурную стабильность. На практике в ремонтных службах пекарен стараются полностью удалить старую смазку перед заменой на новую, особенно при смене производителя. Если это невозможно (например, в редукторе тестомеса), нужно свериться со спецификацией обеих смазок или проконсультироваться с поставщиком.
Влияет ли влажность цеха (70–80%) на выбор H1-смазки?
Да, влажность критична. H1-смазки на основе синтетических эфиров обычно хорошо переносят влагу, чем минеральные смазки. Если в цехе высокая влажность и часто идет уборка водой, выбирайте H1-смазки с пометкой "водостойкая" или "влагостойкая" (water-resistant). Такие смазки содержат гидрофобные присадки и лучше предотвращают коррозию подшипников и редукторов. На практике в цехах с влажностью выше 70% рекомендуют переходить на водостойкие H1-смазки независимо от температурного диапазона.
Можно ли использовать цепное масло вместо пластичной H1-смазки для цепей печи?
Да, на практике это допустимо, если масло имеет допуск H1 и температурный диапазон, подходящий для вашей печи. Цепное масло (часто жидкое, NLGI 0) часто лучше работает на печных цепях, чем пластичная смазка NLGI 2, потому что легче распределяется вдоль длинной цепи и не скапливается. Однако убедитесь, что масло одобрено именно для печных температур (до 250–300 °C); обычное индустриальное масло H1 без такого обозначения может не выдержать.
Нужно ли менять смазку в тестомесе весной и осенью из-за перепадов температур?
Частично да. Весной и осенью, когда ночные температуры в цехе еще холодные, а дневные теплые, рекомендуется проверить состояние смазки в редукторе тестомеса. Если смазка потемнела или изменила консистенцию, ее лучше полностью заменить. Также проверьте люфт в осях редуктора при холодном пуске - если вращение затруднено, это сигнал к переподаче. На практике в ремонтных службах пекарен часто проводят профилактику тестомесов в конце сезона выпечки (май-июнь) и в начале (август-сентябрь).
Заключение
Смазки NSF H1 для хлебопекарного оборудования - это не универсальное решение, а целый набор специализированных составов, каждый из которых рассчитан на конкретный узел и тепловой режим. Тестомес, подшипники печи и печные цепи требуют разных смазок: для тестомеса нужна консистенция NLGI 2 с хорошей адгезией и диапазоном до 100–120 °C; для подшипников печей - высокотемпературные NLGI 1–2 с рабочей температурой 160–200 °C и регулярной переподачей; для цепей - жидкие составы или NLGI 1 с диапазоном до 240–300 °C.
Выбирая H1-смазку, смотрите не только на букву H1 в названии, но на конкретный температурный диапазон, NLGI-класс, совместимость с уплотнениями и рекомендованный интервал переподачи при вашей рабочей температуре. При перепадах температур (холодный пуск плюс работа при 180 °C) правильный интервал переподачи (каждые 500–1000 часов вместо 2000–5000) и контроль состояния смазки по виду и консистенции во много раз важнее, чем одноразовое обильное нанесение. Для пекарней, работающих во влажных условиях и испытывающих быстрые температурные скачки, рекомендуется разделить смазки по узлам (отдельная для редукторов, отдельная для цепей) и проводить проверку смазки минимум раз в сезон, чтобы избежать холодного захвата при пуске и преждевременного износа подшипников.
Конкретный следующий шаг: получите спецификации (TDS) всех H1-смазок, которые вы планируете использовать, и свяжите рабочую температуру каждого узла (измеренную датчиком или выясненную у производителя оборудования) с температурным диапазоном смазки. Если диапазон совпадает с запасом 10–15 °C в сторону высоких температур, смазка подходит. Если нет - попросите поставщика подобрать альтернативу или пересмотрите режим работы печи вместе с технологом.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать оптимальную сож для обработки алюминия, чтобы избежать брака, простоев и износа инструмента.
Узнайте, как смазки H1 влияют на прохождение аудитов HACCP и ISO 22000, обеспечивая безопасность пищевого производства.
Эффективная герметизация труб агрессивные среды требует особого подхода: узнайте, как выбрать подходящий состав для химически активных жидкостей.