
Как смазать упаковочное оборудование, чтобы смазка не попала в продукт
На упаковочных линиях смазка необходима для бесперебойной работы конвейеров, редукторов, направляющих и узлов фасовки, но попадание масла или пластичной смазки в продукт недопустимо. Этот риск решают не просто выбором правильной смазки, а комплексом мер: подбором материала с допуском NSF H1, правильной техникой нанесения и конструктивной защитой оборудования. Статья рассказывает, как инженеры и снабженцы организуют защиту продукта при смазке упаковочного оборудования, на каких допусках ориентироваться и какие ошибки приводят к браку.
Для технических специалистов и закупщиков промышленного сектора знание этих принципов критично: неправильная смазка либо оставляет следы в продукте, либо быстро вымывается влагой, либо создает очаги коррозии и заклинивания. Материал разбирает реальные сценарии и дает практические рекомендации.
Что такое пищевой допуск NSF H1 и почему он не гарантия безопасности
NSF H1 - это категория пищевой смазки, которая разрешена для случайного, технически неизбежного контакта с едой.
Ключевое слово здесь - «случайного». Смазка H1 формулируется из компонентов, разрешенных FDA (21 CFR 178.3750, 21 CFR 178.3570), но это не означает, что масло или пластичная смазка должны попадать в продукт постоянно или в больших количествах.
Предельный уровень загрязнения, при котором риск считается приемлемым, составляет около 10 мг/кг (или 0,001% по массе). Эта цифра - граница случайного, а не рабочая норма. Если смазка регулярно обнаруживается в готовом продукте хотя бы в таком количестве, это сигнал о неправильной организации смазки оборудования или недостаточной конструктивной защиты.
Многие закупщики путают допуск смазки с гарантией безопасности и перестают контролировать утечки. На деле NSF H1 - это первая линия защиты, а вторая и главная - это правильная дозировка, выбор места нанесения и техника нанесения.
Разница между H1 и H2: когда какая смазка нужна на упаковочной линии
На упаковочном оборудовании смазку требуется наносить в разные узлы, и риск контакта с продуктом в каждом узле различается.
Это определяет выбор между H1 и H2.
Смазка H1 применяется:
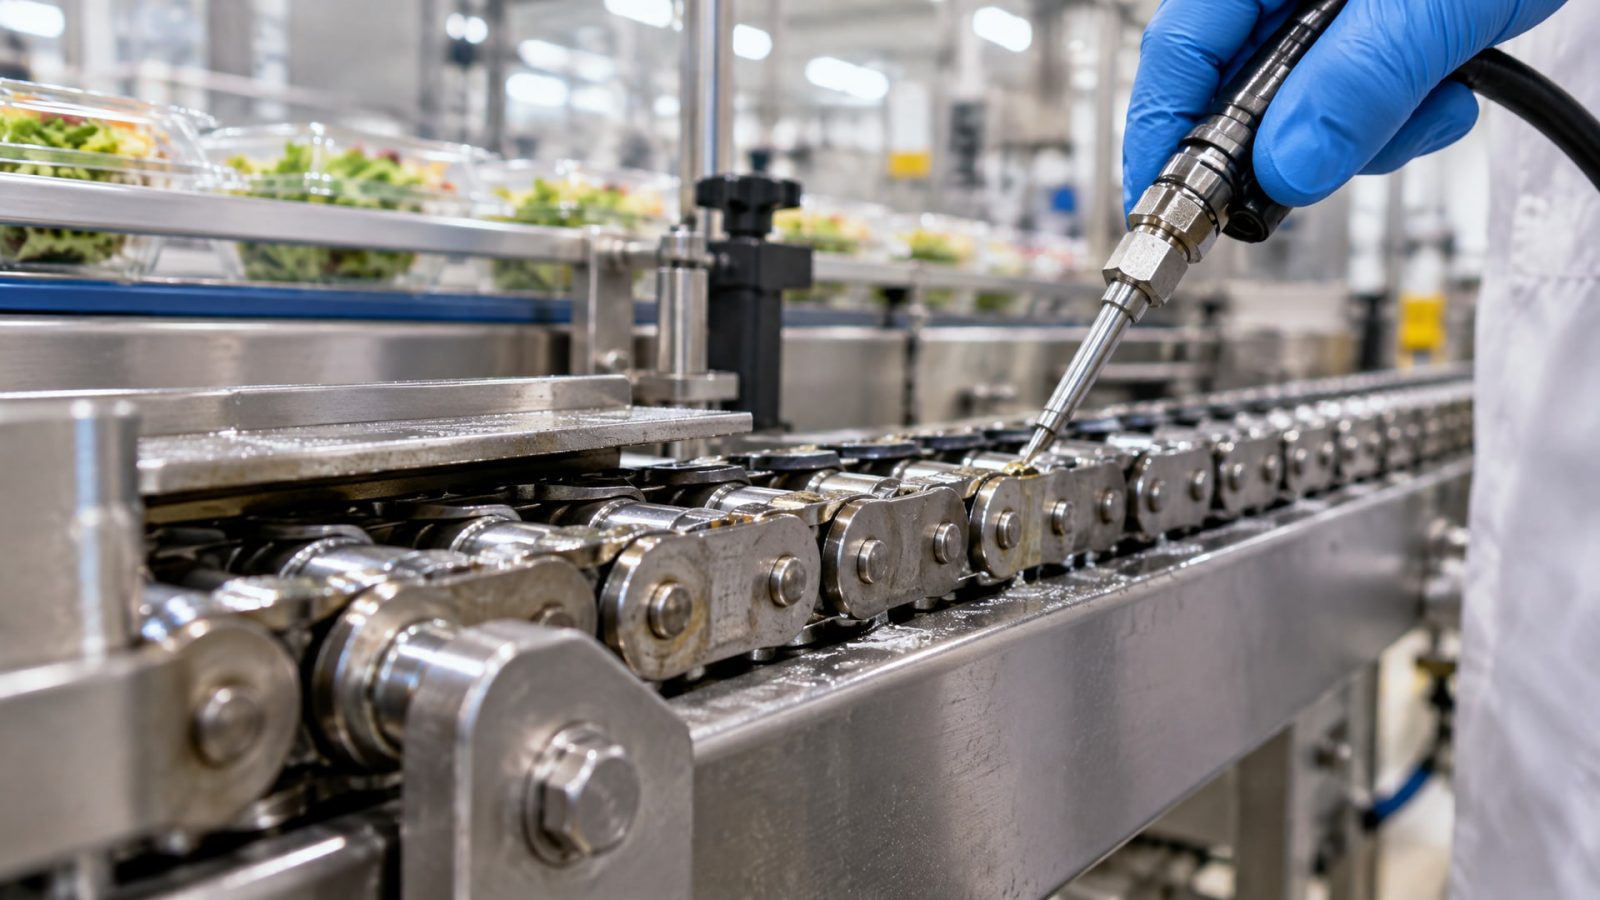
на направляющих, цепях и конвейерах, которые близко расположены к продукту;
на подшипниках фасовочных головок, где смазка может случайно капнуть в бункер или на упаковку;
на редукторах и насосах, если их корпуса находятся над производственной зоной;
на механизмах этикетирования и дозирования, где возможен контакт брызг или паров с пищей.
Смазка H2 используется:
на редукторах и приводах, полностью отделенных от продукта конструктивно;
на опорных узлах и направляющих станин оборудования, которые находятся ниже уровня продукта;
на механизмах, закрытых кожухами, исключающими любой риск попадания смазки даже при разгерметизации.
H2 - это индустриальная смазка с допуском только на косвенный контакт (например, если оператор коснулся смазанной части, а потом пищи). H1 существует именно потому, что полностью исключить контакт на фасовочной линии невозможно.
Правило выбора простое: если конструктивно исключить контакт нельзя, берешь H1. Если исключается полностью, H2 будет дешевле и при этом достаточна.
Как подготовить оборудование к безопасной смазке
Перед тем как начинать смазку упаковочной линии, нужно оценить конструкцию каждого узла и предусмотреть защиту.
Осмотр и планирование:
изучи техническую документацию оборудования и определи, где конструктивно невозможно избежать риска контакта смазки с продуктом;
отметь узлы, которые находятся над продуктом или в зоне распыления;
выясни, есть ли на оборудовании штатные дефлекторы, кожухи или экраны; если нет, предусмотри временные защиты (например, картон, тонкую фольгу).
Выбор типа смазки для каждой зоны:
для узлов, где контакт исключен конструктивно, можно использовать H2 или даже стандартную индустриальную смазку (это экономит бюджет);
для всех остальных зон, даже если риск минимален, переходи на H1;
убедись, что смазка не имеет вкуса и запаха; это свойство важно не только для безопасности, но и для предотвращения влияния на органолептику продукта.
Подготовка мест нанесения:
перед смазкой очисти узлы от старой смазки, пыли и остатков продукта;
используй безворсовую ветошь; после нанесения смазки удали ее излишки (выступившие капли, "потеки");
убедись, что ветошь не оставила волокна в смазке - они могут попасть в продукт.
Техника нанесения смазки на фасовочное оборудование
Ошибки при нанесении смазки приводят либо к ее избытку (капли падают в продукт), либо к недостатку (узел быстро изнашивается и начинает греметь).
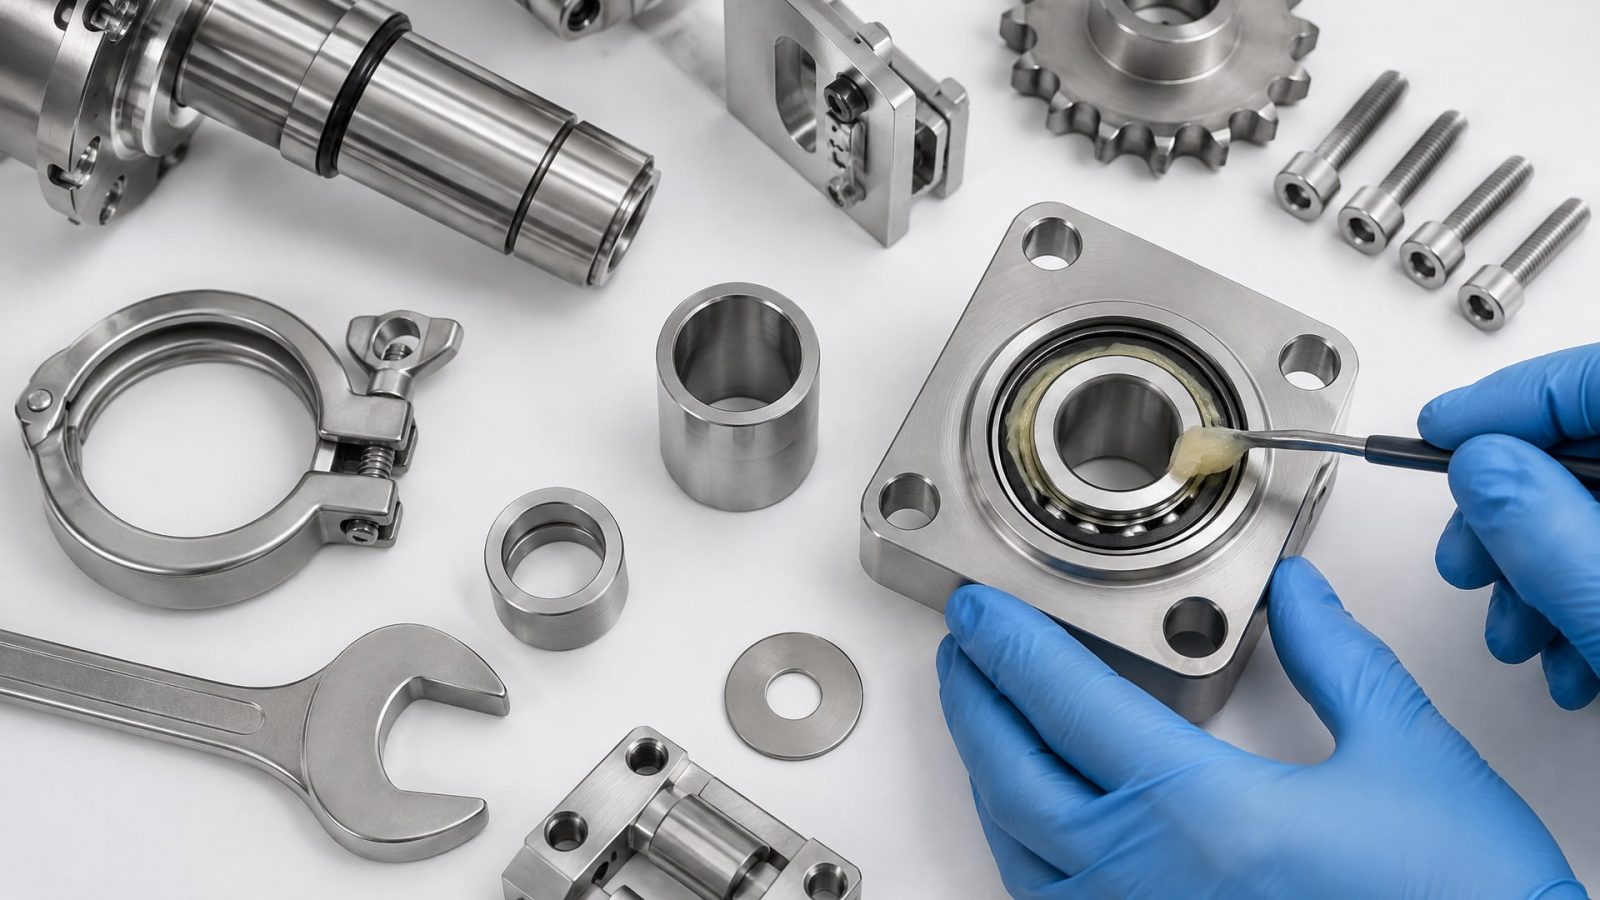
Правильная техника находится посередине.
Нанесение пластичной смазки:
используй пластичную смазку тонким слоем, а не "валом в несколько миллиметров";
для подшипников, направляющих и соединений наноси смазку по периметру (по капле или линии);
после сборки узла удали все видимые излишки с помощью безворсовой ветши;
если видишь, что смазка "вытекает" из узла более чем на 1-2 мм в сутки, это сигнал о перезаливке или износе уплотнений.
Точечное нанесение масла:
если используется жидкое масло, применяй масленку с дозирующей иглой, а не шприц без ограничителя;
одна капля масла на подшипник - это норма; две-три капли - избыток;
давай маслу время впитаться (10-15 минут), а затем удали все, что не впиталось.
Универсальные спреи и аэрозоли:
если используешь спрей, наноси его с расстояния 15-20 см короткими импульсами (0,5-1 секунда);
держи упаковку под углом 45 градусов; спрей должен попасть на узел трения, а не на прилежащие поверхности;
после нанесения дай выветриться летучим компонентам (обычно 5-10 минут), затем удали видимые лишние остатки.
Узлы смазывают один раз в 2-4 недели для большинства упаковочных линий, работающих в обычном режиме. На линиях с высокой влажностью (холодильные, моечные участки) интервалы могут быть короче - раз в 1-2 недели. Частая пересмазка - это основная причина утечек смазки в продукт.
Контроль утечек и диагностика проблем
После того как смазка нанесена, начинается фаза контроля.
Утечки и деградация смазки проявляются по разным признакам.
На что смотреть при осмотре:
капли на упаковке или на конвейере ниже смазанного узла сигнализируют о перебора смазки или разгерметизации уплотнений;
потемнение смазки (с желтой она становится коричневой или черной) говорит об окислении из-за воздействия влаги, тепла или контаминации;
затвердевание пластичной смазки или ее отслоение от поверхности указывает на вымывание водой или некорректный выбор смазки для конкретных условий.
Если смазка вытекает в продукт:
первым делом проверь, не перезалил ли ты узел; убери излишки;
оцени состояние уплотнений: если они разбухли (увеличились в объеме) или потрескались, меняй их;
убедись, что температура в узле не превышает допустимую для выбранной смазки (обычно для H1 это -30 ... +80 °C или -40 ... +100 °C в зависимости от типа);
если утечки продолжаются, установи дефлектор или временный кожух.
Контроль в системе ХАССП:
на производствах с пищевой сертификацией контроль смазки входит в план управления рисками;
задай периодичность осмотра (раз в неделю или раз в смену, в зависимости от критичности узла);
фиксируй результаты: дату, узел, состояние смазки, наличие утечек, принятые меры;
при обнаружении загрязнения продукта смазкой проводи расследование и корректирующее действие (смену смазки, ремонт уплотнения, переоборудование узла).
Выбор конкретной смазки для упаковочной линии
На рынке пищевых смазок предложение велико, но основные типы для упаковочного оборудования - это пластичные смазки (NLGI 2 или NLGI 1) и жидкие масла.
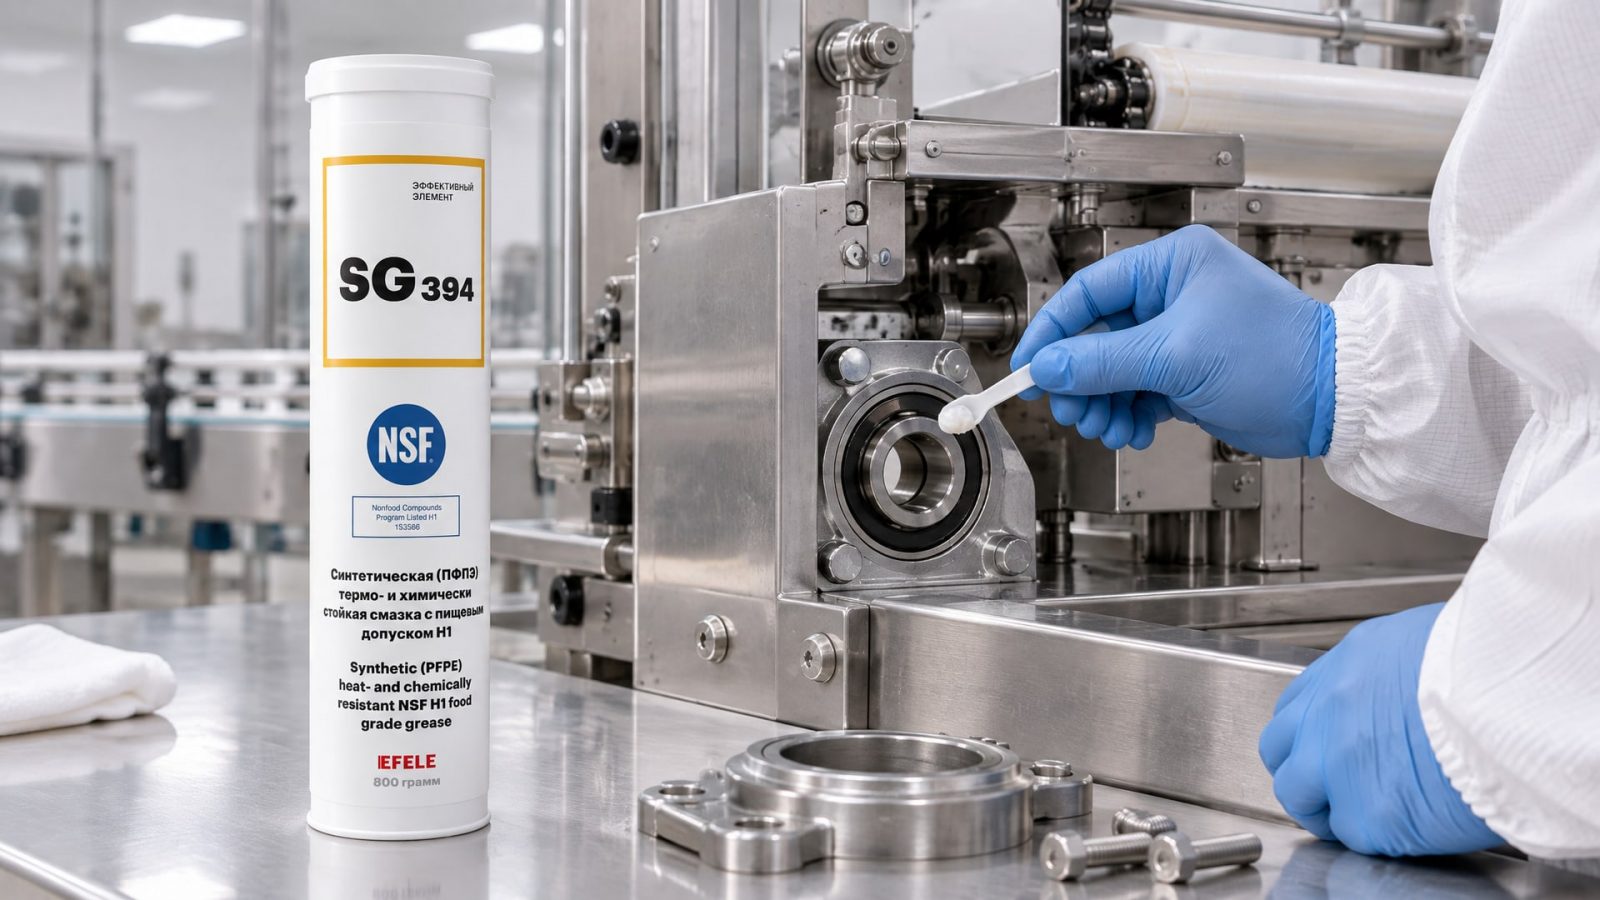
Выбор зависит от типа узла и условий работы.
Пластичные смазки с H1 подходят:
для подшипников скольжения и качения на валах малого диаметра;
для направляющих и шпинделей, где требуется сохранение смазки на месте;
для соединений в редукторах и передачах (если они открытого типа и находятся рядом с продуктом).
Пластичная смазка EFELE SG-394 применяется именно в таких условиях, где необходима термо- и химстойкость при сохранении пищевого допуска H1. Она подходит для фасовочных головок, которые работают в контакте с влагой и где возможны брызги продукта.
Жидкие масла H1 подойдут:
для коротких перемычек между узлами и для мест, где нужна быстрая циркуляция смазки;
для игольчатых и роликовых подшипников малого размера;
для мест с ограниченным доступом, где пластичную смазку трудно нанести в нужном количестве.
Комбинированное решение:
смешивай подходы: пластичную смазку нанеси на основные узлы трения, а жидкую масло (в аэрозольной упаковке) используй для точечной смазки уплотнений, резьбовых соединений и скользящих поверхностей.
Универсальная адаптивная силиконовая смазка EFELE АДАПСИЛ применяется для уплотнений и других элементов, где возможен случайный контакт с продуктом; ее также рекомендуют для узлов, которые требуют защиты от влаги и химических воздействий.
Частые ошибки при смазке упаковочного оборудования
Опыт производств показывает, что большинство проблем с попаданием смазки в продукт - это результат типовых ошибок.
Вот главные из них.
Ошибка 1: выбор обычной индустриальной смазки вместо H1
Обычные минеральные смазки не предназначены для контакта с пищей. Если такая смазка попадет в продукт хотя бы в микродозах, это нарушение санитарных требований и причина отзыва партии. На упаковочных линиях пищевых производств такой выбор недопустим.
Ошибка 2: перезаливка - смазки не "больше, значит, лучше"
Избыток смазки вытекает из узла, капает на продукт, брызги попадают на упаковку. Правило простое: смазку наносят тонким слоем и регулярно, а не одновременно в большом объеме. На подшипнике диаметром 10-15 мм одной капли жидкой смазки достаточно на 2-3 недели работы.
Ошибка 3: использование одной смазки для всех узлов
Разные узлы требуют разных смазок. Если смазать низкотемпературной эластичной смазкой узел, работающий при +60 °C, она будет вытекать. Если использовать высоковязкую смазку для шпинделя - шпиндель заклинит. Выбери смазку в соответствии с характеристиками узла и условиями.
Ошибка 4: игнорирование состояния уплотнений
Уплотнения высыхают, растрескиваются, теряют герметичность. Если уплотнение повреждено, смазка будет вытекать независимо от количества. Перед смазкой проверь состояние уплотнений; если они выглядят изношенными, замени их.
Ошибка 5: отсутствие периодичности и контроля
Если сегодня смазал, а потом забыл - узел будет работать "на сухую", произойдет износ, заклинивание и поломка. Установи график смазки в соответствии с техническим паспортом оборудования и придерживайся его. Вноси записи в журнал.
Часто задаваемые вопросы
Может ли смазка H1 полностью попасть в продукт без вреда?
Нет. H1 допускает только случайный контакт до 10 мг/кг. Это не означает, что смазка безвредна в любом количестве; это граница технически неизбежного загрязнения. Если смазка попадает в продукт регулярно и заметно, это нарушение требований безопасности и причина для пересмотра организации смазки оборудования.
Как узнать, правильно ли я наношу смазку, если нет специалиста на месте?
Основной признак правильной смазки - узел работает без шума, не греется и не вытекает. Если при включении оборудования слышны странные звуки, смазка вытекает каплями, или узел греется сильнее, чем обычно, смазка нанесена неправильно (либо ее слишком много, либо слишком мало, либо она деградировала). Консультируйся со специалистом техподдержки производителя оборудования.
Почему смазка вытекает, если я наношу ее в нормальном количестве?
Причины могут быть: 1) уплотнение износилось или повреждено; 2) смазка неправильно выбрана для температуры или условий работы; 3) узел перегревается. Проверь температуру узла во время работы (должна быть в пределах, указанных в техпаспорте смазки), оцени состояние уплотнений, убедись, что смазка соответствует рекомендуемому типу.
На какой срок хватает одного нанесения смазки на фасовочной линии?
В зависимости от интенсивности работы оборудования и типа узла - от 2 недель до 2 месяцев. На высокоскоростных фасовщиках обычно требуется смазка раз в 2-4 недели. На этикетировочных механизмах интервал может быть дольше. Конкретное рекомендуемое значение указано в техническом паспорте оборудования.
Чем отличается пищевая смазка от обычной по внешнему виду и свойствам?
По виду они часто неотличимы. Разница в составе компонентов (базовое масло, загуститель, присадки должны быть пищевого уровня). Пищевая смазка H1 не должна иметь резкого запаха и вкуса, должна быть стабильнее при хранении и не содержать ядовитых элементов. Выбирай смазки, на упаковке которых прямо указан допуск NSF H1 и соответствие ISO 21469.
Заключение
Защита продукта при смазке упаковочного оборудования - это не одна мера, а система: выбор смазки с допуском NSF H1, правильная техника нанесения, конструктивная защита узлов и регулярный контроль утечек. Смазка H1 снижает риск, но не гарантирует безопасность сама по себе - эта гарантия строится на понимании того, что H1 дозволяет только случайный контакт (до 10 мг/кг), а не постоянное попадание смазки в продукт.
Практический путь: определи на каждом узле риск контакта смазки с пищей, выбери соответствующий допуск (H1 или H2), подготовь место нанесения, нанеси смазку тонким слоем, удали излишки, установи график контроля и веди записи. Если возникают утечки или сомнения по выбору смазки, обратись в техподдержку производителя оборудования или поставщика смазочных материалов - они помогут подобрать точный тип и оптимизировать процесс под твое производство.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как удалить анаэробный герметик с резьбового соединения, используя проверенные методы для различных типов фиксаторов.
Узнайте, чем смазать секатор, чтобы он служил дольше, не ржавел и сохранял остроту лезвий.
Узнайте, как регулярный контроль СОЖ помогает снизить расход и продлить срок ее службы на производстве.