
Как повысить чистоту поверхности при шлифовке нержавейки
Чистая поверхность после шлифовки нержавеющей стали получается за счет сочетания трех факторов: правильно заданной шероховатости, поэтапной обработки абразивами и контроля нагрева. Также важно подобрать СОЖ под материал и требования к финишу: остатки состава, перегрев и повреждение текстуры могут оставить пятна и разводы или ухудшить результат.
Статья будет полезна инженерам, технологам и снабженцам, которые выбирают режимы шлифования и СОЖ для нержавейки. Разберем, как измерять качество поверхности, почему одной зернистости абразива недостаточно, как снизить риск загрязнения и когда после шлифования нужна дополнительная полировка.
Как оценивать чистоту поверхности после шлифовки нержавейки
Внешний вид детали не всегда показывает, насколько ровной получилась поверхность.
Для оценки используют параметр шероховатости Ra, а при постановке задачи важно согласовать его с назначением детали и требованиями документации. Например, в справочных данных для нержавеющей стали приведены значения Ra от 1,00 до 6,00 мкм для поверхности после обработки bead blasting, от 0,40 до 6,00 мкм для bored/turned и от 0,10 до 0,80 мкм для electropolished. Это ориентиры для разных состояний поверхности, а не автоматические нормы для шлифованной детали.
Для описания шероховатости также применяют классы N. Чем меньше номер класса, тем более гладкой считается поверхность. В таблице соответствий указаны N8 = 3,2 мкм, N7 = 1,6 мкм, N6 = 0,8 мкм, N5 = 0,4 мкм и N4 = 0,2 мкм. Эти значения помогают перевести требование к финишу в измеряемую величину, но не заменяют согласования конкретного параметра для детали.
В технической документации для спецификации и контроля поверхности упоминают ISO 25178. При этом нужно учитывать, что одинаковое обозначение зернистости не гарантирует одинаковую шероховатость готовой поверхности: на результат влияют этапы обработки и условия шлифования. Поэтому требования к Ra лучше фиксировать отдельно от выбора абразива.
Что проверить перед началом работ
Какое значение шероховатости задано в документации и каким методом его будут контролировать.
Требуется ли только заданный Ra или также внешний вид без заметных следов обработки.
Подходит ли выбранная последовательность абразивов для требуемого финиша.
Не оценивают ли поверхность только визуально, без измерения шероховатости.
Такая постановка задачи помогает инженеру и закупщику сопоставить требование к поверхности с процессом и материалами. Если приемка зависит от измерений, заранее согласуйте способ контроля и участок, на котором его проводят.
Как добиться чистой поверхности при шлифовании нержавейки
Для получения более гладкого финиша переходят от грубого абразива к более мелкому, постепенно увеличивая зернистость.
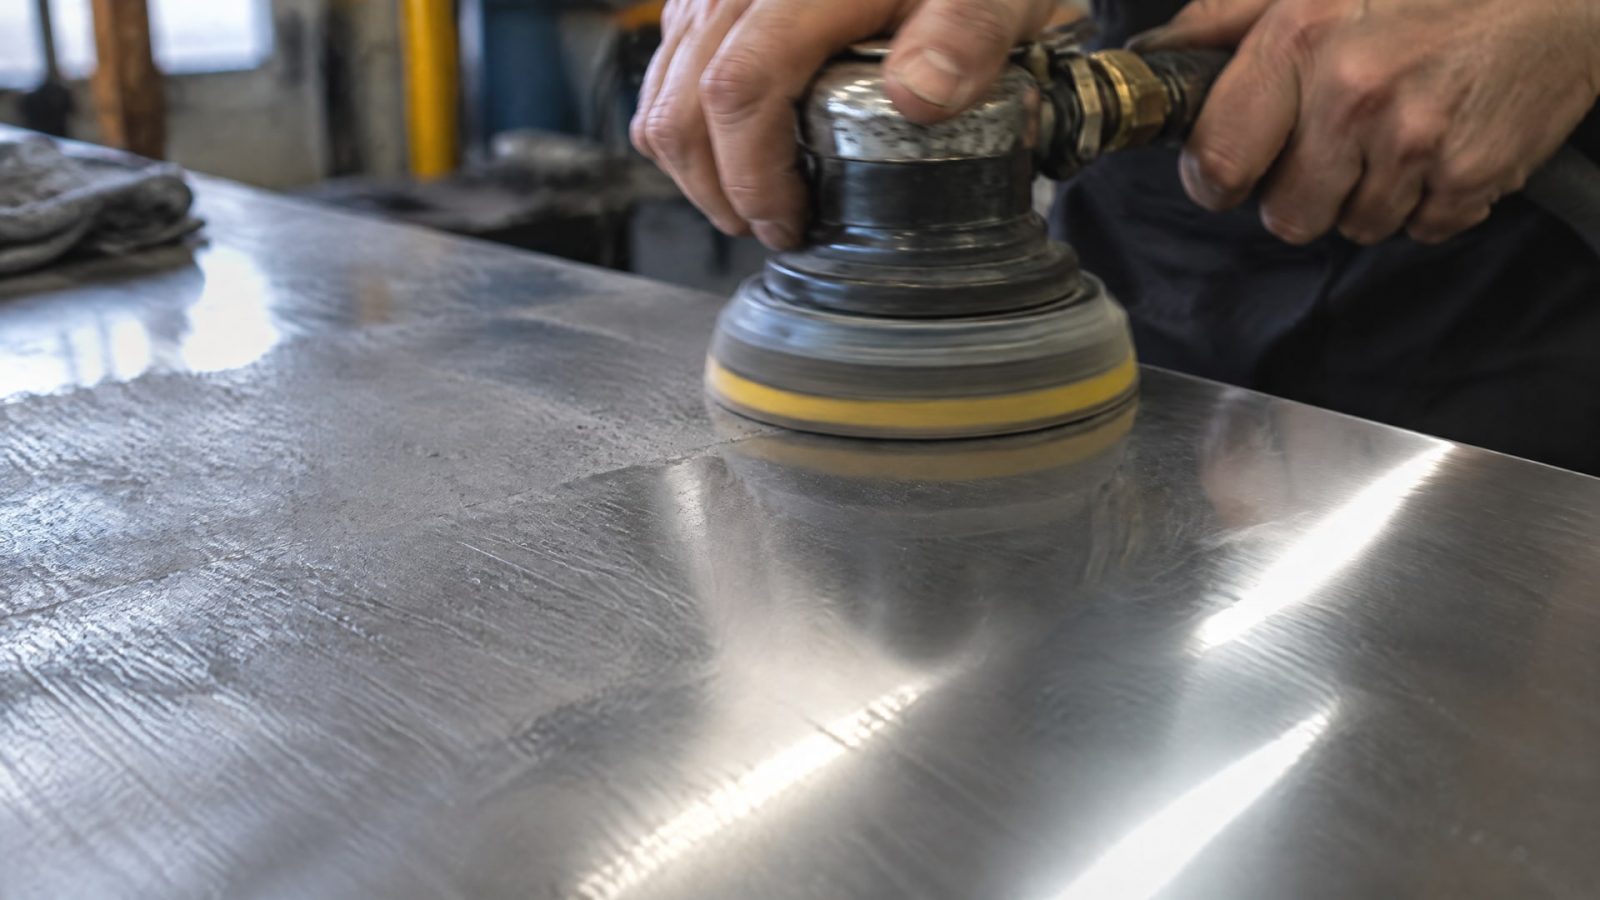
Пропуск промежуточных этапов может оставить следы предыдущей обработки, которые не исчезнут от одной только смены абразива на более тонкий. При этом конкретное значение Ra нельзя выводить только из зернистости: его проверяют измерением.
Второй важный фактор - тепло. Чрезмерный нагрев ухудшает поверхность и может вызвать повреждения, поэтому деталь нужно поддерживать как можно более холодной в течение всей операции. Охлаждение и отвод тепла особенно важны, когда требуется сохранить однородную текстуру без локальных следов.
Контактное давление также влияет на результат. Низкое давление и плавные движения помогают уменьшить нагрев; осциллирующие движения используют для более равномерной обработки. Не стоит компенсировать недостаточную эффективность чрезмерным нажимом: это повышает риск перегрева и ухудшения финиша.
Рабочая последовательность
Начните с этапа, достаточного для удаления исходных следов обработки.
Переходите к более мелкому абразиву постепенно, не пропуская промежуточные стадии.
Поддерживайте охлаждение и следите за нагревом детали во время каждого этапа.
Работайте с низким контактным давлением и плавными либо осциллирующими движениями.
После обработки проверьте поверхность измерением Ra, если это предусмотрено требованиями.
Для снижения нагрева в практических рекомендациях также упоминаются абразивы и расходные материалы с охлаждающим покрытием. Дополнительный отвод тепла может обеспечить подложка: в качестве примера приводится алюминий. Выбор такого решения зависит от конкретной операции и оборудования, поэтому оценивайте его в контексте всего процесса, а не как замену контролю давления и охлаждения.
Как выбрать СОЖ для шлифования нержавеющей стали
СОЖ должна соответствовать обрабатываемому материалу и требованиям к чистоте поверхности.
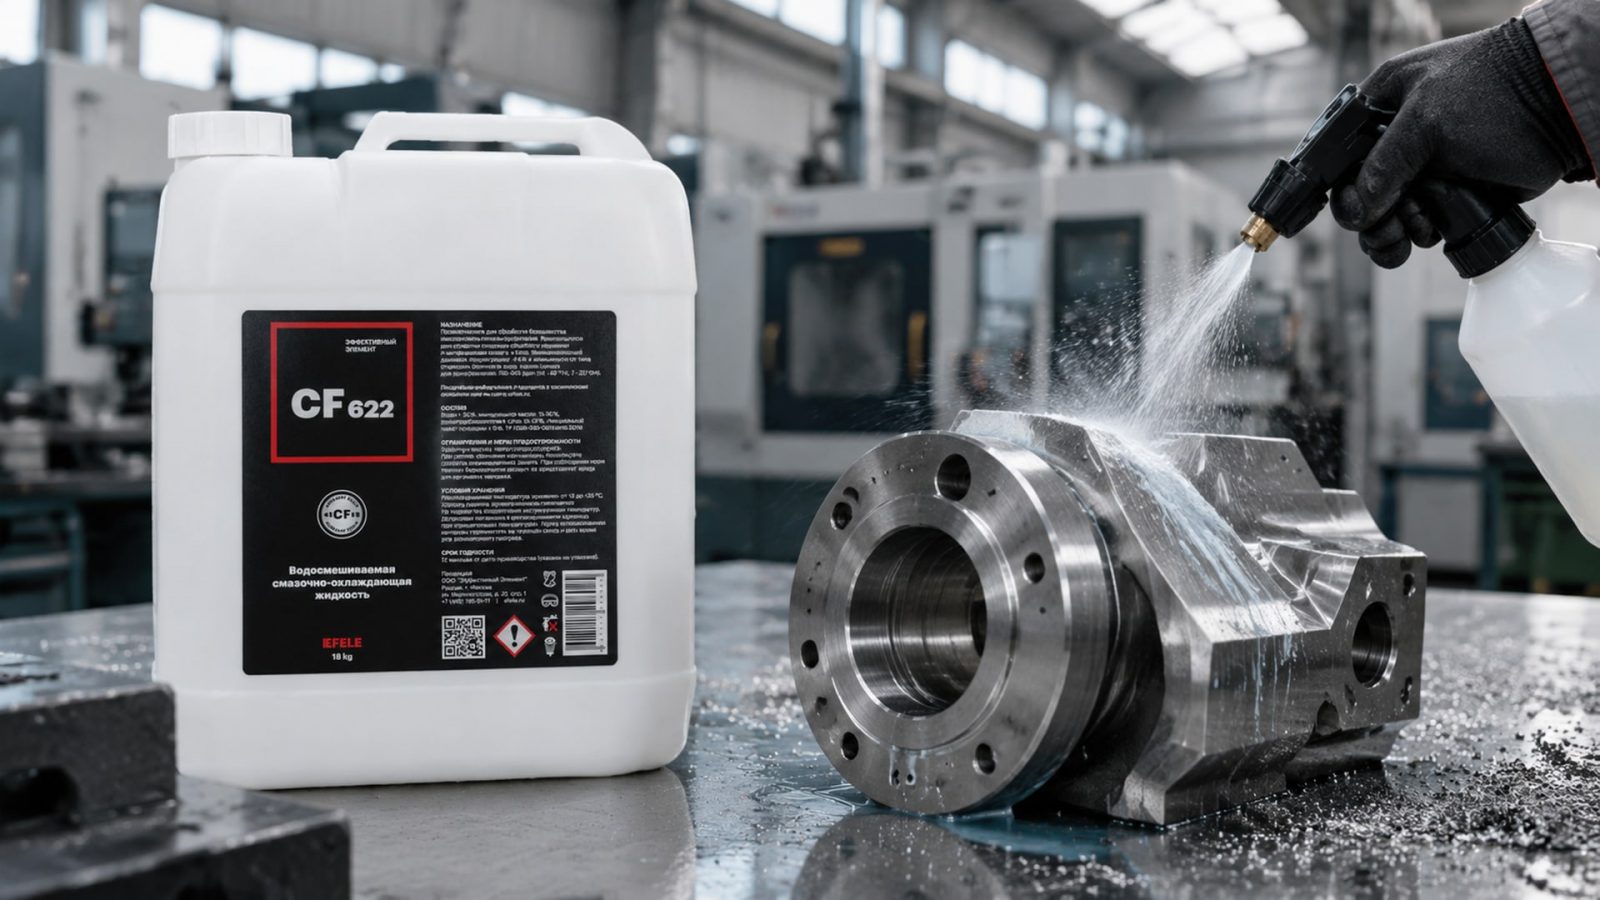
Для финишной обработки используют бессернистые составы: они подходят для общего шлифования и помогают предотвращать налипание материала. Водные составы могут быть полезны там, где важно не оставлять масляного остатка, но конкретный выбор зависит от условий операции.
При обработке нержавейки важно учитывать состав расходных материалов и применяемых составов. В практических рекомендациях советуют избегать материалов, содержащих железо, серу и хлориды, если нужно снизить риск загрязнений и пятен на поверхности. Вместе с тем для труднообрабатываемых металлов могут применяться хлорсодержащие добавки; поэтому решение нельзя принимать только по признаку «чем активнее состав, тем лучше». Сопоставьте состав СОЖ с требованиями к чистоте детали и режимом обработки.
Когда состав и режим подбирают для шлифования нержавеющей или высоколегированной стали, в этой задаче используют полусинтетическую СОЖ EFELE CF-622, разработанную для обработки таких материалов. При выборе важно оценивать не только совместимость с материалом, но и то, соответствует ли продукт требованиям конкретной операции и последующей очистки поверхности.
Что уточнить при подборе
Какой материал обрабатывают и насколько сложна операция.
Требуется ли чистый финиш без масляного остатка.
Есть ли в составе СОЖ и расходных материалов компоненты, способные оставить следы на нержавейке.
Как устроены подача охлаждения и отвод тепла.
Предусмотрена ли очистка детали после обработки и каким способом ее будут выполнять.
Такой порядок помогает избежать выбора СОЖ только по общему назначению. Если поверхность должна оставаться чистой после шлифования, учитывайте весь маршрут: обработку, удаление остатков состава и приемочный контроль.
Почему после шлифовки нержавейки появляются пятна и разводы
Следы на готовой поверхности могут быть связаны с остатками СОЖ, перегревом или повреждением текстуры.
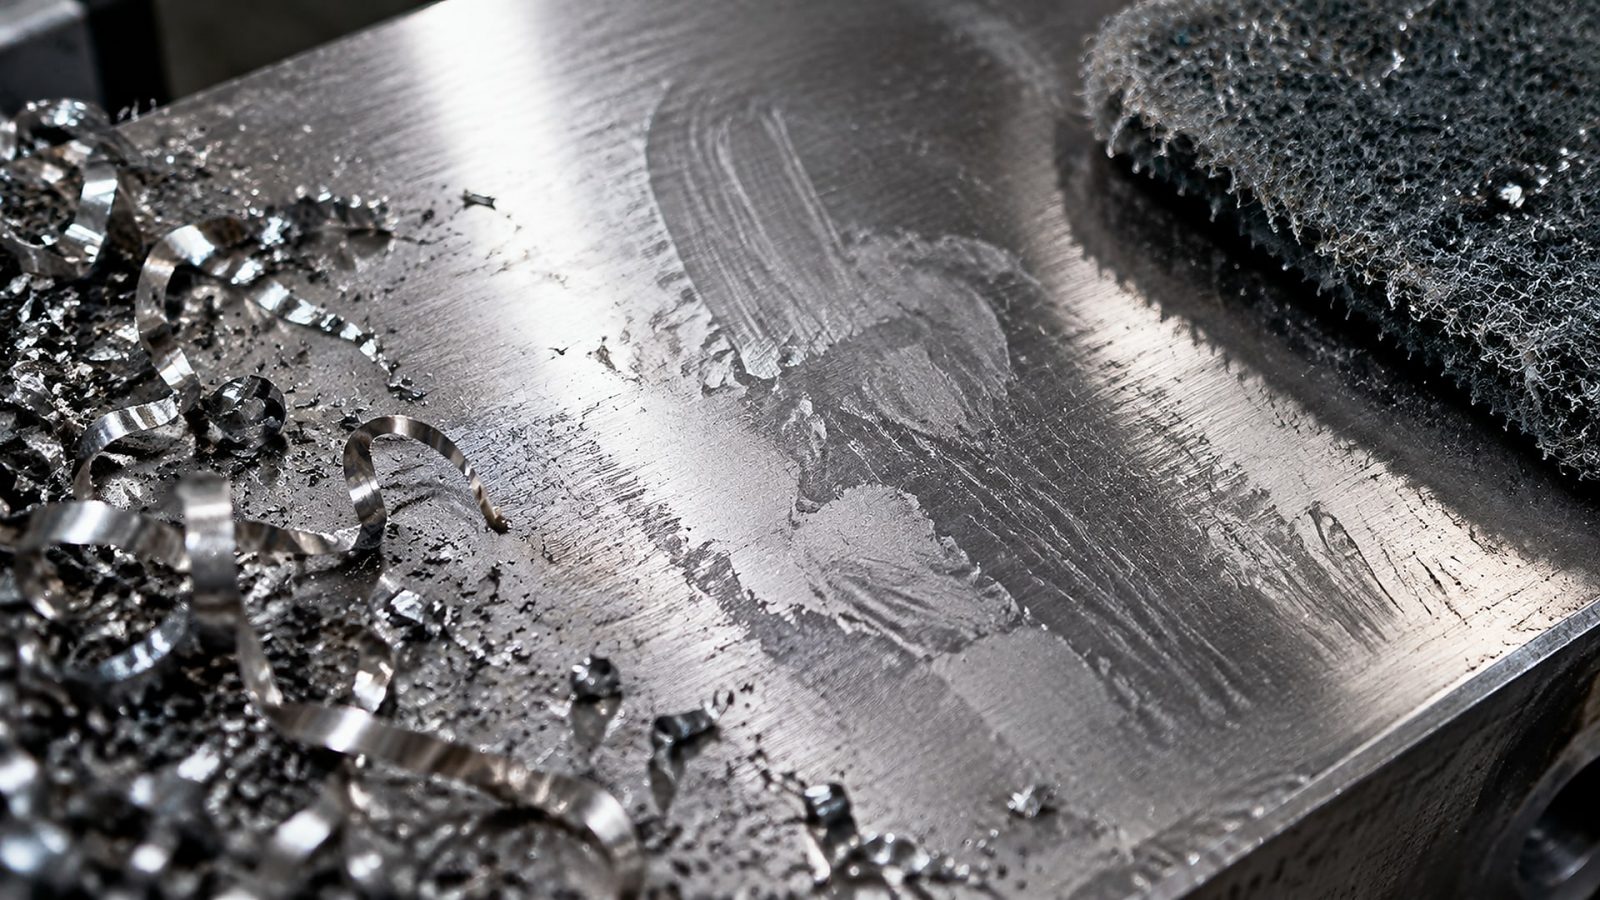
Поэтому отсутствие заметных пятен сразу после обработки еще не подтверждает, что результат соответствует требованиям: важно оценить и чистоту, и шероховатость. Перегрев уменьшают охлаждением, отводом тепла и снижением контактного давления.
Отдельный риск связан с применением расходных материалов и составов, содержащих железо, серу или хлориды. Если требуется сохранить чистую поверхность без загрязнений, проверяйте их состав и учитывайте возможное влияние на деталь. Не следует считать любую СОЖ подходящей для нержавеющей стали только потому, что она предназначена для металлообработки.
Если на поверхности остались загрязнения, средство для очистки выбирают по их типу. Для отпечатков и легких загрязнений в практических рекомендациях приводятся аммиачные растворы концентрацией около 1%. Для следов на поверхностях, к которым часто прикасаются, упоминаются спирт, изопропанол или ацетон. Применимость конкретного средства нужно оценивать для детали и процесса очистки.
Как снизить риск следов
Проверяйте состав СОЖ и расходных материалов до запуска операции.
Не допускайте избыточного нагрева детали.
Используйте плавные движения и низкое контактное давление.
Очищайте поверхность средством, подобранным под тип загрязнения.
После очистки повторно осмотрите деталь и проверьте шероховатость, если это требуется по документации.
Если пятна возникают регулярно, не ограничивайтесь заменой средства для очистки. Проверьте последовательность обработки, охлаждение, контактное давление и совместимость СОЖ с задачей. Иначе можно убрать видимый след, но сохранить причину его появления.
Когда после шлифования нужна дополнительная полировка
Шлифование не всегда дает тот внешний вид, который требуется для готовой детали.
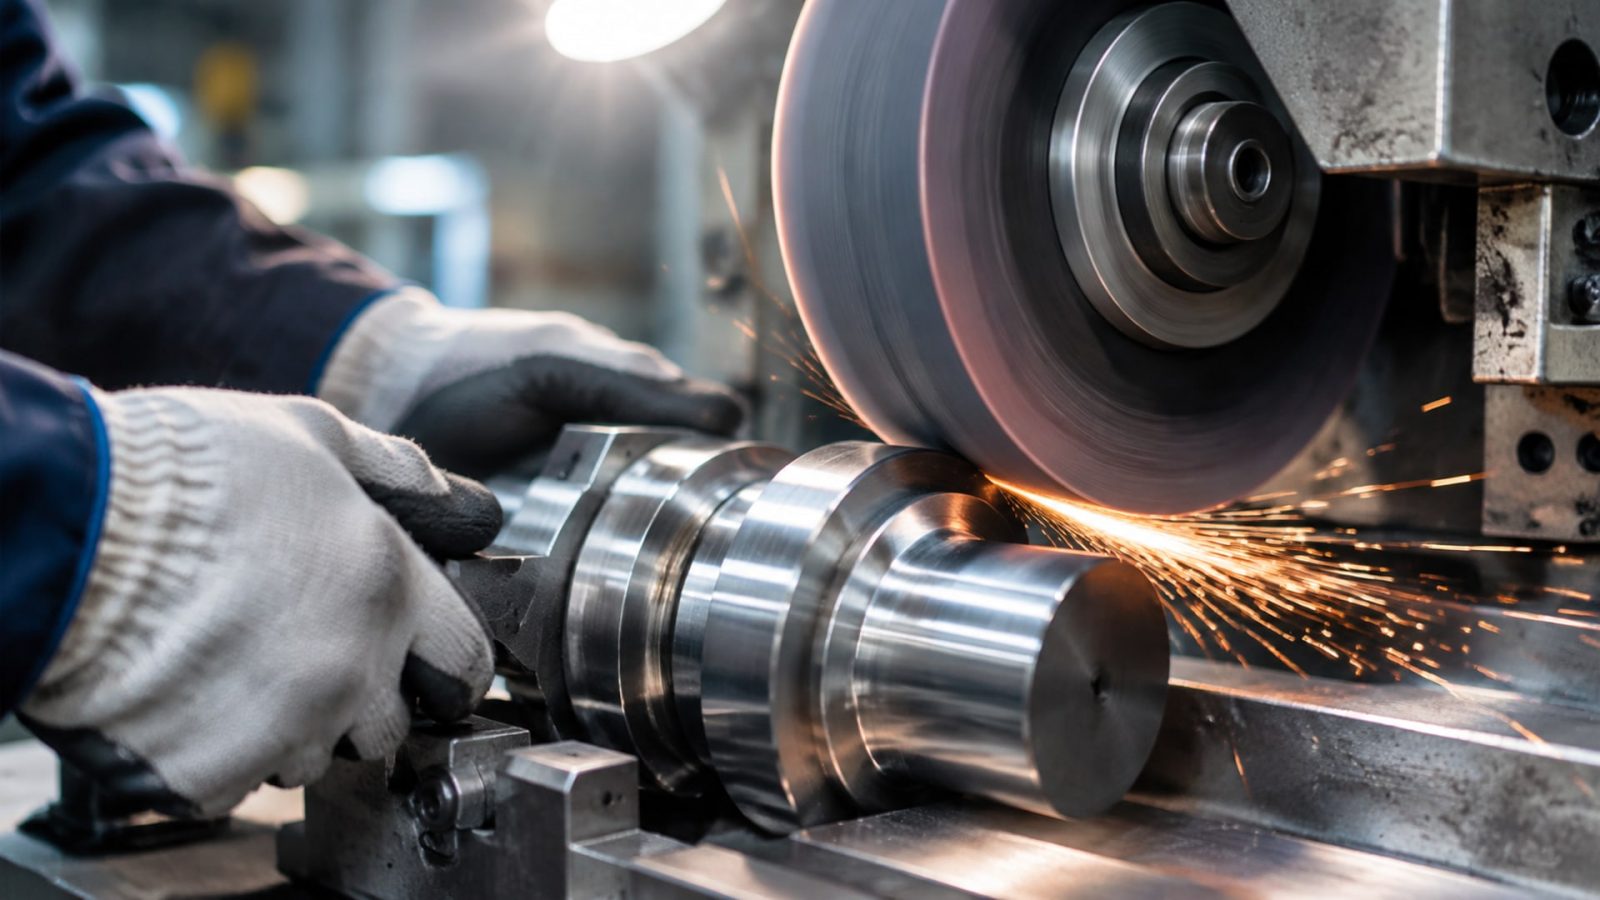
Для более однородной или гладкой поверхности после шлифования может понадобиться полировка или обработка burnishing. Выбор финишного этапа зависит от целевого качества поверхности: в справочных данных для electropolished приведен диапазон Ra 0,10-0,80 мкм, но его нельзя автоматически считать результатом, который даст шлифование.
Решение о дополнительной обработке принимают по требованиям к детали и результатам измерения, а не только по визуальной оценке. Классы шероховатости помогают задать ориентир: например, N6 соответствует 0,8 мкм, N5 - 0,4 мкм, а N4 - 0,2 мкм. Если фактический результат не соответствует заданному параметру, следует пересмотреть последовательность обработки или включить отдельный финишный этап.
Как определить необходимость следующего этапа
Сначала зафиксируйте требуемое значение Ra и метод контроля по документации. Затем измерьте поверхность после шлифования и сравните результат с заданным уровнем. Если параметр достигнут, а внешний вид соответствует требованиям, дополнительная операция может не понадобиться. Если поверхность не соответствует спецификации, оцените, поможет ли более тонкая стадия шлифования или требуется полировка.
Для промышленного процесса полезно разделять две задачи: получить заданную шероховатость и обеспечить требуемый внешний вид. Они связаны, но не всегда совпадают. Поэтому критерии приемки, последовательность абразивов и необходимость полировки стоит определить до начала работ, а не после появления дефектов на готовой партии.
Часто задаваемые вопросы
Как убрать пятна и разводы после шлифовки нержавейки?
Сначала определите характер загрязнения и проверьте, не вызваны ли следы перегревом или повреждением текстуры. Средство очистки выбирают по типу загрязнения: для отпечатков и легких загрязнений упоминаются аммиачные растворы около 1%, для некоторых следов - спирт, изопропанол или ацетон. После очистки оцените поверхность повторно.
Как выбрать СОЖ для шлифования нержавейки?
Учитывайте материал, требования к финишу, состав СОЖ и способ охлаждения. Для чистой поверхности важны риск следов от компонентов и наличие масляного остатка. Бессернистые составы применяют для общего шлифования и финишной обработки, а водные могут не оставлять масляного остатка. Подбор зависит от конкретной операции.
Почему зернистость абразива не гарантирует нужную шероховатость?
Зернистость не задает однозначное значение Ra готовой поверхности. На результат влияют последовательность обработки, нагрев и контактное давление. Для более гладкого финиша переходят от грубого абразива к более мелкому, а фактическую шероховатость подтверждают измерением и сопоставляют с требованиями документации.
Можно ли получить гладкую поверхность только шлифованием?
Это зависит от требуемого внешнего вида и шероховатости. После шлифования для более однородного финиша может понадобиться полировка или обработка burnishing. Ориентируйтесь на измеренное значение Ra и критерии приемки: если шлифование не обеспечивает нужный результат, предусмотрите дополнительный финишный этап.
Заключение
Чтобы повысить чистоту поверхности при шлифовке нержавейки, задайте измеряемую шероховатость, переходите от грубого абразива к более мелкому, контролируйте нагрев и выбирайте СОЖ с учетом риска загрязнений и требований к финишу. Зернистость сама по себе не гарантирует нужный результат, а видимые следы не заменяют измерения.
Следующий шаг - сверить требования к Ra и внешнему виду с технологической документацией, затем проверить на пробной детали последовательность абразивов, подачу охлаждения и выбранную СОЖ. По итогам измерения определите, достаточно ли шлифования или процессу нужна полировка.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
СОЖ обработка алюминия требует контроля концентрации, pH и удаления примесей для предотвращения коагуляции при анодировании.
Расход растворителя: как рассчитать затраты при нанесении промышленных покрытий, оценить экономическую эффективность и снизить потери.
Обучение нанесению антикоррозионного покрытия на промышленной площадке: нормативная база, этапы и контроль качества.