
Герметик вместо прокладки: когда анаэробный уплотнитель заменяет механическую прокладку фланца
Вопрос о замене вырубной прокладки анаэробным герметиком встает перед инженерами и снабженцами не случайно: герметик может стать надежной альтернативой на жестких металлических фланцах с малым зазором. Однако это не универсальное решение - успех зависит от соблюдения ряда жестких условий: состояния поверхностей, величины зазора, температурного режима и химической совместимости со средой. Статья разбирает, когда переход на анаэробный герметик оправдан, как подобрать состав по допустимому зазору и среде, и какие ошибки при монтаже приводят к утечкам.
На каких фланцах герметик может заменить прокладку
Анаэробный герметик работает как замена механической прокладки только на жестких металлических конструкциях.
Речь идет о фланцах из углеродистой стали, чугуна, алюминия и их сплавов, когда поверхности плоские, без видимых деформаций, раковин или перекоса. Герметик заполняет микронеровности и создает уплотняющую пленку, но не может компенсировать грубые дефекты: вмятины, царапины, коррозионные раковины или наклон фланца.
Вибрирующие соединения - критично исключить из кандидатов на замену. Если фланец колеблется или «играет» под нагрузкой, герметик разрушится за короткое время. Также непригодны пластмассовые, резиновые и мягкие прокладочные материалы, которые требуют иного подхода.
Для компактных фланцевых соединений в трубопроводах нефтегазового сектора используется стандарт ISO 27509:2012, который определяет диапазоны размеров (DN 15–DN 1200 для классов давления до CL 2500) и температур от −196 °C до +250 °C. Если система подпадает под эту норму, замену герметиком нужно согласовать с проектной документацией и регуляторами.
Критический параметр: допустимый зазор между поверхностями
Зазор между фланцами - главный лимит при переходе на анаэробный герметик.
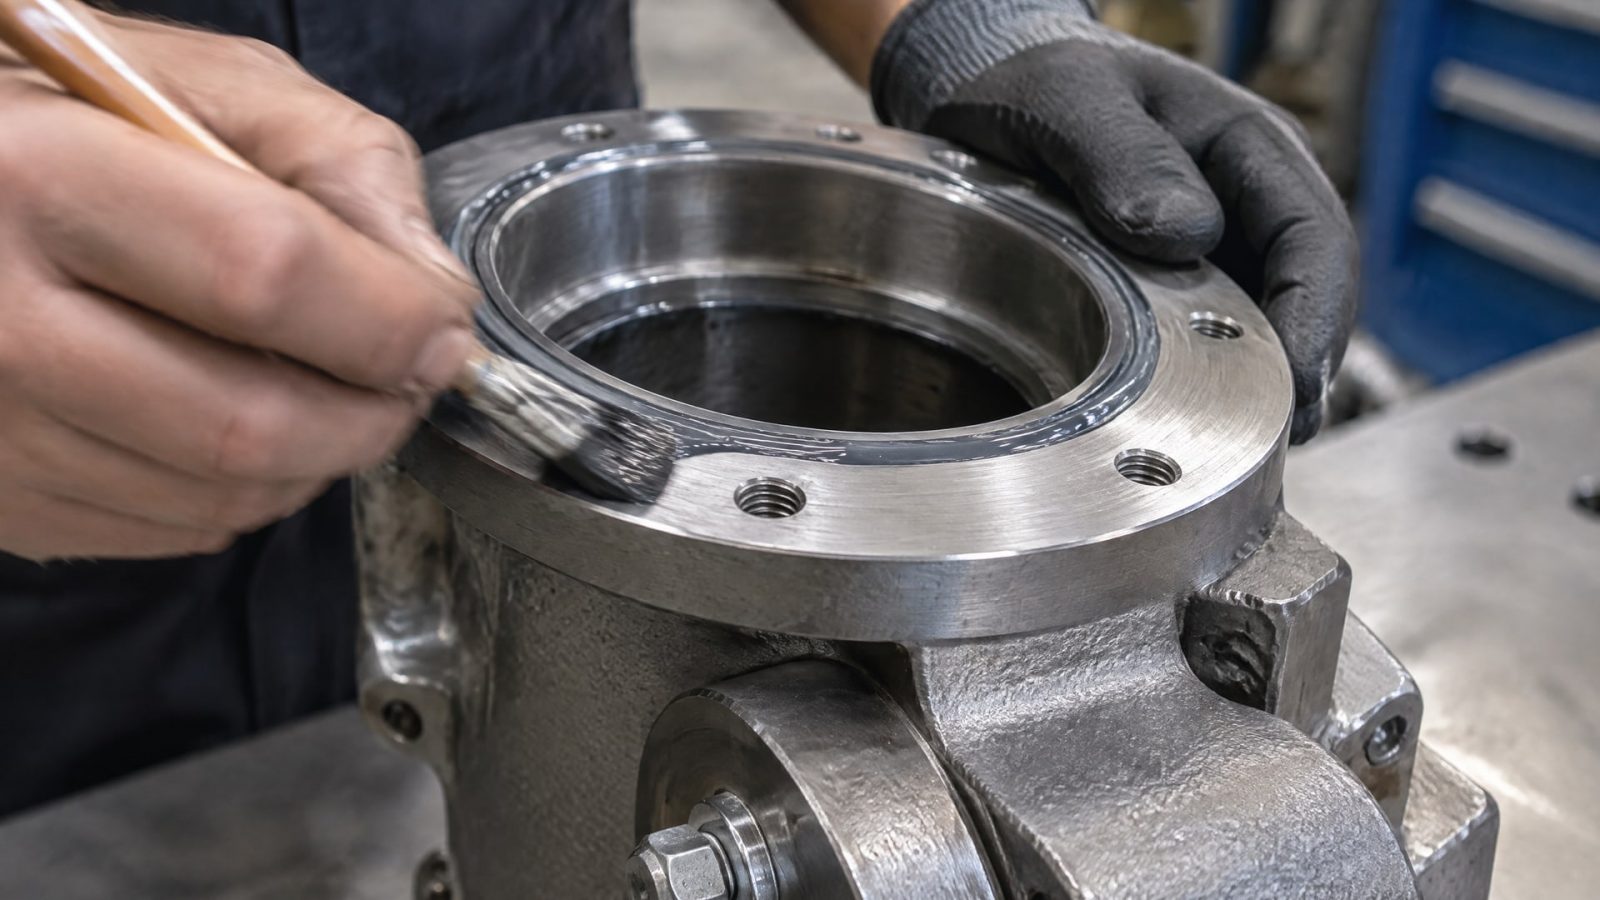
Состав работает, только если расстояние между поверхностями не превышает определенного значения; это значение зависит от наличия активатора (праймера).
Без праймера/активатора герметик способен работать при зазоре до 0,5 мм. Такой режим подходит для плотно прилегающих поверхностей с хорошей подготовкой. С активатором допустимый зазор увеличивается до 1 мм, что дает большую гибкость при сборке, но требует дополнительного материала и времени на нанесение.
В разных материалах встречаются диапазоны: в одних источниках указывается максимум 0,25 мм (для высокоточных соединений), в других - до 0,38 мм. Выбор герметика нужно делать по паспортным данным конкретного состава, где указан допустимый зазор. Если зазор больше - герметик просто вытечет из соединения или не сформирует герметичное кольцо вокруг болтовых отверстий.
Чтобы проверить реальный зазор, используют щупы или линейку. Для этого отодвигают фланцы и измеряют расстояние в нескольких точках по окружности; если разброс большой, это признак перекоса и повод отказаться от замены герметиком.
Подготовка поверхностей: почему грязь приводит к утечке
Успех герметизации фланца зависит на 70% от предварительной подготовки поверхностей.
Анаэробный состав реагирует с металлом и микронеровностями, а не с грязью, окисью или следами старой прокладки. Если пропустить этап очистки, герметик не полимеризуется равномерно, образуются «мертвые» зоны и через несколько часов появляется утечка.
Алгоритм подготовки:
Полностью остановить оборудование, сбросить давление и температуру (дождаться охлаждения горячих деталей).
Разобрать фланцевое соединение, убрать старую прокладку и все остатки материала (используют скребок, проволочную щетку или мягкую губку).
Протереть поверхность ветошью, смоченной обезжиривающим растворителем (спирт, бензин, ацетон); вытереть насухо.
Проверить поверхность на видимые дефекты: раковины, вмятины, царапины. Глубокие дефекты (более 0,5 мм) требуют полировки или замены фланца.
Для высокоточных соединений после обезжиривания рекомендуется протереть поверхность мягкой микрофибровой ветошью без ворса, чтобы избежать загрязнения волокнами.
Если поверхность окислена (черный налет, ржавчина), нужно полностью удалить окись вручную или с помощью щетки; окисленный металл плохо реагирует с анаэробным герметиком и герметичность снижается на 30–40%.
Правильная техника нанесения и сборка фланца
Наносить анаэробный герметик нужно непрерывным тонким валиком по всему контуру фланца, без разрывов и пропусков.
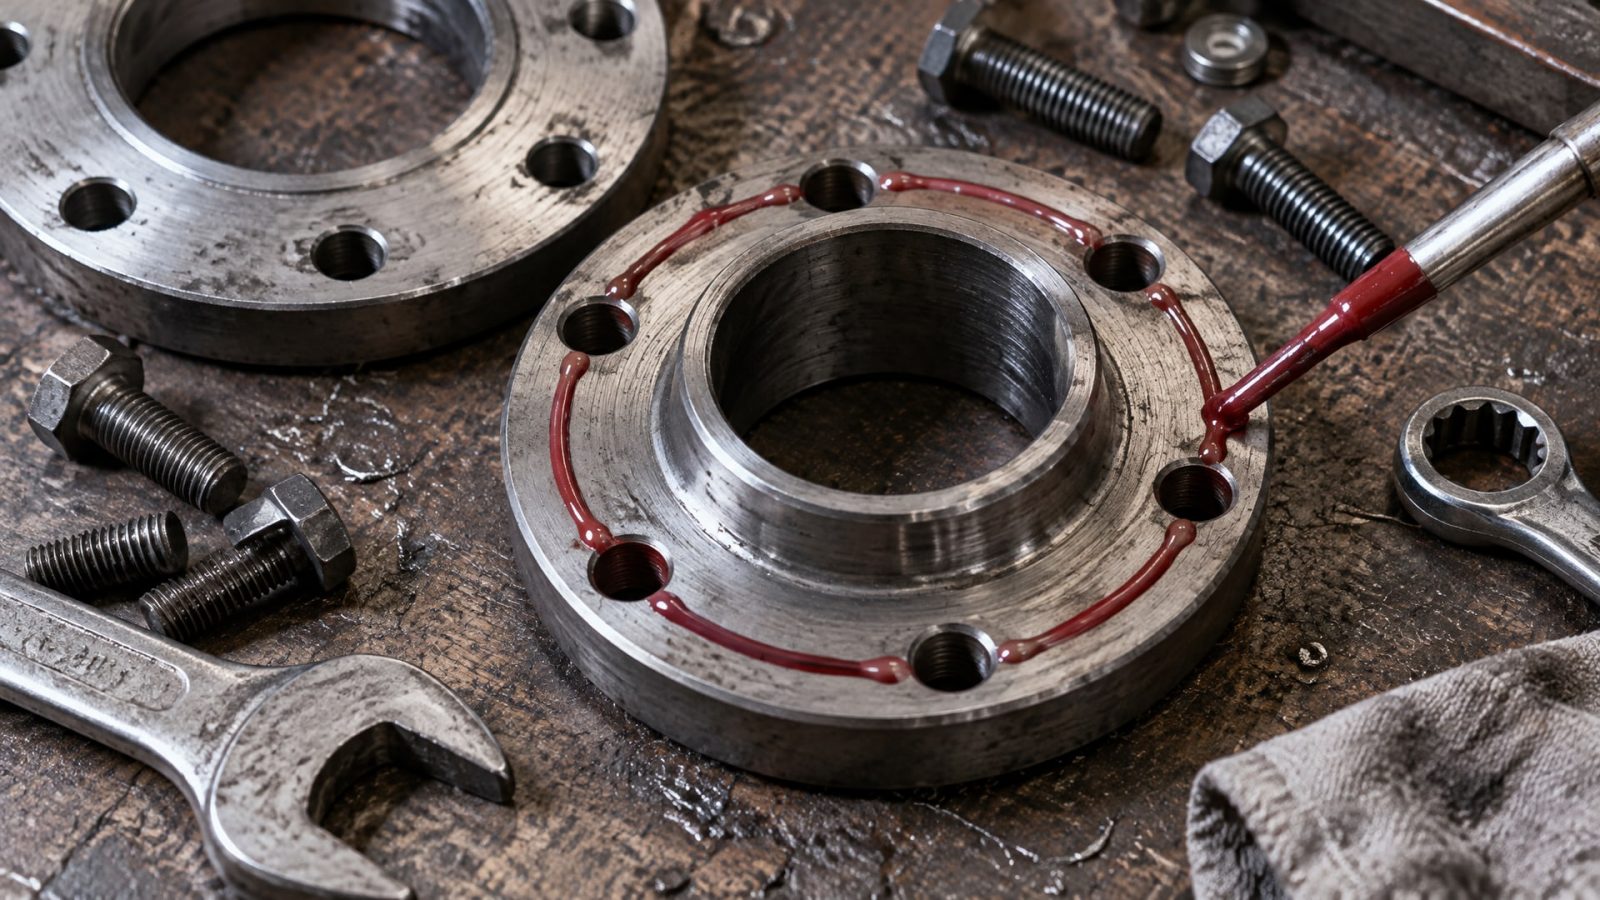
Избыток материала не улучшает герметичность; толстый слой герметика полимеризуется дольше и может быть вытеснен при затяжке болтов.
Ключевой момент - замкнутое кольцо вокруг болтовых отверстий. Герметик должен охватить весь периметр отверстия, иначе среда протечет по крепежному каналу. Для крупных фланцев (DN 50 и выше) удобно наносить герметик в два проходя: один валик по основному контуру, второй - вокруг каждого отверстия под болт.
После нанесения герметика фланец собирают без смещения. Болты затягивают равномерно: либо по схеме крест-накрест, либо по спирали, в зависимости от принятого на предприятии методологии. Неравномерная затяжка приводит к перекосу фланца и разрыву герметика.
Для герметизации фланцевых соединений, требующих разборки, в цехах прижилась практика использования анаэробного жидкого уплотнителя EFELE 143. Состав обеспечивает надежную герметизацию при высоких температурах и устойчивость к циклическим перепадам давления, что особенно важно для систем с пульсирующей нагрузкой. Техники предпочитают его за предсказуемое время отверждения и простоту демонтажа при следующем техническом обслуживании.
После сборки оборудование оставляют в неподвижном состоянии на полное отверждение герметика. При комнатной температуре (20–25 °C) это занимает около 24 часов. Запуск оборудования до полного отверждения приводит к нарушению структуры герметика и утечкам. Если нужно ускорить процесс, используют активатор (праймер), который наносят на одну из поверхностей перед герметиком; активатор сокращает время полимеризации до 2–4 часов, но требует дополнительных расходов.
Выбор герметика по допускам, среде и стандартам
Не все анаэробные герметики одинаковы.
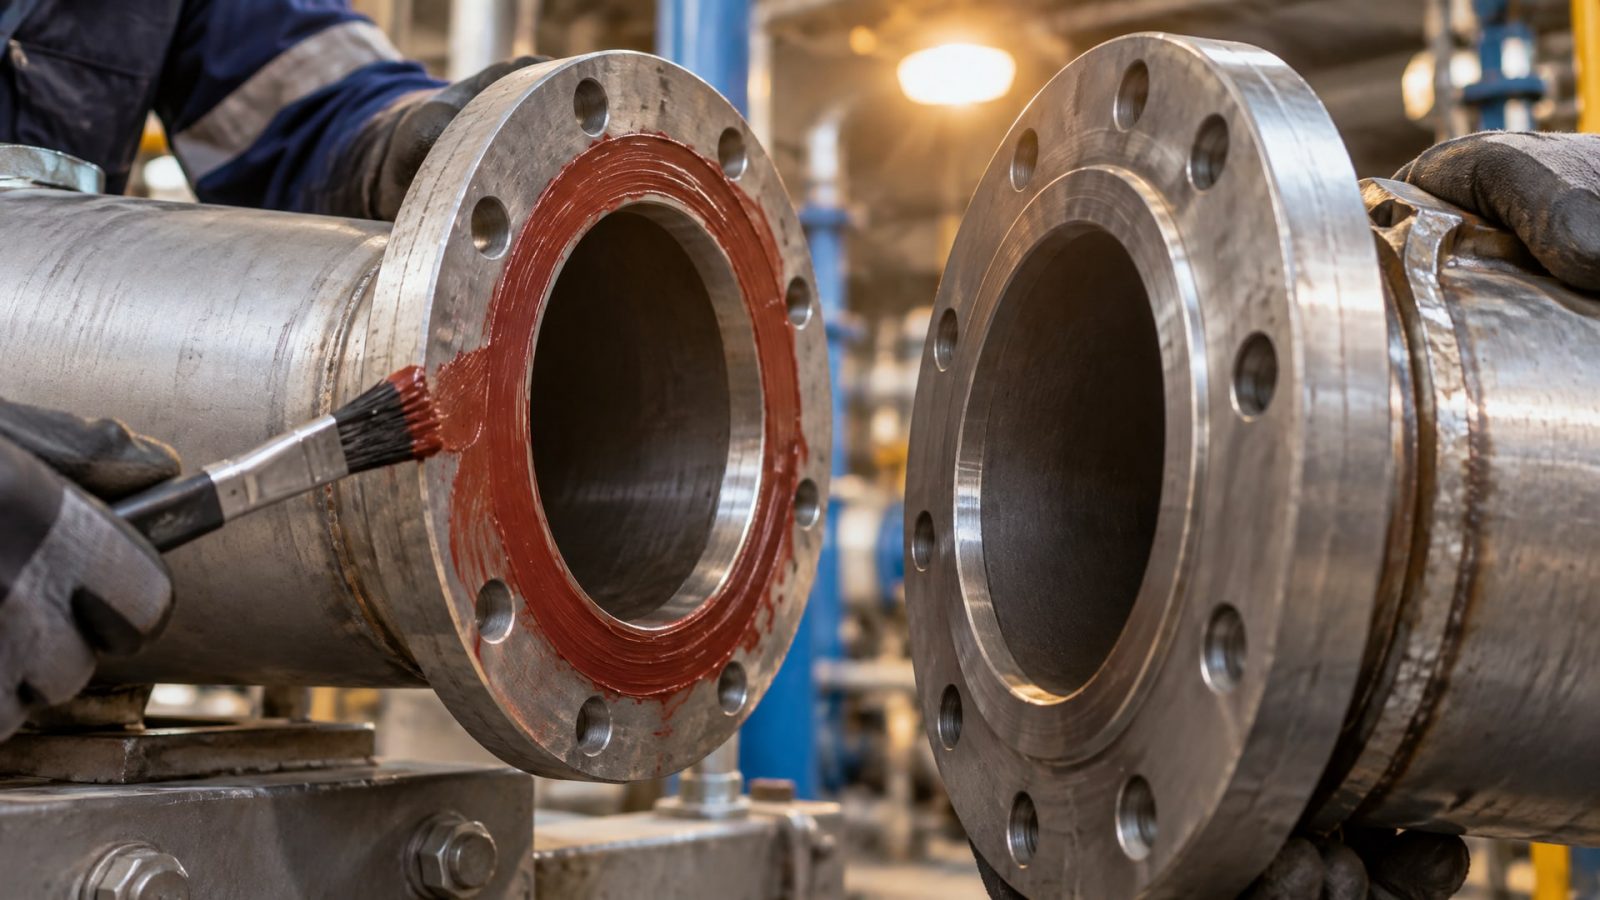
При выборе нужно опираться на паспортные данные, а не на маркетинговые обещания «универсальности».
| Параметр | Зачем проверять | На что опираться |
|---|---|---|
| Допустимый зазор | Соответствие конкретному фланцу | Техпаспорт: «зазор до 0,5 мм» или «с активатором до 1 мм» |
| Температурный диапазон | Работа при нагреве/охлаждении | Обычный диапазон −40...+120 °C; для горячих сред проверить до +150...+200 °C |
| Химстойкость | Устойчивость к среде (масло, вода, щелочь, топливо) | Паспорт: раздел «стойкость к средам»; испытания по EN ISO 10964 |
| Давление срыва (брейк-аут) | Нужна ли разборка в будущем | Паспорт: показатель «момент срыва» в Н·см или Н·м; высокое значение - сложнее разобрать |
| Допуски на среду | Для питьевой воды, пищевого оборудования | NSF/ANSI 61 (если требуется); для остального - техрегламент объекта |
Для питьевого водопровода, если герметик контактирует с водой, нужна регистрация NSF/ANSI 61 (соответствие санитарным требованиям). Если система используется в пищевом производстве или фармацевтике, требуется проверка пригодности для контакта с пищевыми средами.
Перед внедрением на производстве советуют провести лабораторное или полевое испытание на конкретном соединении: собрать фланец с герметиком, дождаться отверждения, провести испытание на герметичность (при давлении, которое фланец испытает в работе). Это подстраховывает от неприятных сюрпризов.
Когда герметик не подходит: типичные ошибки и исключения
Есть ситуации, когда замена герметиком невозможна или приведет к отказу.
Инженеры и снабженцы должны научиться их распознавать.
Вибрирующие и колеблющиеся соединения. Если фланец испытывает циклическую нагрузку или вибрирует под давлением, герметик разрушится за несколько часов или дней. На таких узлах остаются механические прокладки или используются специальные вибрационно-стойкие смеси (не анаэробные).
Поврежденные и коррозирующие поверхности. Глубокие раковины, вмятины, царапины и прогрессирующая коррозия делают невозможным плотное прилегание фланцев. Герметик заполнит только верхние микронеровности, но не компенсирует крупные дефекты.
Перекос или деформация фланца. Если один край фланца приподнят или утоплен, зазор будет неравномерным (в одной точке 0,2 мм, в другой 1 мм). Герметик не полимеризуется на участках с большим зазором.
Силиконовый герметик вместо анаэробного. Силиконовые составы (бытовые и технические) не подходят для замены прокладок на фланцах высокого давления. Они используются для герметизации поддонов и других низконапорных узлов. Силикон имеет другую схему полимеризации, не держит давление выше 0,5 атм и легко вымывается жидкостью.
Полиуретановый или акриловый герметик. Эти составы тоже не рассчитаны на фланцевые соединения под давлением. Они применяются для герметизации деревянных, бетонных и пластмассовых конструкций.
Также распространена путаница между анаэробным фланцевым герметиком и так называемым формирователем прокладок (герметик для поддона двигателя). Последний рассчитан на мягкие поверхности и не выдерживает давления, которое испытывает фланцевое соединение трубопровода.
Согласование замены с техническим надзором и ведомственными нормами
Прежде чем вводить замену прокладок на герметик в промышленную эксплуатацию, инженер должен согласовать это решение с техническим надзором, проектной организацией и, если необходимо, с ведомственными регуляторами.
Это не бюрократия, а залог безопасности системы.
Требуется:
Сверить проектные нормы: имеют ли проектировщики предусмотрено применение герметика для конкретного фланца?
Проверить стандарты организации и производства: есть ли внутренние регламенты по материалам уплотнения?
Убедиться в совместимости с СНиП и ведомственными указаниями (для нефтегаза, водоснабжения, химзаводов и т.п.).
Для критичных систем потребовать испытания герметика по EN ISO 10964 или аналогичному стандарту.
Для питьевого водопровода проверить наличие NSF/ANSI 61 или эквивалентной регистрации в Роспотребнадзоре.
Инженерная служба должна составить служебную записку с обоснованием замены, данными герметика (паспорт, допуски, испытания) и результатами полевого тестирования. Это документирует решение и защищает предприятие от претензий в случае проблем.
Часто задаваемые вопросы
Можно ли использовать герметик вместо прокладки?
Да, но не во всех случаях. Анаэробный герметик подходит только для жестких металлических фланцев с малым зазором (до 0,5 мм без активатора, до 1 мм с активатором), когда поверхности чистые, сухие и без дефектов. Для пластмассовых, резиновых фланцев, вибрирующих соединений и коррозирующих поверхностей герметик не рекомендуется. Перед применением нужно согласовать замену с проектной документацией и техническим надзором.
Какой герметик использовать вместо прокладки?
Выбирайте анаэробный герметик, который соответствует допустимому зазору вашего фланца, температурному диапазону работы и химической стойкости к среде. Проверьте паспортные данные: зазор, давление срыва, стойкость к маслу/воде/щелочи и испытания по EN ISO 10964. Не опирайтесь на маркетинговые заявления о «универсальности» - одна смесь может работать при зазоре до 0,5 мм, другая - до 0,25 мм. Для критичных систем потребите регистрацию NSF/ANSI 61 или одобрение ведомства.
Можно ли нанести герметик толстым слоем, чтобы герметичность была выше?
Нет, это ошибка. Толстый слой герметика полимеризуется дольше, может быть вытеснен при затяжке болтов и увеличивает риск неравномерного отверждения. Наносите тонкий непрерывный валик по всему контуру, без пропусков. Качество герметичности зависит от чистоты и плотности прилегания поверхностей, а не от толщины слоя.
Почему герметик вытекает из соединения после нанесения?
Основные причины: зазор больше допустимого для выбранного герметика, поверхность недостаточно очищена (остались следы старой прокладки, масло или окись), фланец перекошен или деформирован. Также герметик может вытечь, если при сборке фланцев они смещены относительно друг друга. Повторите сборку: сначала очистите поверхности до металла, затем соберите фланцы точно по центру и затяните болты равномерно.
Сколько времени герметик полимеризуется и когда можно включать оборудование?
При комнатной температуре (20–25 °C) полное отверждение занимает около 24 часов. Включение оборудования до полного отверждения приведет к нарушению структуры герметика и утечкам. Если нужно ускорить процесс, используйте активатор (праймер), который сокращает время до 2–4 часов. При повышенной температуре окружающей среды или самого фланца время отверждения может сократиться.
Заключение
Анаэробный герметик может стать надежной заменой вырубной прокладке, но только при соблюдении ряда условий: жесткие металлические фланцы, малый и стабильный зазор (не более 0,25–0,5 мм), идеальная подготовка поверхностей и полное отверждение перед запуском. Выбирайте состав не по маркетингу, а по паспортным данным - допустимому зазору, температуре, давлению и химической стойкости к среде. Перед внедрением на производстве проведите испытание на конкретном соединении и согласуйте замену с техническим надзором и ведомственными нормами. Соблюдение этих правил убережет от утечек и преждевременного выхода из строя оборудования.
Далее: подготовьте площадку для пилотного внедрения, соберите команду (инженер, техник, закупщик) и проведите контролируемый тест на одном фланце. После успешного испытания документируйте процедуру и внесите ее в регламент предприятия.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как смазка для пищевого оборудования H1 защищает узлы трения от воды, химикатов и температурных перепадов, продлевая срок службы оборудования.
Узнайте, как провести антикор автомобиля весной, чтобы предотвратить коррозию и сохранить его в отличном состоянии.
Крепление пластиковых деталей: узнайте, почему анаэробные фиксаторы не рекомендуются, и изучите безопасные альтернативы.